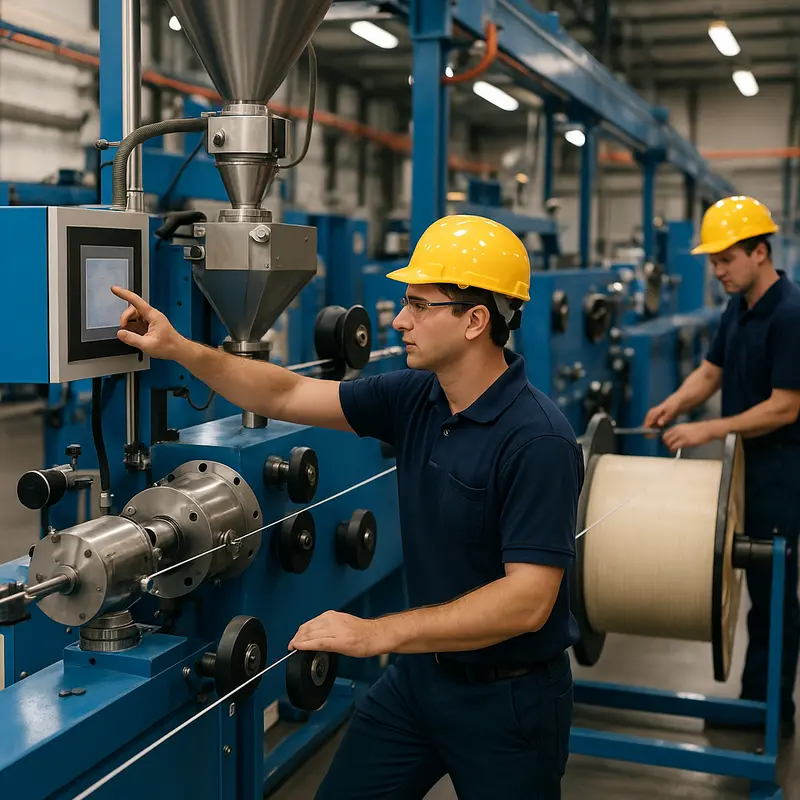
Fiber optik kabel ekstruziyasında dəqiqliyə nail olmaq telekommunikasiya və məlumat ötürülməsi tətbiqlərində yüksək performansın qorunması üçün vacibdir. Bu prosesdə ən vacib parametrlərdən ikisi lif kabelin xarici diametri (OD) və gərginliyidir. Bu amillərin düzgün idarə edilməməsi keyfiyyət yoxlamaları zamanı siqnal itkisinə, struktur zədələnməsinə və ya kabelin rədd edilməsinə səbəb ola bilər. Bu məqalədə OD və gərginlik nəzarətini mənimsəmək üçün praktik, texniki strategiyalar araşdırılır. Birinci fəsildə xarici diametri tənzimləmək üsulları müzakirə olunur. İkinci fəsildə gərginlik tənzimləmə üsulları vurğulanır. Daha sonra üçüncü fəsildə temperatur parametrlərinin təsirini araşdıracağıq. Real vaxt keyfiyyət nəzarəti üçün monitorinq sistemləri dördüncü fəsildə izah olunur. Nəhayət, beşinci fəsil materialların OD və gərginlik sabitliyinə təsirini araşdırır. Sonda oxucular lif optik kabel ekstruziyasında daha yaxşı dəqiqlik, azaldılmış tullantılar və artan məhsuldarlıq üçün praktiki məlumatlarla təchiz olunacaqlar.
Lifli Kabel Ekstruziyasında Xarici Diametrə Nəzarət üçün Dəqiq Texnikalar
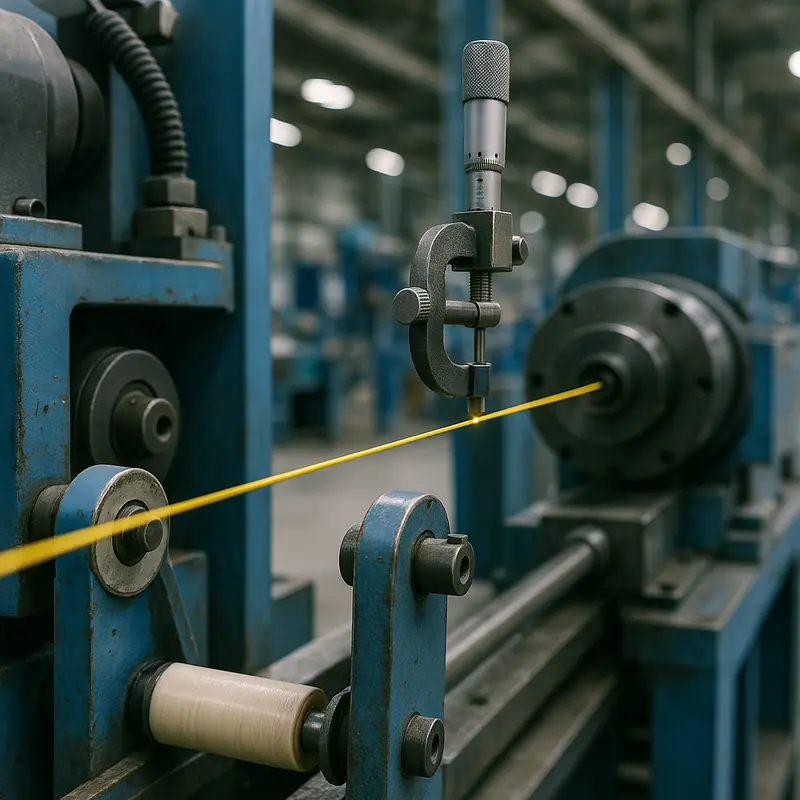
Yüksək keyfiyyətli fiber optik kabellərin istehsalı, ekstruziya prosesi zamanı kabelin xarici diametri üzərində ardıcıl nəzarətin saxlanılmasından çox asılıdır . Hər hansı bir sapma, quraşdırma zamanı zəifləmə, siqnalın pozulması və ya mexaniki nasazlıqlar da daxil olmaqla, performansın pozulmasına səbəb ola bilər. Diametr nəzarətinə yiyələnmək, ekstruziya xətti avadanlığı, material seçimi və proses parametrləri arasındakı qarşılıqlı əlaqəni dərindən anlamağı tələb edir.
Diametr tənzimlənməsinin mərkəzində ekstruziya qəlibinin özü dayanır. Bu, lifi əhatə edərkən əridilmiş polimerin formalaşmasında mühüm rol oynayan dəqiq mühəndislik komponentidir. Düzgün qəlib ölçülərinin seçilməsi və nəzərdə tutulan kabel dizaynı ilə uyğunluğunun təmin edilməsi vacibdir. Qəlibin səhv düzülüşü və ya düzgün kalibrlənməməsi divar qalınlığının qeyri-bərabər olmasına və ya diametrdə dalğalanmalara səbəb ola bilər. Buna görə də, qəlibin müntəzəm texniki xidməti və yoxlanılması keyfiyyətə nəzarətin ayrılmaz komponentləridir və aşınma və yırtılmanın performansda dəyişikliklərə səbəb olmamasını təmin edir.
Ekstruziya təzyiqinin və temperaturunun idarə olunması da eyni dərəcədə vacibdir . Əridilmiş polimerin ekstruziya xəttindən axını birbaşa bu iki amildən təsirlənir. Temperaturun dəyişməsi polimerin qeyri-sabit şəkildə genişlənməsinə və ya büzülməsinə səbəb ola bilər, təzyiqin dəyişməsi isə materialın lifi necə örtdüyünü dəyişdirə bilər. Qabaqcıl ekstruziya xətləri bu parametrləri sabitləşdirmək üçün geribildirimlə idarə olunan sistemlərdən istifadə edir, kabelin uzunluğu boyunca vahidliyi qorumaq üçün onları daim izləyir və real vaxt rejimində tənzimləyir.
Dəqiq diametr nəzarətinə nail olmaq üçün digər vacib amil soyutma prosesidir . Qəlibdən çıxdıqdan sonra, lif kabeli əridilmiş örtüyü bərkitmək üçün hazırlanmış bir sıra su hamamlarından və ya hava kameralarından keçir. Soyutma sürəti və tutarlılığı kabelin son ölçülərinə təsir göstərir. Qeyri-bərabər soyutma materialın büzülməsinə və ya deformasiyasına səbəb ola bilər. Ən yaxşı təcrübə olaraq, istehsalçılar tez-tez qəfil istilik şoklarının qarşısını almaq üçün temperatur qradiyentlərinin diqqətlə idarə olunduğu çoxmərhələli soyutma sistemlərindən istifadə edirlər.
Lazer mikrometrləri kimi monitorinq sistemləri diametrə nəzarət üçün əvəzolunmaz alətlərə çevrilib. Bu sistemlər xarici diametri real vaxt rejimində ölçür və lazım olduqda proses parametrlərini tənzimləmək üçün dərhal rəy verir. Avtomatlaşdırılmış ekstruziya xətləri ilə inteqrasiya edildikdə, lazer mikrometr sistemləri istehsal zamanı dəqiq düzəlişlər etməyə imkan verir, boşdayanma vaxtını minimuma endirir və ümumi material israfını azaldır.
Hətta yüksək avtomatlaşdırılmış qurğularda belə operatorun rolunu nəzərdən qaçırmaq olmaz. Bacarıqlı texniklər monitorinq sistemlərindən məlumatları şərh edir, müntəzəm yoxlamalar aparır və avtomatlaşdırılmış sistemlərin tam həll edə bilmədiyi anomaliyaları aradan qaldırırlar. Onların təcrübəsi maşın dəqiqliyi ilə proses qüsurları arasındakı boşluğu aradan qaldırır.
Ekstruziya prosesinin qurulması və optimallaşdırılması ilə bağlı daha ətraflı məlumat üçün lif kabelləri üçün ekstruziya qurğusu üzrə bu təlimata baxın.
Xülasə, lifli kabel ekstruziyası zamanı xarici diametrin idarə olunması həm sənət, həm də elmdir. Bu, avadanlığın dəqiqliyinin, material davranışının və insan təcrübəsinin sinxronlaşdırılmasını tələb edir. Qabaqcıl monitorinq texnologiyasını, proaktiv texniki xidməti və güclü proses nəzarətini tətbiq etməklə istehsalçılar müasir lifli optik şəbəkələr üçün vacib olan ciddi standartlara cavab verə bilərlər.
Güzəştə getməmiş lifli kabel dəqiqliyi üçün gərginlik nəzarətini mənimsəmək

Lif kabellərinin ekstruziyası zamanı dəqiq gərginlik nəzarətinin təmin edilməsi ölçülü vahidliyin qorunması və son məhsulda yüksək performansa nail olmaq üçün çox vacibdir. İstehsal prosesində gərginlik dalğalanmaları kabellərin deformasiyasına, ötürmə xüsusiyyətlərinin pozulmasına və lazımsız material israfına səbəb ola bilər. Buna görə də, gərginlik nəzarəti üzərində ustalıq yalnız texniki zərurət deyil, həm də keyfiyyət, xərc səmərəliliyi və uzunmüddətli əməliyyat uğurunun vacib bir hərəkətverici qüvvəsidir.
Fiber Optik Ekstruziyada Gərginliyin Kritik Rolü
Lifli kabel ekstruziyası sinxronlaşdırılmış proseslərin incə bir tarazlığıdır və gərginlikdə hətta kiçik sapmalar belə istehsal xətti boyunca dalğalana bilər. Həddindən artıq yüksək gərginlik lif komponentlərini uzada və ya incəldə bilər, onların mexaniki xüsusiyyətlərini dəyişdirə və davamlılığına xələl gətirə bilər. Əksinə, qeyri-kafi gərginlik təbəqələrin sallanması və ya qeyri-bərabər paylanması riskini yaradır ki, bu da kabelin zəif yuvarlaqlığına və qeyri-sabit optik performansa səbəb ola bilər.
Gərginlik idarəetməsində əsas çətinliklərdən biri onun dinamik təbiətidir. İstehsal tələblərini ödəmək üçün ekstruziya sürəti artdıqca, kabellərə təsir edən qüvvələr çarx ətaləti, uyğunsuz dolama sürətləri və ya temperatur dəyişiklikləri nəticəsində materialın özlülüyündəki dəyişikliklər kimi amillərə görə dəyişə bilər. Beləliklə, uyğunsuzluqların qarşısını almaq üçün real vaxt rejimində bu dəyişikliklərə uyğunlaşa bilən bir idarəetmə strategiyasının hazırlanması vacib hala gəlir.
Ardıcıl gərginliyi qorumaq üçün üsullar
Müasir ekstruziya xətləri tez-tez fırlanma momenti ilə idarə olunan ödəmə və götürmə kimi inkişaf etmiş gərginlik idarəetmə mexanizmlərini, eləcə də yük hüceyrəsi geribildirim sistemlərini özündə birləşdirir. Bu komponentlər kabel gərginliyini anbaan izləyir, sarma prosesi zamanı tətbiq olunan sürətə və qüvvəyə mikro tənzimləmələr edir. Avtomatlaşdırılmış gərginlik kompensasiyasının daxil edilməsi istehsal proseslərinin hətta müxtəlif proses sürətlərində belə sabit qalmasını təmin edir.
Bundan əlavə, dəqiq mühəndislik əsasında hazırlanmış gərginlik əyləclərindən və ya muftalarından istifadə istehsalçılara qəfil fasilələr olmadan gərginlik səviyyələri üzərində dəqiq nəzarəti təmin etməyə imkan verir. Bu sistemlər istehsal olunan kabelin çəkisi və diametri kimi spesifik xüsusiyyətlərinə uyğun olaraq kalibrlənə bilər və deformasiya riskini minimuma endirir.
Güclü bir gərginlik idarəetmə sisteminin əsasını material xüsusiyyətlərinin, xüsusən də elastiklik və istilik genişlənməsinin hərtərəfli başa düşülməsi təşkil edir. Bu parametrlərə əsaslanan gərginlik pəncərələrinin əvvəlcədən hesablanması, əməliyyat limitlərini təyin etmək və prosesin dəyişən şəraitdə belə tolerantlıq daxilində qalmasını təmin etmək üçün bir plan rolunu oynayır.
Ən yaxşı nəticələr üçün operatorlar ekstruziya sürətini və gərginlik çıxışını dinamik şəkildə tənzimləyən mütənasib-inteqral-törəmə (PID) kontrollerlərinin inteqrasiyasından faydalana bilərlər. Bu kontrollerlər, sapmalara demək olar ki, dərhal reaksiya verə bilən, nasazlıqların qarşısını alan və lif kabelin struktur bütövlüyünü qoruyan qapalı dövrəli geribildirim qurğusuna töhfə verir.
Sistemlər və Operatorlar Arasında Əməkdaşlıq
Avtomatlaşdırma gərginliyin idarə olunmasını əhəmiyyətli dərəcədə yaxşılaşdırsa da, insan təcrübəsinin rolu şişirdilməməlidir. Gərginlik nəzarəti avadanlıqlarının müntəzəm yoxlanılması və kalibrlənməsi davamlı dəqiqliyi təmin etmək üçün vacibdir. Operatorlar, xüsusən də ətraf mühit dəyişikliklərinin - məsələn, rütubət dəyişikliklərinin - materialın davranışına təsir göstərə biləcəyi hallarda xarici dəyişənləri də izləməlidirlər.
İstehsalçılar əməliyyatlarını quran və ya optimallaşdıran üçün gərginlik həssaslığına uyğunlaşdırılmış düzgün ekstruziya avadanlığının seçilməsi vacibdir. Sistemlərin müəyyən kabel növləri üçün fərdiləşdirilməsi əvvəldən daha yüksək dəqiqliyi təmin edir və sonradan düzəldici tədbirlərə ehtiyacı azaldır.
İstehsalçılar qabaqcıl avtomatlaşdırma və operator sayıqlığını birləşdirərək təkcə istehsal tələblərinə cavab verən deyil, həm də kabel dizaynı və tətbiqində innovasiya üçün yol açan gərginlik nəzarətinə nail ola bilərlər.
Mükəmməl Lif Kabel Ölçüləri və Gərginliyi üçün Temperatur Həssaslığına Malik Olunmaq

Lif kabeli ekstruziya prosesində temperatur nəzarəti optimal xarici diametrə və gərginliyə nail olmaq üçün vacibdir. Lif kabellərinin xüsusiyyətləri, məsələn, onların struktur bütövlüyü və ötürmə səmərəliliyi, ekstruziya prosesinin müxtəlif mərhələlərində dəqiq temperatur parametrlərindən çox asılıdır. Ətraf mühit şəraiti və avadanlıq keyfiyyəti kimi xarici amillər dəstəkləyici rol oynasa da, temperatur mühəndislərin ardıcıl istehsal nəticələrini təmin etmək üçün mənimsəməli olduqları əsas dəyişən kimi ortaya çıxır.
Qızdırma Zonalarının Rolü
Ekstruziya prosesi xammalın, adətən polimer qranulları şəklində əvvəlcədən qızdırılması ilə başlayır. Bu ilkin zonadakı temperatur polimerin ekstruziya kamerasına daxil olduqda özlülüyünü müəyyən edir. Çox aşağı temperatur qeyri-kafi əriməyə səbəb ola bilər, axında uyğunsuzluqlara səbəb ola bilər və son məhsulda səth qeyri-bərabərliyi yarada bilər. Digər tərəfdən, həddindən artıq yüksək temperatur materialı poza bilər və lifin dartılma möhkəmliyini poza bilər.
Diqqətlə kalibrlənmiş əvvəlcədən qızdırma, vahid və yaxşı hazırlanmış xammalı təmin edir və hamar və proqnozlaşdırıla bilən ekstruziya üçün zəmin yaradır. Müasir ekstruziya qurğuları, tez-tez bu mərhələdə real vaxt rejimində dalğalanmaları aşkar etmək və tənzimləmək üçün qabaqcıl temperatur monitorinq sistemlərini özündə birləşdirir.
Ekstruziya və Soyutma Temperaturlarına Nəzarət
Temperatur faktiki ekstruziya prosesi zamanı ikiqat rol oynayır: xarici diametri formalaşdırmaq və gərginliyə təsir etmək. Əridilmiş polimer ekstruziya qəlibindən keçdikcə, temperatur kameranın uzunluğu boyunca sabit olmalıdır. Dəyişikliklər qeyri-bərabər genişlənməyə səbəb ola bilər və bu da lifin xarici ölçülərində dəyişikliklərə səbəb ola bilər. Bu, xüsusilə telekommunikasiya səviyyəli lif kabelləri üçün vacibdir, burada hətta mikrosəviyyəli sapmalar belə siqnalın bütövlüyünə təsir göstərə bilər.
Soyutma mərhələsi də eyni dərəcədə vacibdir. Əridilmiş vəziyyətdən bərk hala keçid kabelin son mexaniki xüsusiyyətlərini müəyyən edir. Sürətli soyutma istilik gərginliklərinə səbəb ola bilər və kabelin gərginliyinə mənfi təsir göstərir. Əksinə, qeyri-kafi soyutma öz çəkisi altında deformasiyaya səbəb ola bilər. Dəqiq temperatur tənzimlənməsi ilə yaxşı dizayn edilmiş su çənləri kabelin və onun daxili optik liflərinin nəzərdə tutulan formasını və struktur bütövlüyünü qorumasını təmin edir.
Avtomatlaşdırma və Əlaqə Sistemləri
Mükəmməl ekstruziya sistemləri tez-tez bütün mərhələlərdə temperaturu tənzimləmək üçün qapalı dövrəli geribildirim mexanizmlərindən istifadə edir. Əvvəlcədən qızdırma, ekstruziya və soyutma zonalarını izləyən sensorlardan gələn məlumatlar dərhal emal olunur və bu da daha böyük problemlərə çevrilməzdən əvvəl kiçik düzəlişlərin aparılmasına imkan verir. Bu, yalnız məhsulun keyfiyyətini qorumaqla yanaşı, həm də tullantıları və əməliyyat dayanma müddətini azaldır.
Yeni ekstruziya qurğularını nəzərdən keçirən komandalar üçün uyğun avadanlığın seçilməsi çox vacibdir. Düzgün ekstruderin seçilməsi ilə bağlı ətraflı təlimatımız, optimal proses nəzarətini təmin edərək, aparat imkanlarının temperatur tələbləri ilə uyğunlaşdırılmasına dair fikirlər təqdim edir.
Nəticə
Temperatur parametrləri, ölçülü dəqiqlikdən dartılma möhkəmliyinə qədər, lifli kabel ekstruziyasının demək olar ki, hər bir aspektinə təsir göstərir. Dəqiqliyi qorumaq üçün təkcə texniki təcrübə deyil, həm də müəyyən istehsal məqsədlərinə uyğunlaşdırılmış qabaqcıl maşın və geribildirim sistemlərinə çıxış tələb olunur. İstilik dinamikasının ustalığı istehsalçıların dəqiq sənaye standartlarına cavab verən lifli kabelləri ardıcıl olaraq istehsal edə bilməsini təmin edir.
Dəqiq Monitorinq: Lifli Kabel Ekstruziyasında Xarici Diametr və Gərginliyə Nəzarətin Açarları
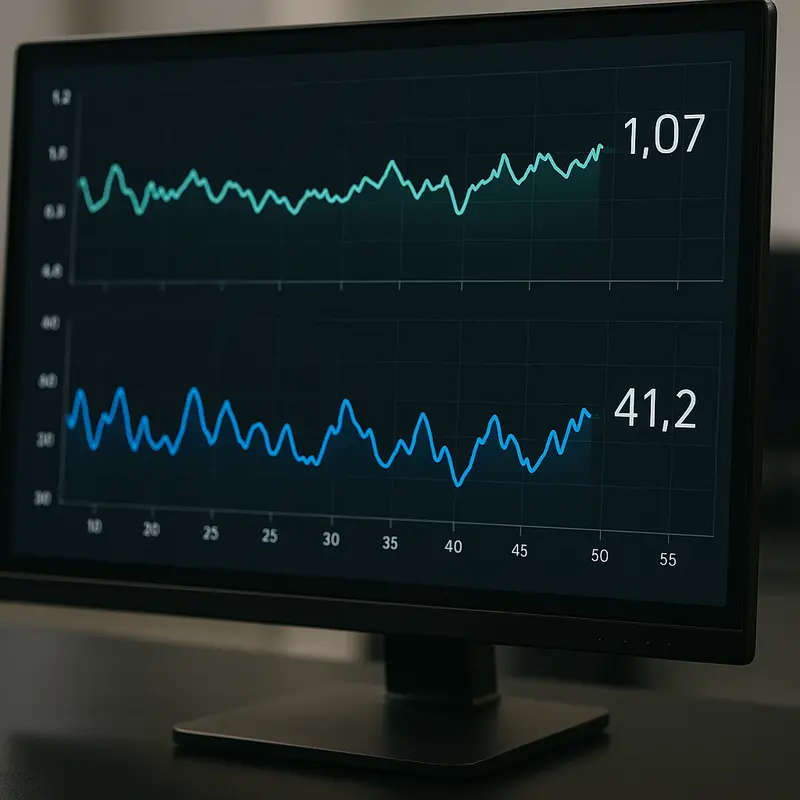
Ekstruziya zamanı lif kabellərinin sabit keyfiyyətinin təmin edilməsi dəqiq monitorinq sistemlərindən çox asılıdır. Bu kabellər müasir rabitə şəbəkələrində mühüm rol oynadığı üçün onların xarici diametri və ya gərginliyindəki ən kiçik sapmalar belə onların performansını və uzunömürlülüyünü təhlükə altına ala bilər. İstənilən standartlara çatmaq üçün istehsalçılar proses dəyişənlərini real vaxt rejimində diqqətlə izləyən və tənzimləyən inteqrasiya olunmuş monitorinq sistemlərindən asılıdırlar.
Effektiv monitorinqin əsasını qabaqcıl ölçmə texnologiyalarının tətbiqi təşkil edir. Lif kabellərinin xarici diametrini ölçmək üçün tez-tez lazer mikrometrlərindən istifadə olunur. Bu cihazlar lif optiklərinin incə təbiəti üçün ideal olan təmassız metodlardan istifadə etməklə misilsiz dəqiqlik təklif edir. Ölçülmüş dəyərləri əvvəlcədən müəyyən edilmiş spesifikasiyalarla davamlı olaraq müqayisə etməklə lazer mikrometrləri dərhal düzəldici tədbirlər görməyə imkan verir. Bu, ekstruziya prosesi boyunca xarici diametrin hədəf toleransları daxilində qalmasını təmin etməyə kömək edir.
Eynilə, lif kabellərinin uzanmasının və ya deformasiyasının qarşısını almaq üçün ekstruziya zamanı gərginliyin idarə edilməsi vacibdir. Yük hüceyrələri və ya gərginlik sensorları ilə təchiz olunmuş monitorinq sistemləri kabelin yaşadığı uzununa gərginlik haqqında real vaxt məlumatları təmin edir. Avtomatlaşdırılmış geribildirim mexanizmləri ilə birlikdə bu cihazlar ekstruziya zamanı tətbiq olunan dartma qüvvəsinin optimal qalmasını təmin edir. Həddindən artıq gərginlik yalnız qırılma riskini deyil, həm də kabelin mexaniki xüsusiyyətlərini pisləşdirə bilər. Əksinə, qeyri-kafi gərginlik kabelin qeyri-bərabər əmələ gəlməsinə səbəb ola bilər ki, bu da sonrakı quraşdırma və funksionallığa mane olur. Beləliklə, dəqiq gərginlik tənzimlənməsi istənilən məhsul keyfiyyətinə nail olmaq üçün vacibdir.
Monitorinq sistemlərinin digər ayrılmaz aspekti onların daha geniş idarəetmə çərçivələri ilə inteqrasiya qabiliyyətidir. Müasir ekstruziya qurğuları tez-tez lazer mikrometrlərindən və gərginlik sensorlarından alınan məlumatların nəzarət nəzarət proqram təminatına daxil edildiyi mərkəzləşdirilmiş sistemlərə malikdir. Bu inteqrasiya vahid nəzarəti asanlaşdırır və ekstruziya sürəti, soyutma sürətləri və materialın ötürülmə sürəti kimi birdən çox parametri eyni vaxtda tənzimləməyə imkan verir. Belə koordinasiya ümumi istehsal səmərəliliyini artırarkən kaskad səhvlərinin ehtimalını azaldır.
Dəqiq monitorinqin faydaları dərhal keyfiyyət təminatından kənara çıxır. Avtomatlaşdırılmış məlumatların toplanması ilə istehsalçılar uzunmüddətli istehsal dövrləri ərzində proses tendensiyaları haqqında dəyərli məlumatlar əldə edə bilərlər. Bu məlumatlar ardıcıl təkmilləşdirmə nöqtələrini müəyyən etməyə, əməliyyat parametrlərini dəqiqləşdirməyə və texniki xidmət ehtiyaclarını proqnozlaşdırmağa kömək edə bilər, bununla da dayanma vaxtını və əməliyyat xərclərini daha da azaldır.
Lif kabel istehsal xəttinə keçid etməyi və ya sıfırdan bir müəssisə qurmağı düşünənlər üçün bu monitorinq sistemlərini anlamaq çox vacibdir. Lif kabel istehsal xətti kimi platformalar bu alətlərin effektiv şəkildə inteqrasiyası ilə bağlı ətraflı təlimatlar təqdim edir.
Xülasə, güclü monitorinq sistemləri lif kabel ekstruziyasının ən vacib ölçüləri - xarici diametr və gərginlik üzərində nəzarəti təmin etmək üçün əvəzolunmazdır. Bu sistemlər yalnız məhsulun etibarlılığını təmin etmir, həm də əməliyyat mükəmməlliyinə yol açır və istehsalın həmişə müasir şəbəkələrin ciddi tələblərinə cavab verməsini təmin edir.
Fiber Optik Ekstruziyada Materialşünaslıq: Formalaşdırma Diametri və Balanslaşdırma Gərginliyi
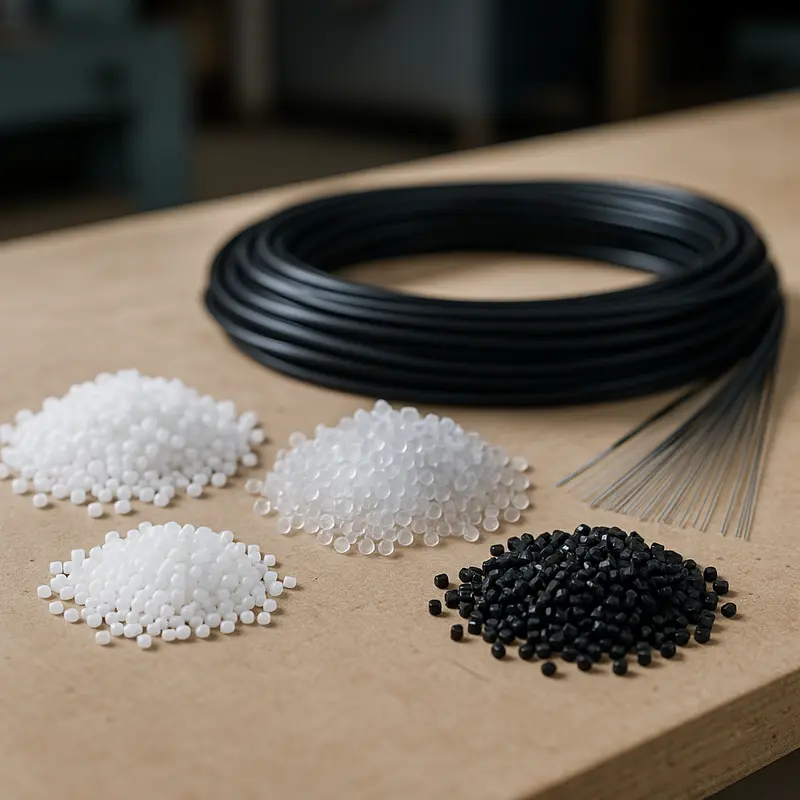
Lifli kabel ekstruziyasında istifadə olunan materiallar xarici diametr nəzarətinin və gərginlik tənzimlənməsinin dəqiqliyinə dərin təsir göstərir. Polimerlərdən örtüklərə qədər hər bir element son məhsulun ciddi performans və davamlılıq standartlarına cavab verməsini təmin etməkdə mühüm rol oynayır. Optimal nəticələr əldə etmək üçün material xüsusiyyətlərinin və onların ekstruziya prosesləri ilə qarşılıqlı təsirinin vahid şəkildə başa düşülməsi vacibdir.
Termoplastiklərin Diametr Ardıcıllığında Rolü
Polivinilxlorid (PVC), polietilen (PE) və polipropilen (PP) kimi termoplastiklər fiber optik kabel ekstruziyasında əsas elementlərdir. Onların spesifik ərimə nöqtələri və axın xüsusiyyətləri ekstruziya qəlibinin davranışını müəyyən edir və xarici diametr vahidliyinə birbaşa təsir göstərir. Daha yüksək ərimə axın sürətləri daha hamar səth örtükləri yaratmağa meyllidir və kabelin ümumi keyfiyyətini və tutarlılığını artırır. Bununla belə, uyğun termoplastik seçərkən soyutma zamanı onun büzülmə sürəti nəzərə alınmalıdır. Həddindən artıq büzülmə istənilən diametri poza bilər və dəqiqliyin müzakirə olunmayan yüksək sürətli məlumat ötürülməsində dəyişkən tolerantlıqlara səbəb ola bilər.
Bundan əlavə, istilik sabitliyi əsas amildir. Davamlı yüksək temperatur altında parçalanan polimer, qeyri-bərabər material axını kabelin uzunluğu boyunca müxtəlif gərginlik nöqtələri yaratdığı üçün gərginlik uyğunsuzluqlarına səbəb ola bilər. Mühəndislər tez-tez stabilləşdirici maddələr əlavə etməklə bunu azaldır və bu da termoplastikin ekstruziya prosesi boyunca struktur bütövlüyünü qorumasını təmin edir.
Örtük və örtük materialları: balanslaşdırma qanunu
Örtük və örtük materialları ikili funksiya yerinə yetirir: optik lifləri qorumaq və gərginliyin idarə olunmasında vasitəçi kimi xidmət etmək. Akrilat örtükləri elastik, lakin davamlı olmaqla, ekstruziya prosesi zamanı yaranan kiçik gərginlik dəyişikliklərini udur və içərisindəki liflərin toxunulmaz qalmasını təmin edir. Digər tərəfdən, örtükdə geniş istifadə olunan floropolimerlər aşağı istilik genişlənməsi nümayiş etdirir və sabit ölçülü çıxışa töhfə verir. Bu materiallar möhkəmləndirici rolunu oynayır və kabelin mexaniki gərginlik və ətraf mühitin dəyişkənliyi altında bütövlüyünü qorumasını təmin edir.
Material yapışması da eyni dərəcədə vacibdir. Qatların düzgün olmayan yapışması gərginlik altında sürüşməyə və ya delaminasiyaya səbəb ola bilər ki, bu da performansa ciddi təsir göstərir. Material birləşmələrində və səth emalında əldə edilən irəliləyişlər yapışma xüsusiyyətlərini yaxşılaşdırmağa kömək etmiş və hətta ekstremal şəraitdə də həm qoruyucu keyfiyyətlərini, həm də mexaniki performanslarını qoruyan vahid təbəqələr yaratmışdır.
Ekstruziya Maşınının Materiallarla Qarşılıqlı Təsiri
Ekstruziya avadanlığı və qurğusu da materialın davranışında mühüm rol oynayır. Qəlib dizaynı, temperatur zonaları və soyutma sürəti kimi dəyişənlər seçilmiş materialların xüsusiyyətlərinə əsasən kalibrlənir. Məsələn, həddindən artıq istilik genişlənməsinə meylli materiallar üçün daha sürətli soyutma sürətləri arzuolunan ola bilər, lakin onlar nəticədə yarana biləcək potensial kövrəkliyə qarşı tarazlaşmalıdırlar.
Ekstruziya maşınının uyğunluğunun ətraflı başa düşülməsi istehsalçıların avadanlıqları ilə uyğunlaşan materialları seçməsini təmin edir və gərginlik sıçrayışları və ya diametr dalğalanmaları kimi pozuntuları minimuma endirir. Ekstruziya maşınlarının material davranışına necə təsir etdiyini daha ətraflı öyrənmək üçün düzgün ekstruderi seçmək üçün təlimatımızı oxuyun.
Materialşünaslıq xarici ölçülərə nəzarətin və lifli kabel ekstruziyasında gərginliyin idarə olunmasının mərkəzində dayanır. Düzgün tərkiblərdən istifadə etməklə və onların istilik, mexaniki və yapışma davranışlarını anlamaqla istehsalçılar istehsal xətlərində dəqiqliyə nail ola və lifli kabellərinin sənayenin etibarlılıq və performans tələblərinə cavab verməsini təmin edə bilərlər.
Yekun fikir
Lif kabelin ekstruziyası zamanı xarici diametrin və gərginliyin dəqiq idarə olunması yüksək keyfiyyətli optik kabellərin istehsalı üçün vacibdir. İstehsalçılar OD nəzarəti, gərginliyin dəqiq tənzimlənməsi, temperaturun sabitliyinin qorunması, real vaxt monitorinqinin tətbiqi və material xüsusiyyətlərinin başa düşülməsi üçün üsullardan istifadə etməklə misilsiz səmərəlilik və məhsul etibarlılığına nail ola bilərlər. Bu cür irəliləyişlər təkcə tullantıları azaltmaqla yanaşı, həm də ciddi sənaye standartlarına uyğunluğu təmin edir. Bu anlayışların tətbiqi istehsal prosesini effektiv şəkildə artırır və telekommunikasiya və məlumat ötürmə şəbəkələrində daha yaxşı performans təmin edir.
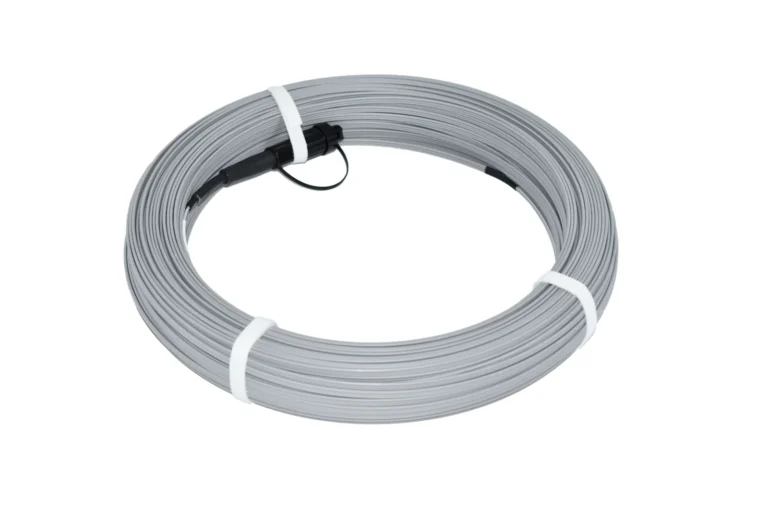
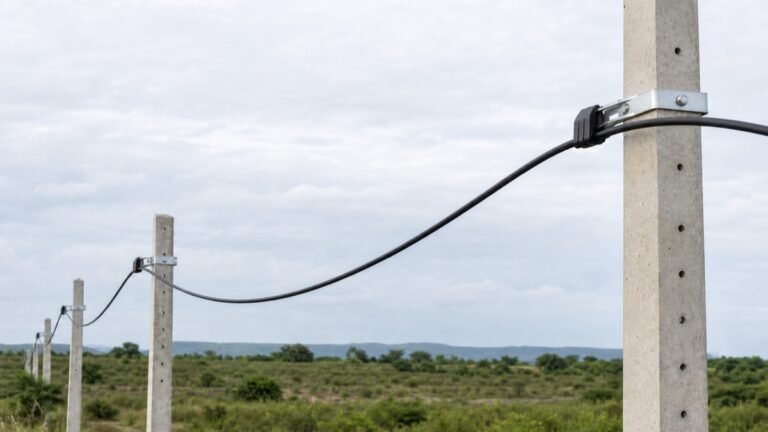
FTTH kabeli, patch cord və əvvəlcədən dayandırılmış fiber optik həll dəstəyi, OEM/ODM xidməti və praktik məhsul məsləhətləri üçün AIMIFIBER ilə əlaqə saxlayın.
Daha çox məlumat üçün: https://aimifiber.com/contact-us/
Haqqımızda
AIMIFIBER, telekommunikasiya və məlumat mərkəzi layihələri üçün əvvəlcədən dayandırılmış fiber optik həllər, FTTH açılan kabellər, yamaq kordları, pigtaillər, FTTA məhsulları və xüsusi hazırlanmış lif yığımları təqdim edir.