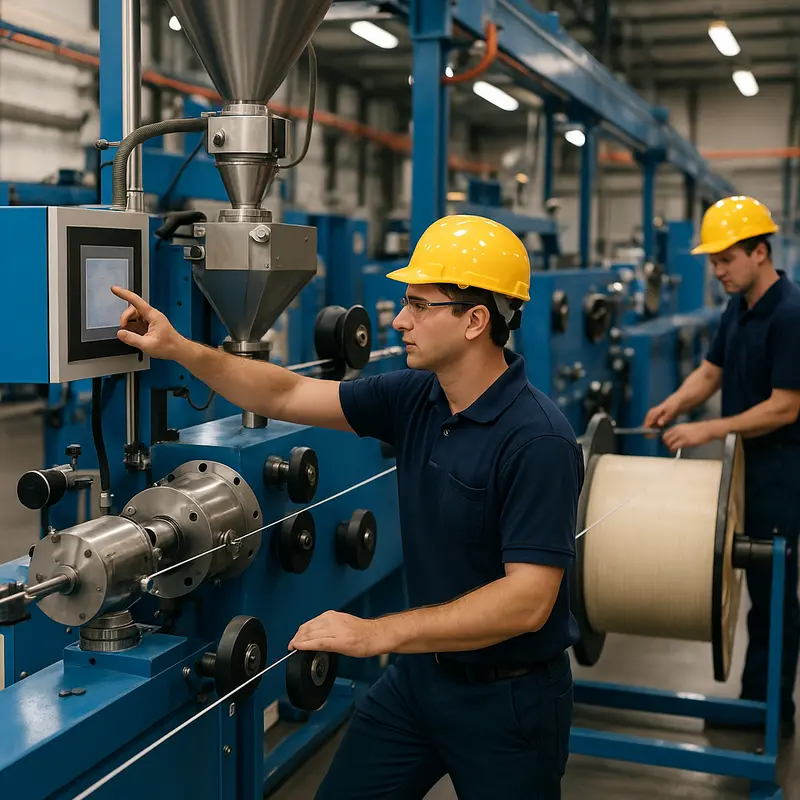
Дасягненне дакладнасці пры экструзіі валаконна-аптычнага кабеля мае вырашальнае значэнне для падтрымання высокай прадукцыйнасці ў тэлекамунікацыях і перадачы дадзеных. Два найбольш важныя параметры ў гэтым працэсе - гэта вонкавы дыяметр (ВД) і нацяжэнне валаконна-аптычнага кабеля. Няправільнае кіраванне гэтымі фактарамі можа прывесці да страты сігналу, пашкоджання канструкцыі або адхілення кабеля падчас праверкі якасці. У гэтым артыкуле разглядаюцца практычныя тэхнічныя стратэгіі авалодання кантролем ВД і нацяжэння. У першай главе абмяркоўваюцца метады рэгулявання вонкавага дыяметра. У другой главе асноўная ўвага надаецца метадам рэгулявання нацяжэння. Затым у трэцяй главе мы разгледзім уплыў тэмпературных параметраў. У чацвёртай главе апісаны сістэмы маніторынгу для кантролю якасці ў рэжыме рэальнага часу. Нарэшце, у пятай главе падрабязна разглядаецца ўплыў матэрыялаў на ВД і стабільнасць нацяжэння. Да канца артыкула чытачы атрымаюць практычную інфармацыю для павышэння дакладнасці, скарачэння адходаў і павышэння прадукцыйнасці пры экструзіі валаконна-аптычнага кабеля.
Дакладныя метады кантролю вонкавага дыяметра пры экструзіі валаконнага кабеля
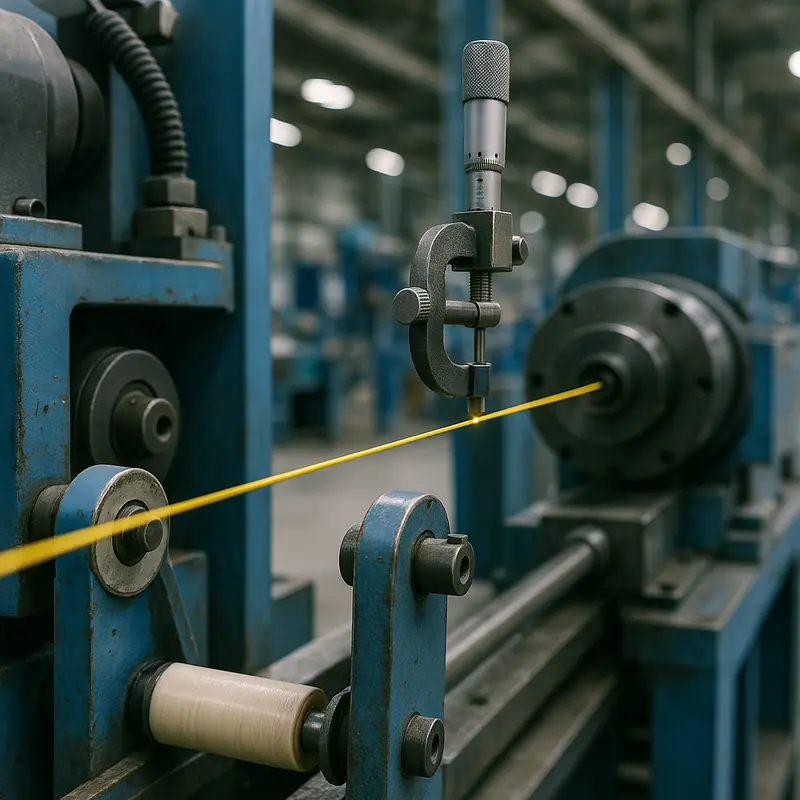
Вытворчасць высакаякасных валаконна-аптычных кабеляў у значнай ступені залежыць ад падтрымання пастаяннага кантролю над вонкавым дыяметрам кабеля падчас працэсу экструзіі. Любое адхіленне можа прывесці да пагаршэння прадукцыйнасці, у тым ліку да згасання, перапынення сігналу або механічных паломак падчас мантажу. Авалоданне кантролем дыяметра патрабуе глыбокага разумення ўзаемадзеяння паміж абсталяваннем экструзійнай лініі, выбарам матэрыялу і параметрамі працэсу.
У аснове рэгулявання дыяметра ляжыць сама экструзійная матрица — дакладна распрацаваны кампанент, які адыгрывае ключавую ролю ў фарміраванні расплаўленага палімера, які ахінае валакно. Выбар правільных памераў матрицы і забеспячэнне яе сумяшчальнасці з меркаванай канструкцыяй кабеля мае вырашальнае значэнне. Няправільнае выраўноўванне або каліброўка матрицы можа прывесці да нераўнамернай таўшчыні сценкі або ваганняў дыяметра. Таму рэгулярнае тэхнічнае абслугоўванне і праверка матрицы з'яўляюцца неад'емнымі кампанентамі кантролю якасці, якія гарантуюць, што знос не прывядзе да змяненняў у прадукцыйнасці.
Не менш важным з'яўляецца кіраванне ціскам і тэмпературай экструзіі . Паток расплаўленага палімера праз экструзійную лінію непасрэдна залежыць ад гэтых двух фактараў. Змены тэмпературы могуць прывесці да няўстойлівага пашырэння або сціскання палімера, а ваганні ціску могуць змяніць тое, як матэрыял ахінае валакно. Сучасныя экструзійныя лініі выкарыстоўваюць сістэмы кіравання з зваротнай сувяззю для стабілізацыі гэтых параметраў, пастаянна кантралюючы і карэктуючы іх у рэжыме рэальнага часу для падтрымання аднастайнасці па ўсёй даўжыні кабеля.
Яшчэ адным важным фактарам у дасягненні дакладнага кантролю дыяметра з'яўляецца працэс астуджэння . Пасля выхаду з фільеры валаконна-аптычны кабель праходзіць праз серыю вадзяных ваннаў або паветраных камер, прызначаных для зацвярдзення расплаўленай абалонкі. Хуткасць і паслядоўнасць астуджэння ўплываюць на канчатковыя памеры кабеля. Нераўнамернае астуджэнне можа прывесці да ўсаджвання або дэфармацыі матэрыялу. У якасці найлепшай практыкі вытворцы часта выкарыстоўваюць шматступенныя сістэмы астуджэння, дзе тэмпературныя градыенты старанна кіруюцца, каб прадухіліць рэзкія цеплавыя ўдары.
Сістэмы маніторынгу, такія як лазерныя мікраметры, сталі незаменнымі інструментамі для кантролю дыяметра. Гэтыя сістэмы вымяраюць вонкавы дыяметр у рэжыме рэальнага часу, забяспечваючы неадкладную зваротную сувязь для карэкціроўкі параметраў працэсу па меры неабходнасці. Пры інтэграцыі з аўтаматызаванымі экструзійнымі лініямі лазерныя мікраметрычныя сістэмы дазваляюць рабіць дакладныя карэкціроўкі падчас вытворчасці, мінімізуючы час прастою і памяншаючы агульныя адходы матэрыялу.
Ролю аператара нельга ігнараваць, нават у высокааўтаматызаваных установках. Кваліфікаваныя тэхнікі інтэрпрэтуюць дадзеныя сістэм маніторынгу, выконваюць рэгулярныя праверкі і ліквідуюць анамаліі, якія аўтаматызаваныя сістэмы могуць не цалкам выправіць. Іх вопыт дазваляе ліквідаваць разрыў паміж дакладнасцю машын і недасканаласцямі працэсу.
Каб атрымаць больш падрабязную інфармацыю аб наладзе і аптымізацыі працэсу экструзіі, наведайце гэтае кіраўніцтва па наладзе экструзіі для валаконна-аптычных кабеляў.
Карацей кажучы, кантроль вонкавага дыяметра падчас экструзіі валаконна-аптычнага кабеля — гэта і мастацтва, і навука. Ён патрабуе сінхранізацыі дакладнасці абсталявання, паводзін матэрыялу і вопыту чалавека. Дзякуючы ўкараненню перадавых тэхналогій маніторынгу, праактыўнага тэхнічнага абслугоўвання і надзейнага кіравання працэсамі, вытворцы могуць адпавядаць строгім стандартам, неабходным для сучасных валаконна-аптычных сетак.
Авалоданне кантролем нацяжэння для бескампраміснай дакладнасці валаконнага кабеля

Забеспячэнне дакладнага кантролю нацяжэння падчас экструзіі валаконна-аптычных кабеляў мае вырашальнае значэнне для падтрымання аднастайнасці памераў і дасягнення высокай прадукцыйнасці канчатковага прадукту. Ваганні нацяжэння ў вытворчым працэсе могуць прывесці да дэфармацыі кабеляў, пагаршэння перадаючых уласцівасцей і непатрэбных страт матэрыялу. Такім чынам, майстэрства кантролю нацяжэння з'яўляецца не толькі тэхнічнай неабходнасцю, але і важным фактарам якасці, эканамічнай эфектыўнасці і доўгатэрміновага поспеху ў эксплуатацыі.
Крытычная роля напружання ў экструзіі валаконна-аптычных матэрыялаў
Экструзія валаконнага кабеля — гэта далікатны баланс сінхранізаваных працэсаў, дзе нават нязначныя адхіленні ў нацяжэнні могуць адбіцца на ўсёй вытворчай лініі. Занадта высокае нацяжэнне можа расцягнуць або патанчыць кампаненты валакна, змяніўшы іх механічныя ўласцівасці і пагоршыўшы даўгавечнасць. І наадварот, недастатковае нацяжэнне рызыкуе правісаннем або нераўнамерным размеркаваннем слаёў, што можа прывесці да дрэннай кругласці кабеля і нестабільных аптычных характарыстык.
Адной з цэнтральных праблем кіравання нацяжэннем з'яўляецца яго дынамічны характар. Па меры павелічэння хуткасці экструзіі для задавальнення патрабаванняў вытворчасці сілы, якія дзейнічаюць на кабелі, могуць вагацца з-за такіх фактараў, як інерцыя барабана, неадпаведнасць хуткасці намоткі або змены глейкасці матэрыялу ў выніку ваганняў тэмпературы. Такім чынам, распрацоўка стратэгіі кіравання, здольнай адаптавацца да гэтых змен у рэжыме рэальнага часу, становіцца вельмі важнай для пазбягання неадпаведнасцей.
Метады падтрымання пастаяннага напружання
Сучасныя экструзійныя лініі часта ўключаюць у сябе перадавыя механізмы кантролю нацяжэння, такія як размотчыкі і намотчыкі з кіраваннем крутоўным момантам, а таксама сістэмы зваротнай сувязі па датчыках нагрузкі. Гэтыя кампаненты кантралююць нацяжэнне кабеля ў любы момант, робячы мікракарэкціроўкі хуткасці і сілы, якія прыкладаюцца падчас працэсу намотвання. Уключэнне аўтаматычнай кампенсацыі нацяжэння гарантуе стабільнасць вытворчых працэсаў нават пры розных хуткасцях працэсу.
Акрамя таго, выкарыстанне дакладна распрацаваных тармазоў або муфт нацяжэння дазваляе вытворцам падтрымліваць тонкі кантроль над узроўнем нацяжэння без рэзкіх перапынкаў. Гэтыя сістэмы можна адкалібраваць у адпаведнасці з канкрэтнымі ўласцівасцямі выраблянага кабеля, такімі як яго вага і дыяметр, што мінімізуе рызыку дэфармацыі.
Цэнтральным элементам надзейнай сістэмы кантролю нацяжэння з'яўляецца глыбокае разуменне характарыстык матэрыялу, асабліва эластычнасці і цеплавога пашырэння. Папярэдні разлік вокнаў нацяжэння на аснове гэтых параметраў служыць асновай для ўстанаўлення эксплуатацыйных абмежаванняў, што гарантуе, што працэс застанецца ў межах дапушчальных значэнняў нават пры зменлівых умовах.
Для дасягнення найлепшых вынікаў аператары могуць скарыстацца інтэграцыяй прапарцыйна-інтэгральна-вытворных (PID) кантролераў, якія дынамічна рэгулююць хуткасць экструзіі і выхадное нацяжэнне. Гэтыя кантролеры спрыяюць замыканню зваротнай сувязі, якая можа амаль імгненна рэагаваць на адхіленні, прадухіляючы паломкі і абараняючы структурную цэласнасць валаконнага кабеля.
Супрацоўніцтва паміж сістэмамі і аператарамі
Нягледзячы на тое, што аўтаматызацыя значна палепшыла кіраванне нацяжэннем, ролю чалавечага вопыту нельга пераацаніць. Рэгулярныя праверкі і каліброўка абсталявання для кантролю нацяжэння неабходныя для забеспячэння пастаяннай дакладнасці. Аператары таксама павінны кантраляваць знешнія зменныя, асабліва ў тых выпадках, калі змены навакольнага асяроддзя, такія як змены вільготнасці, могуць паўплываць на паводзіны матэрыялу.
Для вытворцаў, якія наладжваюць або аптымізуюць сваю дзейнасць, выбар правільнага экструзійнага абсталявання, адаптаванага да адчувальнасці да нацяжэння, мае вырашальнае значэнне. Налада сістэм для канкрэтных тыпаў кабеляў забяспечвае больш высокую дакладнасць з самага пачатку, што змяншае неабходнасць карэкціруючых мер у будучыні.
Спалучаючы перадавую аўтаматызацыю і пільнасць аператара, вытворцы могуць дасягнуць кантролю нацяжэння, які не толькі адпавядае патрабаванням вытворчасці, але і адкрывае шлях для інавацый у распрацоўцы і ўжыванні кабеляў.
Дакладнае вымярэнне тэмпературы для ідэальных памераў і нацяжэння валаконна-валаконнага кабеля

У працэсе экструзіі валаконна-аптычных кабеляў кантроль тэмпературы мае вырашальнае значэнне для дасягнення аптымальнага вонкавага дыяметра і нацяжэння. Уласцівасці валаконна-аптычных кабеляў, такія як іх структурная цэласнасць і эфектыўнасць перадачы, моцна залежаць ад дакладнага налады тэмпературы на розных этапах экструзіі. Хоць знешнія фактары, такія як умовы навакольнага асяроддзя і якасць абсталявання, адыгрываюць дапаможную ролю, тэмпература з'яўляецца асноўнай зменнай, якую інжынеры павінны ўлічваць, каб забяспечыць стабільныя вынікі вытворчасці.
Роля зон папярэдняга нагрэву
Працэс экструзіі пачынаецца з папярэдняга нагрэву сыравіны, звычайна ў выглядзе палімерных гранул. Тэмпература ў гэтай пачатковай зоне вызначае глейкасць палімера пры яго паступленні ў экструзійную камеру. Занадта нізкая тэмпература можа прывесці да недастатковага плаўлення, што прывядзе да парушэнняў патоку і стварэння няроўнасцей паверхні ў канчатковым прадукце. З іншага боку, занадта высокія тэмпературы могуць пашкодзіць матэрыял, пагаршаючы трываласць валакна на расцяжэнне.
Старанна адкалібраваны папярэдні нагрэў забяспечвае аднастайную і добра падрыхтаваную сыравіну, ствараючы ўмовы для плаўнай і прадказальнай экструзіі. Сучасныя экструзійныя ўстаноўкі часта ўключаюць у сябе перадавыя сістэмы маніторынгу тэмпературы на гэтым этапе, каб выяўляць і карэктаваць ваганні ў рэжыме рэальнага часу.
Кантроль тэмператур экструзіі і астуджэння
Тэмпература адыгрывае двайную ролю падчас самога працэсу экструзіі: фарміруе вонкавы дыяметр і ўплывае на нацяжэнне. Па меры таго, як расплаўлены палімер праштурхоўваецца праз экструзійную форму, тэмпература павінна быць аднолькавай па ўсёй даўжыні камеры. Варыяцыі могуць прывесці да нераўнамернага пашырэння, што прывядзе да змены знешніх памераў валакна. Гэта асабліва важна для валаконна-аптычных кабеляў тэлекамунікацыйнага класа, дзе нават мікраўзроўневыя адхіленні могуць паўплываць на цэласнасць сігналу.
Фаза астуджэння гэтак жа важная. Пераход з расплаўленага ў цвёрды стан вызначае канчатковыя механічныя ўласцівасці кабеля. Хуткае астуджэнне можа выклікаць тэрмічныя напружанні, што негатыўна ўплывае на нацяжэнне кабеля. І наадварот, недастатковае астуджэнне можа прывесці да дэфармацыі пад уласнай вагой. Добра распрацаваныя вадзяныя жолабы з дакладным рэгуляваннем тэмпературы гарантуюць, што кабель — і яго ўнутраныя аптычныя валокны — захаваюць сваю зададзеную форму і структурную цэласнасць.
Аўтаматызацыя і сістэмы зваротнай сувязі
У складаных экструзійных сістэмах часта выкарыстоўваюцца замкнёныя механізмы зваротнай сувязі для рэгулявання тэмпературы на ўсіх этапах. Дадзеныя з датчыкаў, якія кантралююць зоны папярэдняга нагрэву, экструзіі і астуджэння, апрацоўваюцца імгненна, што дазваляе рабіць нязначныя карэкціроўкі, перш чым яны перарастуць у больш сур'ёзныя праблемы. Гэта не толькі падтрымлівае якасць прадукцыі, але і памяншае колькасць адходаў і прастой у эксплуатацыі.
Для каманд, якія разглядаюць новыя экструзійныя ўстаноўкі, выбар адпаведнага абсталявання мае вырашальнае значэнне. Наша падрабязнае кіраўніцтва па выбары патрэбнага экструдара дае разуменне таго, як сумясціць магчымасці абсталявання з патрабаваннямі да тэмпературы, забяспечваючы аптымальнае кіраванне працэсам.
Conclusion
Тэмпературныя налады ўплываюць практычна на ўсе аспекты экструзіі валаконна-аптычных кабеляў, ад дакладнасці памераў да трываласці на разрыў. Падтрыманне дакладнасці патрабуе не толькі тэхнічных ведаў, але і доступу да сучаснага абсталявання і сістэм зваротнай сувязі, адаптаваных да канкрэтных вытворчых мэтаў. Валоданне тэрмічнай дынамікай гарантуе, што вытворцы могуць паслядоўна вырабляць валаконна-аптычныя кабелі, якія адпавядаюць строгім галіновым стандартам.
Дакладны маніторынг: ключ да кантролю вонкавага дыяметра і нацяжэння пры экструзіі валаконна-аптычных кабеляў
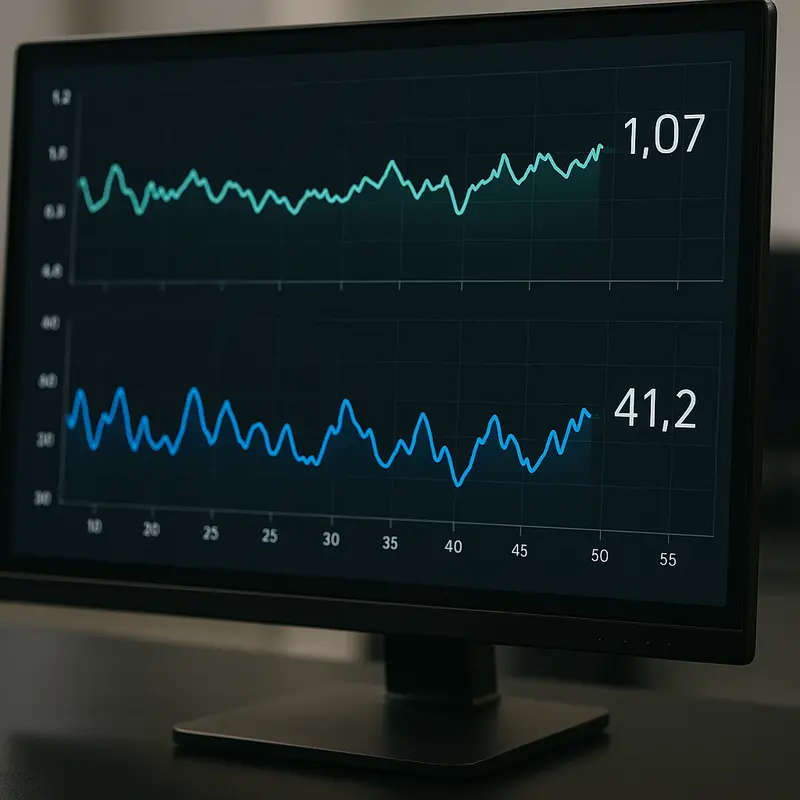
Забеспячэнне стабільнай якасці валаконна-аптычных кабеляў падчас экструзіі ў значнай ступені залежыць ад дакладных сістэм маніторынгу. Паколькі гэтыя кабелі адыгрываюць важную ролю ў сучасных сетках сувязі, нават найменшыя адхіленні ў іх вонкавым дыяметры або нацяжэнні могуць паставіць пад пагрозу іх прадукцыйнасць і тэрмін службы. Каб дасягнуць патрэбных стандартаў, вытворцы выкарыстоўваюць інтэграваныя сістэмы маніторынгу, якія старанна адсочваюць і карэктуюць зменныя працэсу ў рэжыме рэальнага часу.
У аснове эфектыўнага маніторынгу ляжыць укараненне перадавых вымяральных тэхналогій. Для вымярэння вонкавага дыяметра валаконных кабеляў часта выкарыстоўваюцца лазерныя мікраметры . Гэтыя прылады забяспечваюць беспрэцэдэнтную дакладнасць, выкарыстоўваючы бескантактавыя метады, якія ідэальна падыходзяць для далікатнай прыроды валаконнай оптыкі. Пастаянна параўноўваючы вымераныя значэнні з загадзя вызначанымі спецыфікацыямі, лазерныя мікраметры дазваляюць неадкладна прымаць карэктыўныя меры. Гэта дапамагае гарантаваць, што вонкавы дыяметр застанецца ў межах мэтавых допускаў на працягу ўсяго працэсу экструзіі.
Аналагічным чынам, кантроль нацяжэння падчас экструзіі мае жыццёва важнае значэнне, каб пазбегнуць расцяжэння або дэфармацыі валаконна-аптычных кабеляў. Сістэмы маніторынгу, абсталяваныя датчыкамі нацяжэння або вагамі, забяспечваюць дадзеныя ў рэжыме рэальнага часу аб падоўжным напружанні, якое адчувае кабель. У спалучэнні з аўтаматызаванымі механізмамі зваротнай сувязі гэтыя прылады гарантуюць, што сіла нацяжэння, якая прыкладваецца падчас экструзіі, застаецца аптымальнай. Празмернае нацяжэнне не толькі рызыкуе яго разрывам, але і можа пагоршыць механічныя ўласцівасці кабеля. І наадварот, недастатковае нацяжэнне можа прывесці да нераўнамернага фармавання кабеля, што перашкаджае наступнай усталёўцы і функцыянальнасці. Такім чынам, дакладнае рэгуляванне нацяжэння неабходна для дасягнення жаданай якасці прадукцыі.
Яшчэ адным неад'емным аспектам сістэм маніторынгу з'яўляецца іх здольнасць інтэгравацца з больш шырокімі сістэмамі кіравання. Сучасныя экструзійныя ўстаноўкі часта маюць цэнтралізаваныя сістэмы, дзе дадзеныя з лазерных мікраметраў і датчыкаў нацяжэння перадаюцца ў праграмнае забеспячэнне для кіравання. Такая інтэграцыя спрыяе комплекснаму кантролю, дазваляючы адначасова рэгуляваць некалькі параметраў, такіх як хуткасць экструзіі, хуткасць астуджэння і хуткасць падачы матэрыялу. Такая каардынацыя зніжае верагоднасць каскадных памылак, адначасова павышаючы агульную эфектыўнасць вытворчасці.
Перавагі дакладнага маніторынгу выходзяць за рамкі непасрэднага забеспячэння якасці. Дзякуючы аўтаматызаванаму збору дадзеных вытворцы могуць атрымліваць каштоўную інфармацыю аб тэндэнцыях працэсаў на працягу працяглых вытворчых цыклаў. Гэтыя дадзеныя могуць дапамагчы вызначыць паслядоўныя пункты паляпшэння, удасканаліць эксплуатацыйныя налады і прагназаваць патрэбы ў тэхнічным абслугоўванні, што яшчэ больш скарачае час прастою і эксплуатацыйныя выдаткі.
Для тых, хто разглядае магчымасць мадэрнізацыі вытворчай лініі валаконна-валаконнага кабеля або стварэння аб'екта з нуля, разуменне гэтых сістэм маніторынгу мае вырашальнае значэнне. Такія платформы, як вытворчая лінія валаконна-валаконнага кабеля, прапануюць падрабязныя рэкамендацыі па эфектыўнай інтэграцыі гэтых інструментаў.
Карацей кажучы, надзейныя сістэмы маніторынгу неабходныя для кантролю найважнейшых памераў экструзіі валаконнага кабеля — вонкавага дыяметра і нацяжэння. Гэтыя сістэмы не толькі гарантуюць надзейнасць прадукцыі, але і пракладваюць шлях да бездакорнай працы, гарантуючы, што вытворчасць заўсёды адпавядае строгім патрабаванням сучасных сетак.
Матэрыялазнаўства ў экструзіі валаконна-аптычных матэрыялаў: фарміраванне дыяметра і балансаванне напружання
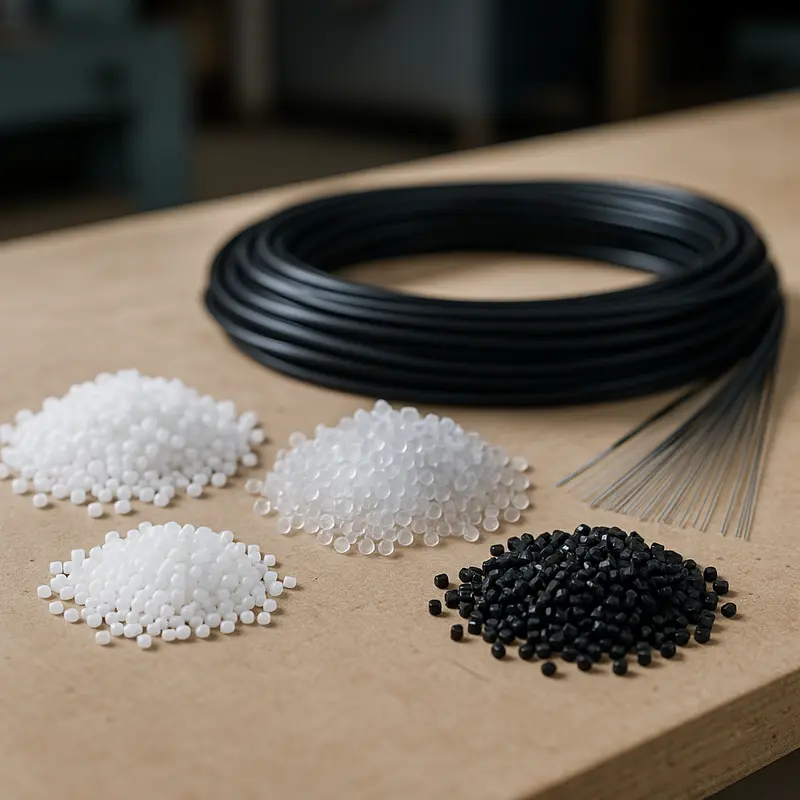
Матэрыялы, якія выкарыстоўваюцца пры экструзіі валаконнага кабеля, аказваюць істотны ўплыў на дакладнасць кантролю вонкавага дыяметра і рэгулявання нацяжэння. Ад палімераў да пакрыццяў, кожны элемент адыгрывае вырашальную ролю ў забеспячэнні адпаведнасці канчатковага прадукту строгім стандартам прадукцыйнасці і даўгавечнасці. Для дасягнення аптымальных вынікаў жыццёва важна добра разумець уласцівасці матэрыялаў і іх узаемадзеянне з працэсамі экструзіі.
Роля тэрмапластаў у захаванні кансістэнцыі дыяметра
Тэрмапласты, такія як полівінілхларыд (ПВХ), поліэтылен (ПЭ) і поліпрапілен (ПП), з'яўляюцца асноўнымі матэрыяламі ў экструзіі валаконна-аптычных кабеляў. Іх спецыфічныя тэмпературы плаўлення і характарыстыкі цякучасці вызначаюць паводзіны экструзійнай матрицы, непасрэдна ўплываючы на аднастайнасць вонкавага дыяметра. Больш высокая хуткасць цякучасці расплаву, як правіла, забяспечвае больш гладкую паверхню, паляпшаючы агульную якасць і кансістэнцыю кабеля. Аднак пры выбары адпаведнага тэрмапласту неабходна ўлічваць яго хуткасць ўсаджвання падчас астуджэння. Празмерная ўсаджванне можа паставіць пад пагрозу патрэбны дыяметр і прывесці да ваганняў допускаў — крытычнай праблемы пры высакахуткаснай перадачы дадзеных, дзе дакладнасць не падлягае абмеркаванню.
Акрамя таго, ключавым фактарам з'яўляецца тэрмічная стабільнасць. Палімер, які раскладаецца пры працяглых высокіх тэмпературах, можа прывесці да неадпаведнасцей у нацяжэнні, бо нераўнамерны паток матэрыялу стварае розныя кропкі напружання ўздоўж даўжыні кабеля. Інжынеры часта змяншаюць гэта, дадаючы стабілізуючыя агенты, якія гарантуюць, што тэрмапласт захавае сваю структурную цэласнасць на працягу ўсяго працэсу экструзіі.
Пакрыццёвыя і абліцавальныя матэрыялы: балансаванне
Апланіровачныя і пакрывальныя матэрыялы выконваюць двайную функцыю: абараняюць аптычныя валокны і выступаюць у якасці пасярэднікаў у кантролі нацяжэння. Акрылатныя пакрыцці, будучы гнуткімі, але трывалымі, паглынаюць невялікія ваганні нацяжэння, якія ўзнікаюць падчас працэсу экструзіі, гарантуючы, што валокны ўнутры застануцца непашкоджанымі. З іншага боку, фторпалімеры, якія шырока выкарыстоўваюцца ў абалонцы, маюць нізкі каэфіцыент цеплавога пашырэння, што спрыяе стабільным памерам. Гэтыя матэрыялы дзейнічаюць як арматура, забяспечваючы захаванне цэласнасці кабеля пры механічных нагрузках і ваганнях навакольнага асяроддзя.
Адгезія матэрыялу гэтак жа важная. Няправільнае злучэнне паміж пластамі можа прывесці да праслізгвання або расслаення пад нацяжэннем, што сур'ёзна паўплывае на прадукцыйнасць. Дасягненні ў галіне кампазіравання матэрыялаў і апрацоўкі паверхні дапамаглі палепшыць адгезійныя ўласцівасці, стварыўшы адзіныя пласты, якія захоўваюць як свае ахоўныя якасці, так і механічныя характарыстыкі нават у экстрэмальных умовах.
Узаемадзеянне экструзійнай машыны з матэрыяламі
Экструзійнае абсталяванне і ўстаноўка таксама адыгрываюць значную ролю ў паводзінах матэрыялу. Такія зменныя, як канструкцыя формы, тэмпературныя зоны і хуткасць астуджэння, калібруюцца ў залежнасці ад уласцівасцей выбраных матэрыялаў. Напрыклад, больш хуткае астуджэнне можа быць пажаданым для матэрыялаў, схільных да празмернага цеплавога пашырэння, але яно павінна ўлічваць патэнцыйную далікатнасць, якая можа развіцца ў выніку.
Падрабязнае разуменне сумяшчальнасці экструзійных машын дазваляе вытворцам выбіраць матэрыялы, якія гармануюць з іх абсталяваннем, мінімізуючы такія збоі, як скокі нацяжэння або ваганні дыяметра. Каб даведацца больш пра тое, як экструзійныя машыны ўплываюць на паводзіны матэрыялу, прачытайце наша кіраўніцтва па выбары правільнага экструдара.
Матэрыялазнаўства ляжыць у аснове кантролю знешніх памераў і кіравання напружаннем пры экструзіі валаконна-аптычных кабеляў. Выкарыстоўваючы правільныя склады і разумеючы іх тэрмічныя, механічныя і адгезійныя ўласцівасці, вытворцы могуць дасягнуць дакладнасці на сваіх вытворчых лініях і гарантаваць, што іх валаконна-аптычныя кабелі адпавядаюць патрабаванням галіны да надзейнасці і прадукцыйнасці.
Заключныя думкі
Дакладнасць кіравання вонкавым дыяметрам і нацяжэннем падчас экструзіі валаконна-аптычнага кабеля мае фундаментальнае значэнне для вытворчасці высакаякасных аптычных кабеляў. Выкарыстоўваючы метады кантролю вонкавага дыяметра, дакладнай рэгулявання нацяжэння, падтрымання паслядоўнасці тэмпературы, укаранення маніторынгу ў рэжыме рэальнага часу і разумення ўласцівасцей матэрыялаў, вытворцы могуць дасягнуць беспрэцэдэнтнай эфектыўнасці і надзейнасці прадукцыі. Такія дасягненні не толькі скарачаюць адходы, але і забяспечваюць адпаведнасць строгім галіновым стандартам. Ужыванне гэтых ведаў эфектыўна паляпшае вытворчы працэс, забяспечваючы лепшую прадукцыйнасць у тэлекамунікацыйных сетках і сетках перадачы дадзеных.
Звяжыцеся з AIMIFIBER для атрымання падтрымкі па кабелях FTTH, патч-кордах і валаконна-аптычных рашэннях з папярэдняй завяршэннем, абслугоўвання OEM/ODM і практычных парад па прадуктах.
Даведайцеся больш: https://aimifiber.com/contact-us/
Пра нас
AIMIFIBER прапануе гатовыя валаконна-аптычныя рашэнні, кабелі FTTH, патч-корды, пігтэйлы, прадукты FTTA і індывідуальныя валаконна-аптычныя зборкі для тэлекамунікацыйных праектаў і цэнтраў апрацоўкі дадзеных.