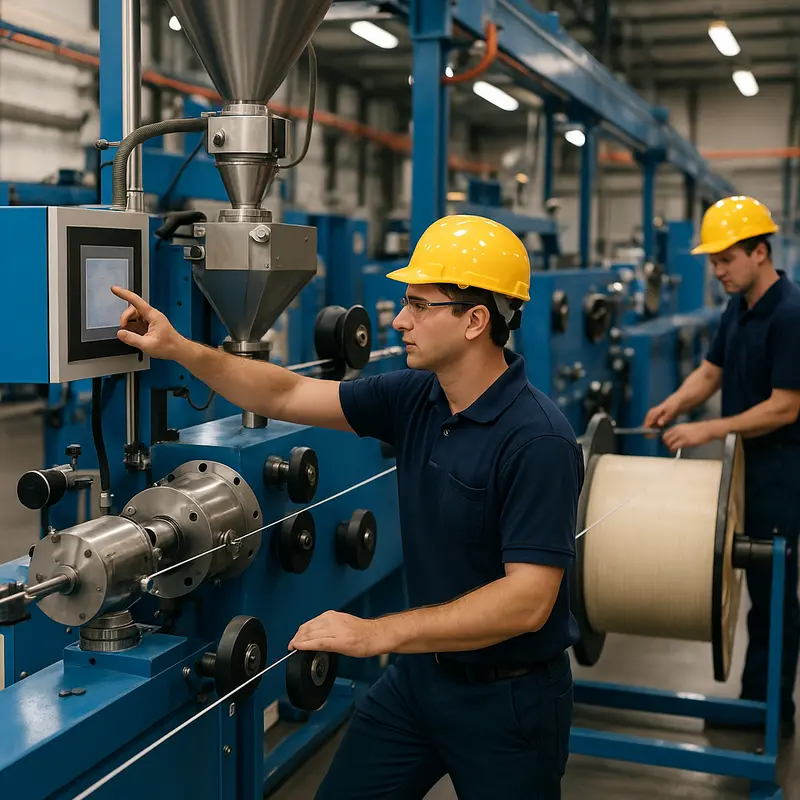
Постигането на прецизност при екструдирането на оптични кабели е от решаващо значение за поддържането на висока производителност в телекомуникационните приложения и приложенията за пренос на данни. Два от най-важните параметри в този процес са външният диаметър (OD) и опъването на оптичния кабел. Неправилното управление на тези фактори може да доведе до загуба на сигнал, структурни повреди или отхвърляне на кабела по време на проверките за качество. Тази статия изследва практически, технически стратегии за овладяване на контрола на външния диаметър и опъването. Първа глава обсъжда методите за регулиране на външния диаметър. Втора глава набляга на техниките за регулиране на опъването. След това в трета глава ще разгледаме влиянието на температурните настройки. Системите за мониторинг за контрол на качеството в реално време са изяснени в четвърта глава. Накрая, пета глава се задълбочава във влиянието на материалите върху външния диаметър и стабилността на опъването. До края читателите ще бъдат екипирани с практическа информация за по-добра прецизност, намаляване на отпадъците и повишена производителност при екструдирането на оптични кабели.
Прецизни техники за контрол на външния диаметър при екструдиране на оптични кабели
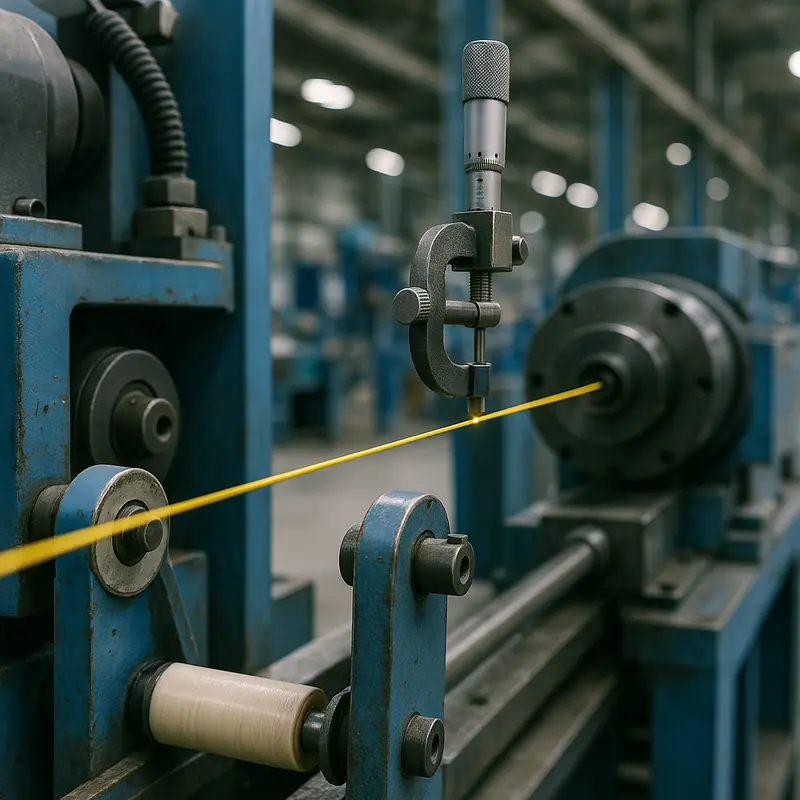
Производството на висококачествени оптични кабели зависи до голяма степен от поддържането на постоянен контрол върху външния диаметър на кабела по време на процеса на екструдиране. Всяко отклонение може да доведе до компромиси с производителността, включително затихване, прекъсване на сигнала или механични повреди по време на монтажа. Овладяването на контрола на диаметъра изисква задълбочено разбиране на взаимодействието между оборудването на екструзионната линия, избора на материал и параметрите на процеса.
В основата на регулирането на диаметъра се намира самата екструдираща матрица – прецизно проектиран компонент, който играе ключова роля във формирането на разтопения полимер, докато той обгръща влакното. Изборът на правилните размери на матрицата и осигуряването на нейната съвместимост с предвидения дизайн на кабела е от решаващо значение. Неправилното подравняване или калибриране на матрицата може да доведе до неравномерна дебелина на стената или колебания в диаметъра. Следователно редовната поддръжка и проверка на матрицата са неразделна част от контрола на качеството, гарантирайки, че износването не води до отклонения в производителността.
Също толкова важно е управлението на налягането и температурата на екструдиране . Потокът от разтопен полимер през екструзионната линия е пряко повлиян от тези два фактора. Колебанията в температурата могат да доведат до неравномерно разширяване или свиване на полимера, докато колебанията в налягането могат да променят начина, по който материалът обгръща влакното. Усъвършенстваните екструзионни линии използват системи с обратна връзка, за да стабилизират тези параметри, като постоянно ги наблюдават и регулират в реално време, за да поддържат еднаквост по цялата дължина на кабела.
Друг критичен фактор за постигане на прецизен контрол на диаметъра е процесът на охлаждане . След излизане от матрицата, оптичният кабел преминава през серия водни бани или въздушни камери, предназначени да втвърдят разтопената обвивка. Скоростта и постоянството на охлаждане влияят върху крайните размери на кабела. Неравномерното охлаждане може да доведе до свиване или деформация на материала. Като най-добра практика, производителите често използват многостепенни охладителни системи, където температурните градиенти се управляват щателно, за да се предотвратят резки термични шокове.
Системи за мониторинг, като например лазерни микрометри, са се превърнали в незаменими инструменти за контрол на диаметъра. Тези системи измерват външния диаметър в реално време, осигурявайки незабавна обратна връзка за коригиране на параметрите на процеса, ако е необходимо. Когато са интегрирани с автоматизирани екструзионни линии, лазерните микрометрични системи позволяват прецизни корекции по време на производството, минимизирайки времето за престой и намалявайки общите отпадъци от материали.
Ролята на оператора не може да бъде пренебрегната, дори в силно автоматизирани системи. Квалифицираните техници интерпретират данни от системите за мониторинг, извършват рутинни проверки и отстраняват аномалии, които автоматизираните системи може да не успеят да разрешат напълно. Техният опит преодолява разликата между прецизността на машината и несъвършенствата на процеса.
За допълнителна информация относно настройката и оптимизирането на процеса на екструдиране, посетете това ръководство за настройка на екструдирането за оптични кабели.
В обобщение, контролирането на външния диаметър по време на екструдиране на оптични кабели е едновременно изкуство и наука. То изисква синхронизиране на прецизността на оборудването, поведението на материалите и човешкия опит. Чрез прилагането на усъвършенствана технология за мониторинг, проактивна поддръжка и надежден контрол на процесите, производителите могат да отговорят на строгите стандарти, необходими за съвременните оптични мрежи.
Овладяване на контрола на опъването за безкомпромисна прецизност на оптичните кабели

Осигуряването на прецизен контрол на опъването по време на екструдирането на оптични кабели е от ключово значение за поддържане на размерна еднородност и постигане на висока производителност на крайния продукт. Колебанията в опъването по време на производствения процес могат да доведат до деформирани кабели, нарушени преносни свойства и ненужно разхищение на материал. Следователно, овладяването на контрола на опъването не е просто техническа необходимост, а съществен двигател на качеството, икономическата ефективност и дългосрочния оперативен успех.
Критичната роля на напрежението при екструдирането на оптични влакна
Екструдирането на оптични кабели е деликатен баланс на синхронизирани процеси, при които дори малки отклонения в опъването могат да се отразят на производствената линия. Твърде високото опъване може да разтегне или изтъни оптичните компоненти, променяйки техните механични свойства и компрометирайки издръжливостта. И обратно, недостатъчното опъване рискува провисване или неравномерно разпределение на слоевете, което може да доведе до лоша закръгленост на кабела и непостоянни оптични характеристики.
Едно от основните предизвикателства при управлението на напрежението е неговият динамичен характер. С увеличаването на скоростите на екструдиране, за да се отговорят на производствените изисквания, силите, действащи върху кабелите, могат да се колебаят поради фактори като инерция на макарите, непостоянни скорости на навиване или промени във вискозитета на материала, произтичащи от температурни колебания. Следователно, разработването на стратегия за управление, способна да се адаптира към тези промени в реално време, става от съществено значение, за да се избегнат несъответствия.
Техники за поддържане на постоянно напрежение
Съвременните екструдиращи линии често включват усъвършенствани механизми за контрол на опъването, като например контролирани от въртящия момент разгръщания и навиващи механизми, както и системи за обратна връзка от тензодатчици. Тези компоненти следят опъването на кабела момент по момент, като правят микрокорекции на скоростта и силата, прилагани по време на процеса на навиване. Включването на автоматизирана компенсация на опъването гарантира, че производствените цикли остават стабилни дори при различни скорости на процеса.
Освен това, използването на прецизно проектирани спирачки или съединители за опъване позволява на производителите да поддържат фино управление на нивата на опъване без резки прекъсвания. Тези системи могат да бъдат калибрирани, за да отговарят на специфичните свойства на произвеждания кабел, като например теглото и диаметъра му, като по този начин се минимизира рискът от деформация.
От основно значение за една надеждна система за контрол на опъването е задълбоченото разбиране на характеристиките на материала – по-специално еластичността и термичното разширение. Предварителното изчисляване на прозорците на опъване въз основа на тези параметри служи като план за определяне на оперативните граници, гарантирайки, че процесът остава в рамките на допустимите отклонения дори при променящи се условия.
За най-добри резултати, операторите могат да се възползват от интегрирането на пропорционално-интегрално-деривативни (PID) контролери, които динамично регулират скоростта на екструдиране и изходното опъване. Тези контролери допринасят за затворена обратна връзка, която може да реагира почти мигновено на отклонения, предотвратявайки повреди и защитавайки структурната цялост на оптичния кабел.
Сътрудничество между системи и оператори
Въпреки че автоматизацията значително подобри управлението на напрежението, ролята на човешкия опит не може да бъде надценена. Редовните проверки и калибрирането на оборудването за контрол на напрежението са задължителни за осигуряване на постоянна точност. Операторите трябва също така да следят външни променливи, особено в случаите, когато промените в околната среда – като например промените във влажността – могат да повлияят на поведението на материала.
За производителите, които настройват или оптимизират своите операции, изборът на подходящо екструдиращо оборудване, съобразено с чувствителността на опън, е от решаващо значение. Персонализирането на системите за специфични типове кабели осигурява по-висока прецизност от самото начало, намалявайки необходимостта от коригиращи мерки по-късно.
Чрез комбиниране на авангардна автоматизация и бдителност на оператора, производителите могат да постигнат контрол на опъването, който не само отговаря на производствените изисквания, но и проправя пътя за иновации в проектирането и приложението на кабелите.
Овладяване на температурната прецизност за перфектни размери и опъване на оптични кабели

В процеса на екструдиране на оптични кабели, контролът на температурата е от съществено значение за постигане на оптимален външен диаметър и напрежение. Свойствата на оптичните кабели – като тяхната структурна цялост и ефективност на предаване – зависят силно от прецизните настройки на температурата по време на различните етапи на екструдиране. Докато външни фактори като условията на околната среда и качеството на оборудването играят поддържаща роля, температурата се очертава като основна променлива, която инженерите трябва да овладеят, за да осигурят постоянни производствени резултати.
Ролята на зоните за предварително нагряване
Процесът на екструдиране започва с предварително нагряване на суровините, обикновено под формата на полимерни гранули. Температурата в тази начална зона определя вискозитета на полимера, когато той влиза в екструзионната камера. Твърде ниската температура може да доведе до недостатъчно топене, причинявайки неравномерности в потока и създаване на повърхностни неравности в крайния продукт. От друга страна, твърде високите температури могат да разрушат материала, компрометирайки якостта на опън на влакното.
Внимателно калибрираното предварително нагряване осигурява равномерна и добре подготвена суровина, подготвяйки почвата за гладко и предвидимо екструдиране. Съвременните екструзионни установки често включват усъвършенствани системи за наблюдение на температурата на този етап, за да откриват и коригират колебанията в реално време.
Контролиране на температурите на екструдиране и охлаждане
Температурата играе двойна роля по време на самия процес на екструдиране: оформя външния диаметър и влияе върху опъването. Докато разтопеният полимер се избутва през екструзионната матрица, температурата трябва да бъде постоянна по цялата дължина на камерата. Вариациите могат да доведат до неравномерно разширение, което да доведе до промени във външните размери на влакното. Това е особено важно за телекомуникационните оптични кабели, където дори отклонения на микро ниво могат да повлияят на целостта на сигнала.
Фазата на охлаждане е също толкова важна. Преходът от разтопено към твърдо състояние определя крайните механични свойства на кабела. Бързото охлаждане може да предизвика термични напрежения, които влияят негативно на опъването на кабела. Обратно, недостатъчното охлаждане може да доведе до деформация под собственото му тегло. Добре проектираните водни улеи с прецизно регулиране на температурата гарантират, че кабелът – и неговите вътрешни оптични влакна – запазват предвидената си форма и структурна цялост.
Системи за автоматизация и обратна връзка
Сложните екструдиращи системи често използват механизми за обратна връзка със затворен контур, за да регулират температурата във всички етапи. Данните от сензорите, наблюдаващи зоните за предварително нагряване, екструдиране и охлаждане, се обработват мигновено, което позволява малки корекции, преди те да прераснат в по-големи проблеми. Това не само поддържа качеството на продукта, но и намалява отпадъците и времето за престой в експлоатация.
За екипите, които обмислят нови екструзионни системи, изборът на подходящо оборудване е от решаващо значение. Нашето подробно ръководство за избор на правилния екструдер предлага информация за съчетаване на хардуерните възможности с температурните изисквания, осигурявайки оптимален контрол на процеса.
Заключение
Температурните настройки влияят на почти всеки аспект от екструдирането на оптични кабели, от прецизността на размерите до якостта на опън. Поддържането на точност изисква не само технически познания, но и достъп до усъвършенствани машини и системи за обратна връзка, съобразени със специфичните производствени цели. Овладяването на термичната динамика гарантира, че производителите могат постоянно да произвеждат оптични кабели, които отговарят на строгите индустриални стандарти.
Прецизен мониторинг: Ключът към контролирането на външния диаметър и напрежението при екструдиране на оптични кабели
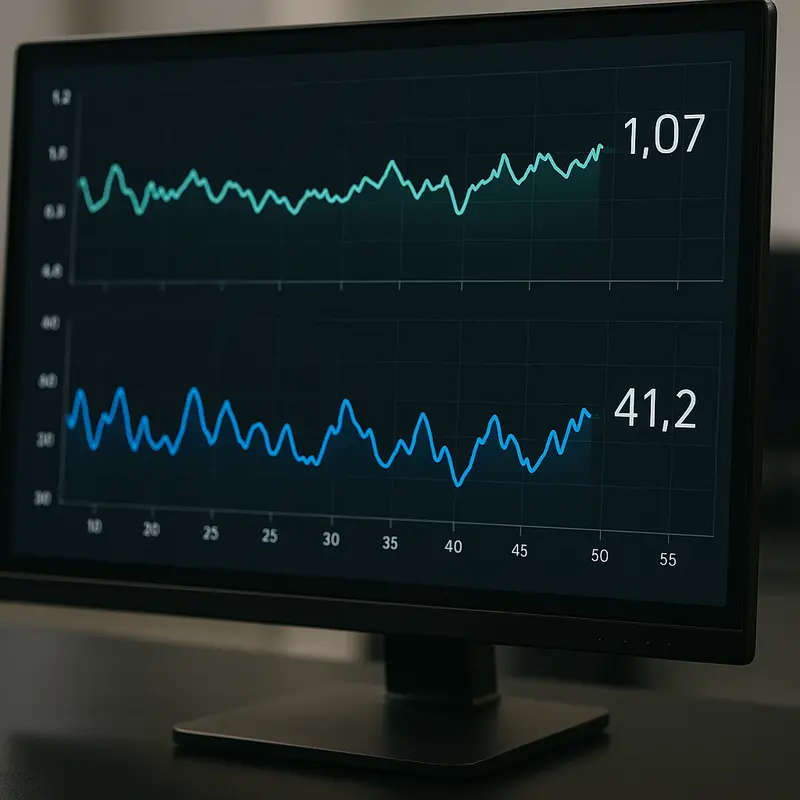
Осигуряването на постоянно качество на оптичните кабели по време на екструдиране зависи до голяма степен от прецизни системи за мониторинг. Тъй като тези кабели играят ключова роля в съвременните комуникационни мрежи, дори най-малките отклонения във външния им диаметър или напрежение могат да компрометират тяхната производителност и дълготрайност. За да постигнат желаните стандарти, производителите разчитат на интегрирани системи за мониторинг, които щателно проследяват и коригират променливите на процеса в реално време.
В основата на ефективния мониторинг е внедряването на съвременни технологии за измерване. Лазерни микрометри често се използват за измерване на външния диаметър на оптичните кабели. Тези устройства предлагат несравнима точност, като използват безконтактни методи, които са идеални за деликатната природа на оптичните влакна. Чрез непрекъснато сравняване на измерените стойности с предварително дефинирани спецификации, лазерните микрометри позволяват незабавни коригиращи действия. Това помага да се гарантира, че външният диаметър остава в рамките на целевите допустими отклонения по време на целия процес на екструдиране.
По подобен начин, контролирането на опъването по време на екструдиране е жизненоважно, за да се избегне разтягане или деформиране на оптичните кабели. Системите за мониторинг, оборудвани с тензодатчици или сензори за опъване, предоставят данни в реално време за надлъжното опъване, изпитвано от кабела. В съчетание с автоматизирани механизми за обратна връзка, тези устройства гарантират, че прилаганата сила на опъване по време на екструдиране остава оптимална. Прекомерното опъване не само рискува скъсване, но може също да влоши механичните свойства на кабела. Обратно, недостатъчното опъване може да доведе до неравномерно формиране на кабела, което възпрепятства последващия монтаж и функционалност. По този начин, прецизното регулиране на опъването е необходимо за постигане на желаното качество на продукта.
Друг неразделен аспект на системите за мониторинг е способността им да се интегрират с по-широки рамки за управление. Съвременните екструзионни установки често включват централизирани системи, където данни от лазерни микрометри и сензори за опъване се подават в софтуер за управление. Тази интеграция улеснява цялостния надзор, правейки възможно едновременното регулиране на множество параметри, като скорост на екструдиране, скорости на охлаждане и скорости на подаване на материала. Такава координация намалява вероятността от каскадни грешки, като същевременно подобрява цялостната ефективност на производството.
Ползите от прецизния мониторинг се простират отвъд непосредственото осигуряване на качеството. С автоматизирано събиране на данни, производителите могат да генерират ценна информация за тенденциите в процесите при продължителни производствени цикли. Тези данни могат да помогнат за идентифициране на постоянни точки за подобрение, прецизиране на оперативните настройки и прогнозиране на нуждите от поддръжка, което допълнително намалява времето за престой и оперативните разходи.
За тези, които обмислят надграждане на производствена линия за оптични кабели или изграждане на съоръжение от нулата, разбирането на тези системи за мониторинг е от решаващо значение. Платформи като производствена линия за оптични кабели предлагат подробни насоки за ефективно интегриране на тези инструменти.
В обобщение, надеждните системи за мониторинг са незаменими за поддържане на контрол върху най-критичните размери на екструдираните оптични кабели - външен диаметър и опъване. Тези системи не само гарантират надеждността на продукта, но и проправят пътя за оперативно съвършенство, като гарантират, че производството винаги отговаря на строгите изисквания на съвременните мрежи.
Материалознание в екструдирането на оптични влакна: Оформяне на диаметър и балансиране на напрежението
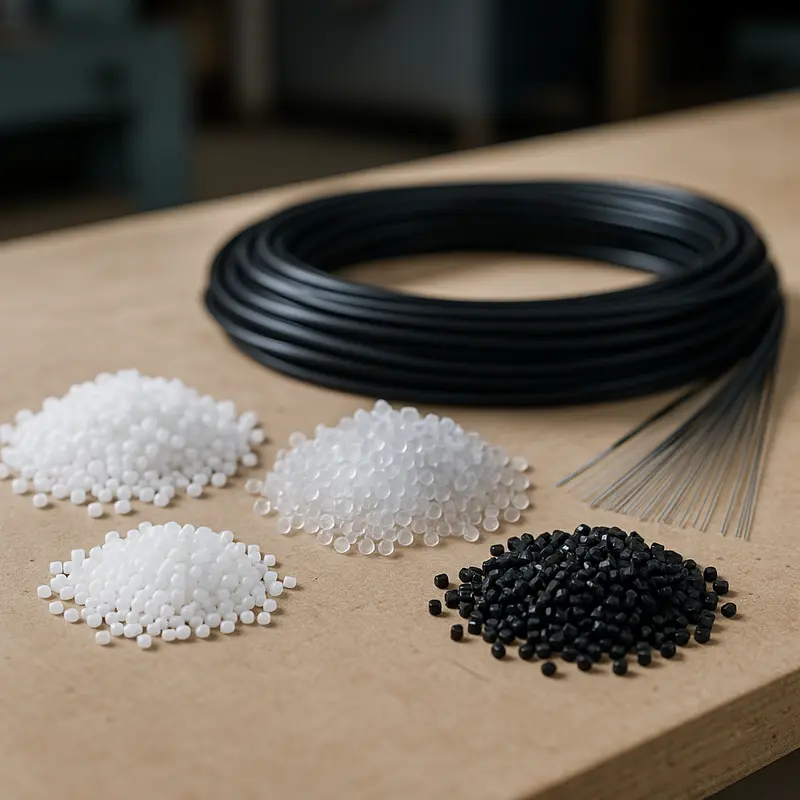
Материалите, използвани при екструдирането на оптични кабели, оказват дълбоко влияние върху прецизността на контрола на външния диаметър и регулирането на опъването. От полимери до покрития, всеки елемент играе ключова роля за гарантиране, че крайният продукт отговаря на строги стандарти за производителност и издръжливост. Едно цялостно разбиране на свойствата на материалите и тяхното взаимодействие с процесите на екструдиране е жизненоважно за постигане на оптимални резултати.
Ролята на термопластите за консистентността на диаметъра
Термопластите, като поливинилхлорид (PVC), полиетилен (PE) и полипропилен (PP), са основни материали в екструдирането на оптични кабели. Техните специфични точки на топене и характеристики на течливост определят поведението на екструдиращата матрица, като пряко влияят върху еднородността на външния диаметър. По-високите скорости на течливост на стопилката водят до по-гладки повърхности, подобрявайки цялостното качество и консистенция на кабела. Изборът на подходящ термопласт обаче трябва да отчита скоростта на свиване по време на охлаждане. Прекомерното свиване може да компрометира желания диаметър и да доведе до колебания в допустимите отклонения – критичен проблем при високоскоростно предаване на данни, където прецизността е неотменима.
Освен това, термичната стабилност е ключов фактор. Полимер, който се разгражда при продължителни високи температури, може да доведе до неравномерно напрежение, тъй като неравномерният поток на материала създава различни точки на напрежение по дължината на кабела. Инженерите често смекчават това чрез добавяне на стабилизиращи агенти, гарантиращи, че термопластикът запазва структурната си цялост по време на целия процес на екструдиране.
Материали за покрития и облицовки: балансиращ акт
Материалите за облицовка и покритие изпълняват двойна функция: защитават оптичните влакна и служат като посредници в контрола на опъването. Акрилатните покрития, бидейки гъвкави, но издръжливи, абсорбират малки колебания в опъването, които възникват по време на процеса на екструдиране, като гарантират, че влакната вътре остават непокътнати. От друга страна, флуорополимерите, широко използвани в облицовките, показват ниско термично разширение, което допринася за стабилен размерен изход. Тези материали действат като армировки, гарантирайки, че кабелът запазва целостта си при механично натоварване и колебания на околната среда.
Адхезията на материалите е също толкова важна. Неправилното свързване между слоевете може да доведе до приплъзване или разслояване под напрежение, което сериозно влияе върху производителността. Напредъкът в смесването на материалите и обработката на повърхностите е спомогнал за подобряване на адхезионните свойства, създавайки унифицирани слоеве, които запазват както защитните си качества, така и механичните си характеристики дори при екстремни условия.
Взаимодействие на екструзионната машина с материалите
Екструзионното оборудване и настройката също играят важна роля в поведението на материала. Променливи като дизайн на матрицата, температурни зони и скорост на охлаждане се калибрират въз основа на свойствата на избраните материали. Например, по-бързи скорости на охлаждане може да са желателни за материали, склонни към прекомерно термично разширение, но те трябва да балансират потенциалната крехкост, която може да се развие в резултат на това.
Детайлното разбиране на съвместимостта на екструдерните машини гарантира, че производителите избират материали, които са в хармония с тяхното оборудване, като минимизират смущенията, като например пикове на напрежението или колебания в диаметъра. За да научите повече за това как екструдерните машини влияят на поведението на материала, прочетете нашето ръководство за избор на правилния екструдер.
Материалознанието е в основата на контрола на външните размери и управлението на напрежението при екструдирането на оптични кабели. Чрез използването на правилните състави и разбирането на техните термични, механични и адхезионни характеристики, производителите могат да постигнат прецизност в своите производствени линии и да гарантират, че техните оптични кабели отговарят на изискванията на индустрията за надеждност и производителност.
Заключителни мисли
Прецизността при управлението на външния диаметър и опъването по време на екструдиране на оптични кабели е от основно значение за производството на висококачествени оптични кабели. Чрез използване на техники за контрол на външния диаметър, фина настройка на опъването, поддържане на постоянство на температурата, прилагане на мониторинг в реално време и разбиране на свойствата на материалите, производителите могат да постигнат несравнима ефективност и надеждност на продуктите. Такива подобрения не само намаляват отпадъците, но и гарантират съответствие със строгите индустриални стандарти. Прилагането на тези знания ефективно подобрява производствения процес, осигурявайки по-добра производителност в телекомуникационните и преносните мрежи за данни.
Свържете се с AIMIFIBER за поддръжка на FTTH кабели, пач корди и предварително терминирани оптични решения, OEM/ODM услуги и практически съвети за продукти.
Научете повече: https://aimifiber.com/contact-us/
За нас
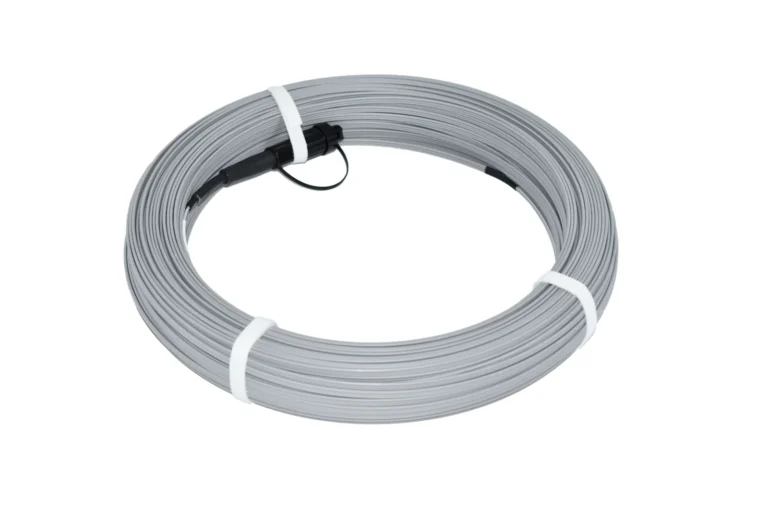
AIMIFIBER предлага предварително терминирани оптични решения, FTTH drop кабели, пач корди, пигтейли, FTTA продукти и персонализирани оптични сглобки за телекомуникационни проекти и проекти за центрове за данни.