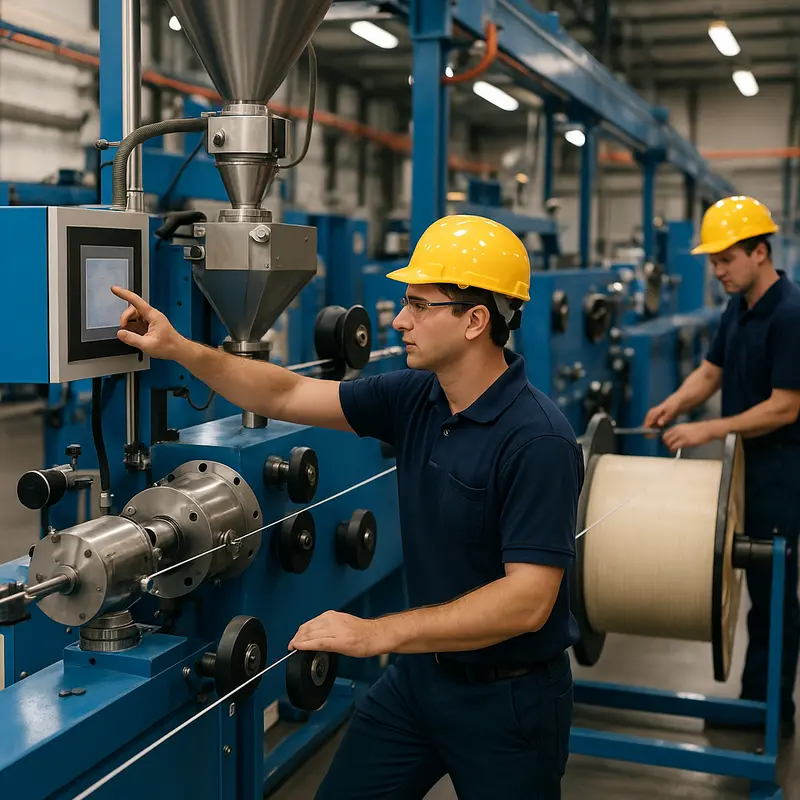
Dosažení přesnosti při extruzi optických kabelů je zásadní pro udržení vysokého výkonu v telekomunikačních a datových aplikacích. Dva nejdůležitější parametry v tomto procesu jsou vnější průměr (OD) a napětí vláknového kabelu. Nesprávné řízení těchto faktorů může vést ke ztrátě signálu, poškození konstrukce nebo odmítnutí kabelu během kontrol kvality. Tento článek zkoumá praktické technické strategie pro zvládnutí regulace vnějšího průměru a napětí. První kapitola pojednává o metodách regulace vnějšího průměru. Druhá kapitola se zaměřuje na techniky nastavení napětí. Ve třetí kapitole se poté budeme zabývat vlivem nastavení teploty. Monitorovací systémy pro kontrolu kvality v reálném čase jsou vysvětleny ve čtvrté kapitole. Pátá kapitola se zabývá vlivem materiálů na OD a stabilitu napětí. Na konci budou čtenáři vybaveni praktickými poznatky pro lepší přesnost, snížení odpadu a zvýšení produktivity při extruzi optických kabelů.
Přesné techniky pro řízení vnějšího průměru při extruzi optických kabelů
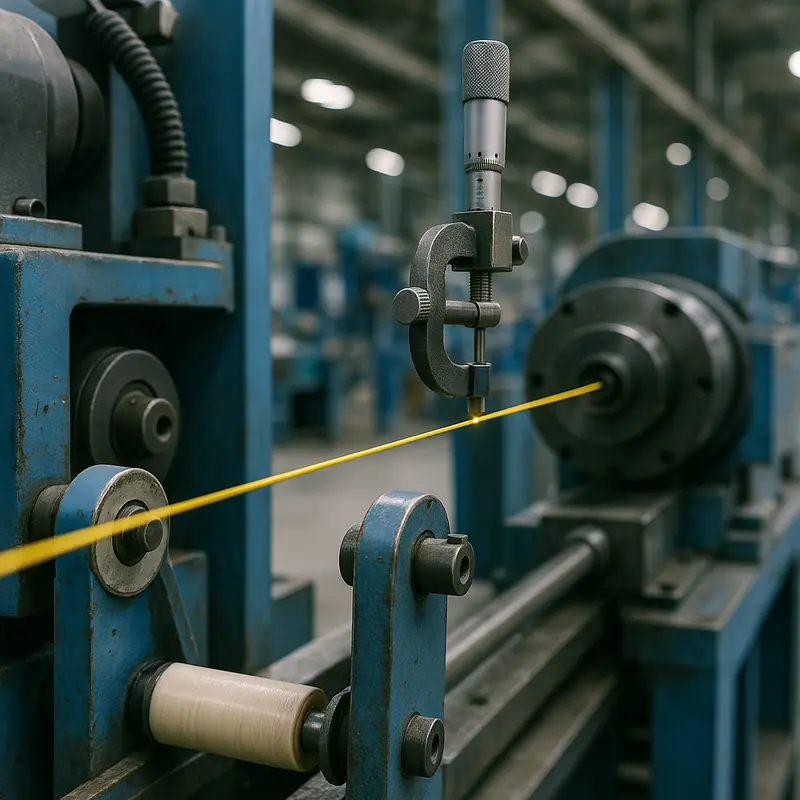
Výroba vysoce kvalitních optických kabelů do značné míry závisí na udržování konzistentní kontroly nad vnějším průměrem kabelu během procesu extruze. Jakákoli odchylka může vést ke snížení výkonu, včetně útlumu, rušení signálu nebo mechanického selhání během instalace. Zvládnutí kontroly průměru vyžaduje hluboké pochopení souhry mezi zařízením extruzní linky, výběrem materiálu a procesními parametry.
Jádrem regulace průměru je samotná extruzní matrice , precizně navržená součástka, která hraje klíčovou roli při tvarování roztaveného polymeru, který obaluje vlákno. Výběr správných rozměrů matrice a zajištění její kompatibility s zamýšleným designem kabelu je zásadní. Nesprávné vyrovnání nebo kalibrace matrice může vést k nerovnoměrné tloušťce stěny nebo kolísání průměru. Pravidelná údržba a kontrola matrice jsou proto nedílnou součástí kontroly kvality, která zajišťuje, že opotřebení nezpůsobuje odchylky ve výkonu.
Stejně důležité je řízení extruzního tlaku a teploty . Průtok roztaveného polymeru extruzní linkou je přímo ovlivněn těmito dvěma faktory. Kolísání teploty může způsobit nepravidelné roztahování nebo smršťování polymeru, zatímco kolísání tlaku může změnit způsob, jakým materiál obaluje vlákno. Pokročilé extruzní linky využívají zpětnovazební systémy ke stabilizaci těchto parametrů, které neustále monitorují a upravují v reálném čase, aby se udržela rovnoměrnost po celé délce kabelu.
Dalším kritickým faktorem pro dosažení přesné regulace průměru je proces chlazení . Po opuštění matrice prochází optický kabel řadou vodních lázní nebo vzduchových komor určených ke ztuhnutí roztaveného pláště. Rychlost a konzistence chlazení ovlivňují konečné rozměry kabelu. Nerovnoměrné chlazení může vést ke smrštění nebo deformaci materiálu. Výrobci jako osvědčený postup často používají vícestupňové chladicí systémy, kde jsou teplotní gradienty pečlivě řízeny, aby se zabránilo náhlým tepelným šokům.
Monitorovací systémy, jako jsou laserové mikrometry, se staly nepostradatelnými nástroji pro kontrolu průměru. Tyto systémy měří vnější průměr v reálném čase a poskytují okamžitou zpětnou vazbu pro úpravu procesních parametrů dle potřeby. Při integraci s automatizovanými extruzními linkami umožňují laserové mikrometrické systémy přesné korekce během výroby, minimalizují prostoje a snižují celkový odpad materiálu.
Roli operátora nelze přehlížet, a to ani ve vysoce automatizovaných zařízeních. Zkušení technici interpretují data z monitorovacích systémů, provádějí rutinní kontroly a řeší anomálie, které automatizované systémy nemusí plně vyřešit. Jejich odborné znalosti překlenují mezeru mezi přesností stroje a nedokonalostmi procesů.
Pro další informace o nastavení a optimalizaci procesu extruze navštivte tuto příručku o nastavení extruze pro optické kabely.
Stručně řečeno, řízení vnějšího průměru během extruze optických kabelů je umění i věda. Vyžaduje synchronizaci přesnosti zařízení, chování materiálu a lidských zkušeností. Díky zavedení pokročilé monitorovací technologie, proaktivní údržbě a robustnímu řízení procesů mohou výrobci splňovat přísné standardy nezbytné pro moderní optické sítě.
Zvládnutí kontroly napětí pro bezkonkurenční přesnost optických kabelů

Zajištění přesné regulace napětí během extruze optických kabelů je klíčové pro udržení rozměrové uniformity a dosažení vysokého výkonu konečného produktu. Kolísání napětí ve výrobním procesu může vést k deformaci kabelů, zhoršeným přenosovým vlastnostem a zbytečnému plýtvání materiálem. Zvládnutí regulace napětí proto není jen technickou nutností, ale zásadním faktorem pro kvalitu, nákladovou efektivitu a dlouhodobý provozní úspěch.
Kritická role napětí při extruzi optických vláken
Extruze optických kabelů je jemnou rovnováhou synchronizovaných procesů, kde i malé odchylky v napětí se mohou napříč výrobní linkou projevit. Příliš vysoké napětí by mohlo natáhnout nebo ztenčit vláknové komponenty, což by změnilo jejich mechanické vlastnosti a ohrozilo trvanlivost. Naopak nedostatečné napětí hrozí prověšením nebo nerovnoměrným rozložením vrstev, což může vést ke špatné kulatosti kabelu a nekonzistentnímu optickému výkonu.
Jednou z ústředních výzev v řízení napětí je jeho dynamická povaha. S rostoucí rychlostí extruze, aby se splnily výrobní požadavky, mohou síly působící na kabely kolísat v důsledku faktorů, jako je setrvačnost cívky, nekonzistentní rychlost navíjení nebo změny viskozity materiálu v důsledku teplotních výkyvů. Proto je pro zamezení nekonzistencí nezbytné vyvinout strategii řízení, která se dokáže těmto změnám v reálném čase přizpůsobit.
Techniky pro udržení stálého napětí
Moderní extruzní linky často obsahují pokročilé mechanismy řízení napětí, jako jsou odvíjení a navíjení řízené krouticím momentem, spolu se systémy zpětné vazby od snímačů zatížení. Tyto komponenty monitorují napětí kabelu okamžik po okamžiku a provádějí mikroúpravy rychlosti a síly aplikované během procesu navíjení. Začlenění automatické kompenzace napětí zajišťuje, že výrobní procesy zůstávají stabilní i při proměnlivých rychlostech procesu.
Použití přesně navržených napínacích brzd nebo spojek navíc umožňuje výrobcům udržovat přesnou kontrolu nad úrovní napětí bez náhlých přerušení. Tyto systémy lze kalibrovat tak, aby vyhovovaly specifickým vlastnostem vyráběného kabelu, jako je jeho hmotnost a průměr, čímž se minimalizuje riziko deformace.
Ústředním bodem robustního systému řízení napětí je důkladné pochopení materiálových charakteristik – zejména elasticity a tepelné roztažnosti. Předběžný výpočet oken napětí na základě těchto parametrů slouží jako plán pro stanovení provozních limitů a zajišťuje, že proces zůstane v rámci tolerancí i za měnících se podmínek.
Pro dosažení nejlepších výsledků mohou operátoři těžit z integrace proporcionálně-integračně-derivačních (PID) regulátorů, které dynamicky upravují rychlost extruze a výstupní napětí. Tyto regulátory přispívají k uzavřené zpětnovazební smyčce, která dokáže téměř okamžitě reagovat na odchylky, čímž předchází poruchám a chrání strukturální integritu optického kabelu.
Spolupráce mezi systémy a operátory
Přestože automatizace výrazně zlepšila řízení napětí, nelze přeceňovat roli lidských odborných znalostí. Pravidelné kontroly a kalibrace zařízení pro řízení napětí jsou nezbytné pro zajištění trvalé přesnosti. Operátoři by měli také sledovat vnější proměnné, zejména v případech, kdy změny prostředí – například změny vlhkosti – mohou ovlivnit chování materiálu.
Pro výrobce, kteří zavádějí nebo optimalizují své provozy, je klíčový výběr správného extruzního zařízení přizpůsobeného citlivosti na tah. Přizpůsobení systémů specifickým typům kabelů zajišťuje vyšší přesnost od samého začátku a snižuje potřebu pozdějších nápravných opatření.
Kombinací špičkové automatizace a bdělosti obsluhy mohou výrobci dosáhnout regulace napětí, která nejen splňuje výrobní požadavky, ale také otevírá cestu inovacím v návrhu a aplikaci kabelů.
Zvládnutí přesnosti teploty pro perfektní rozměry a napětí optických kabelů

V procesu extruze optických kabelů je regulace teploty klíčová pro dosažení optimálního vnějšího průměru a napětí. Vlastnosti optických kabelů – jako je jejich strukturální integrita a přenosová účinnost – silně závisí na přesném nastavení teploty v různých fázích extruze. Zatímco vnější faktory, jako jsou okolní podmínky a kvalita zařízení, hrají podpůrnou roli, teplota se stává primární proměnnou, kterou musí inženýři zvládnout, aby zajistili konzistentní výrobní výsledky.
Úloha předehřívacích zón
Proces extruze začíná předehřátím surovin, obvykle ve formě polymerních granulí. Teplota v této počáteční zóně určuje viskozitu polymeru při jeho vstupu do extruzní komory. Příliš nízká teplota může vést k nedostatečnému tavení, což způsobuje nerovnoměrnosti v toku a nerovnosti povrchu konečného produktu. Na druhou stranu, příliš vysoké teploty mohou degradovat materiál a ohrozit pevnost v tahu vlákna.
Pečlivě kalibrovaný předehřev zajišťuje rovnoměrný a dobře připravený vstupní materiál, což vytváří předpoklady pro plynulé a předvídatelné vytlačování. Moderní extruzní zařízení v této fázi často zahrnují pokročilé systémy monitorování teploty, které v reálném čase detekují a upravují výkyvy.
Řízení teplot extruze a chlazení
Teplota hraje během samotného procesu extruze dvojí roli: tvarování vnějšího průměru a ovlivňování napětí. Jak je roztavený polymer protlačován extruzní matricí, musí být teplota po celé délce komory konzistentní. Kolísání teploty by mohlo vést k nerovnoměrnému roztahování, což by mělo za následek změny vnějších rozměrů vlákna. To je obzvláště důležité pro optické kabely telekomunikační třídy, kde i drobné odchylky mohou ovlivnit integritu signálu.
Fáze ochlazování je stejně důležitá. Přechod z roztaveného do pevného stavu určuje konečné mechanické vlastnosti kabelu. Rychlé ochlazování může vyvolat tepelné namáhání, které negativně ovlivňuje napětí kabelu. Naopak nedostatečné chlazení může vést k deformaci vlastní vahou. Dobře navržené vodní žlaby s přesnou regulací teploty zajišťují, že si kabel – a jeho vnitřní optická vlákna – zachovají svůj zamýšlený tvar a strukturální integritu.
Automatizační a zpětnovazební systémy
Sofistikované extruzní systémy často využívají mechanismy zpětné vazby s uzavřenou smyčkou k regulaci teploty ve všech fázích. Data ze senzorů monitorujících zóny předehřívání, extruze a chlazení jsou zpracovávána okamžitě, což umožňuje drobné úpravy dříve, než se vyhrotí ve větší problémy. To nejen udržuje kvalitu produktu, ale také snižuje plýtvání a provozní prostoje.
Pro týmy, které zvažují nová nastavení extruze, je výběr vhodného zařízení klíčový. Náš podrobný průvodce výběrem správného extruderu nabízí informace o sladění hardwarových možností s teplotními požadavky a zajištění optimálního řízení procesu.
Závěr
Nastavení teploty ovlivňuje téměř každý aspekt extruze optických kabelů, od rozměrové přesnosti až po pevnost v tahu. Udržení přesnosti vyžaduje nejen technické znalosti, ale také přístup k pokročilým strojům a systémům zpětné vazby přizpůsobeným specifickým výrobním cílům. Zvládnutí tepelné dynamiky zajišťuje, že výrobci mohou konzistentně vyrábět optické kabely, které splňují přísné průmyslové standardy.
Přesné monitorování: Klíč k řízení vnějšího průměru a napětí při extruzi optických kabelů
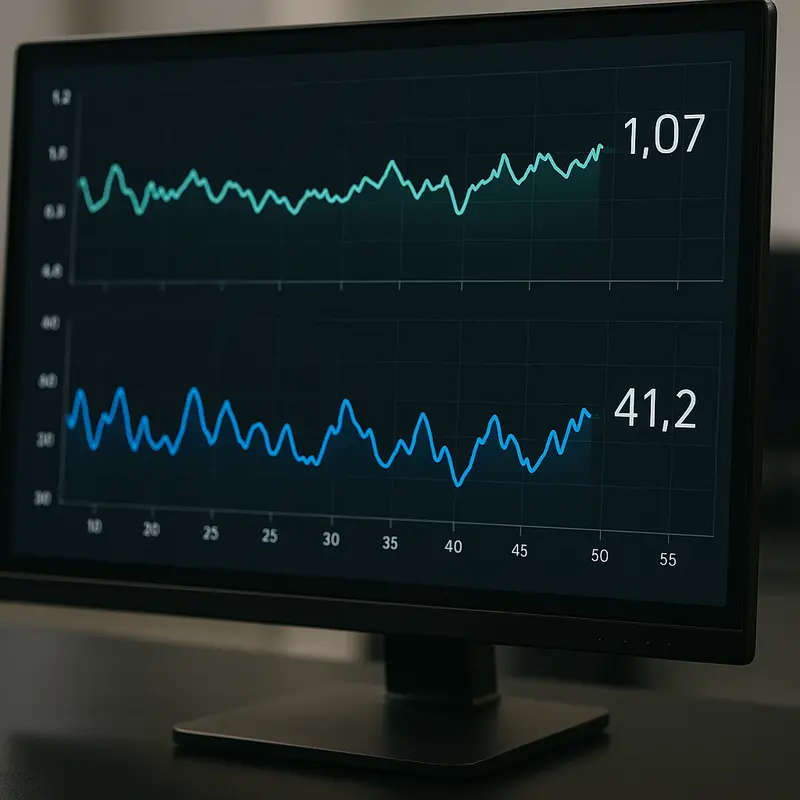
Zajištění konzistentní kvality optických kabelů během extruze silně závisí na přesných monitorovacích systémech. Vzhledem k tomu, že tyto kabely hrají klíčovou roli v moderních komunikačních sítích, i sebemenší odchylky v jejich vnějším průměru nebo napětí mohou ohrozit jejich výkon a životnost. Aby výrobci dosáhli požadovaných standardů, spoléhají se na integrované monitorovací systémy, které pečlivě sledují a upravují procesní proměnné v reálném čase.
Jádrem efektivního monitorování je nasazení pokročilých měřicích technologií. K měření vnějšího průměru optických vláken se často používají laserové mikrometry . Tato zařízení nabízejí bezkonkurenční přesnost díky využití bezkontaktních metod, které jsou ideální pro citlivou povahu optických vláken. Díky neustálému porovnávání naměřených hodnot s předem definovanými specifikacemi umožňují laserové mikrometry okamžitá nápravná opatření. To pomáhá zajistit, aby vnější průměr zůstal v rámci cílových tolerancí během celého procesu extruze.
Podobně je řízení napětí během extruze zásadní, aby se zabránilo natahování nebo deformaci optických kabelů. Monitorovací systémy vybavené snímači zatížení nebo senzory napětí poskytují data v reálném čase o podélném napětí, kterému je kabel vystaven. Spolu s automatizovanými mechanismy zpětné vazby tato zařízení zajišťují, aby tažná síla aplikovaná během extruze zůstala optimální. Nadměrné napětí nejenže riskuje zlomení, ale může také zhoršit mechanické vlastnosti kabelu. Naopak nedostatečné napětí může vést k nerovnoměrnému tvarování kabelu, což brání následné instalaci a funkčnosti. Přesná regulace napětí je proto nezbytná pro dosažení požadované kvality produktu.
Dalším nedílným aspektem monitorovacích systémů je jejich schopnost integrace s širšími řídicími rámci. Moderní extruzní zařízení často obsahují centralizované systémy, kde jsou data z laserových mikrometrů a senzorů napětí přenášena do softwaru pro dohled. Tato integrace usnadňuje holistický dohled a umožňuje současně upravovat více parametrů, jako je rychlost extruze, rychlost chlazení a rychlost podávání materiálu. Taková koordinace snižuje pravděpodobnost kaskádových chyb a zároveň zlepšuje celkovou efektivitu výroby.
Výhody přesného monitorování sahají nad rámec okamžitého zajištění kvality. Díky automatizovanému sběru dat mohou výrobci získávat cenné poznatky o trendech procesů v průběhu delších výrobních sérií. Tato data mohou pomoci identifikovat konzistentní body pro zlepšení, zdokonalit provozní nastavení a předvídat potřeby údržby, což dále snižuje prostoje a provozní náklady.
Pro ty, kteří zvažují modernizaci výrobní linky na optické kabely nebo vybudování vlastního závodu od základu, je pochopení těchto monitorovacích systémů zásadní. Platformy jako výrobní linka optických kabelů nabízejí podrobné pokyny k efektivní integraci těchto nástrojů.
Stručně řečeno, robustní monitorovací systémy jsou nezbytné pro udržení kontroly nad nejdůležitějšími rozměry extruze optických kabelů – vnějším průměrem a napětím. Tyto systémy nejen zaručují spolehlivost produktu, ale také připravují cestu k provozní dokonalosti a zajišťují, že výroba vždy splňuje přísné požadavky moderních sítí.
Materiálová věda v extruzi optických vláken: Tvarování průměru a vyrovnávání napětí
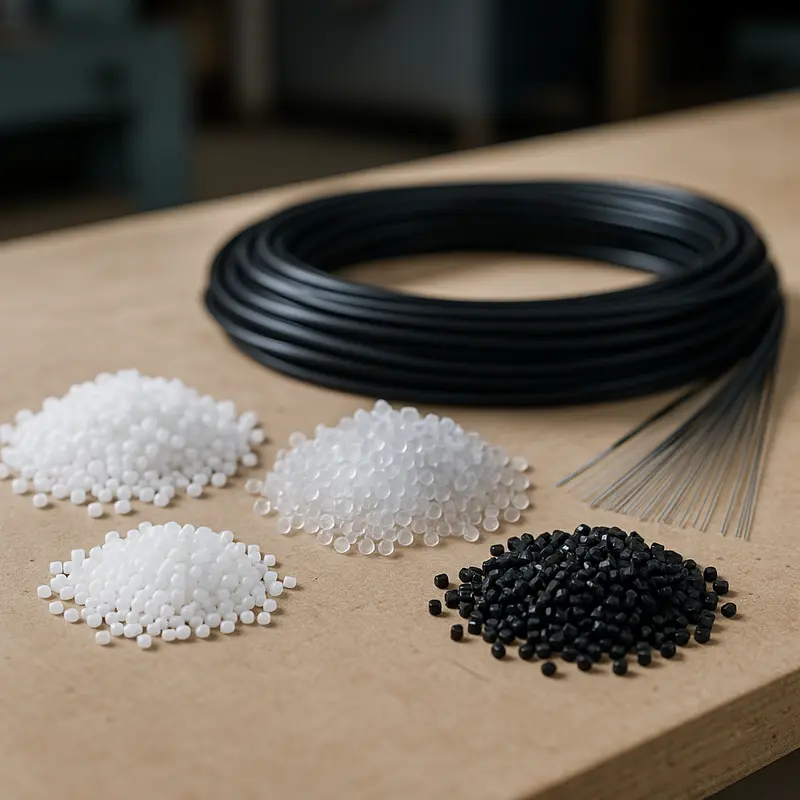
Materiály používané při extruzi optických kabelů mají zásadní vliv na přesnost regulace vnějšího průměru a napětí. Od polymerů až po povlaky hraje každý prvek klíčovou roli v zajištění toho, aby konečný produkt splňoval přísné standardy výkonu a trvanlivosti. Soudržné pochopení vlastností materiálů a jejich interakce s procesy extruze je zásadní pro dosažení optimálních výsledků.
Role termoplastů v konzistenci průměru
Termoplasty, jako je polyvinylchlorid (PVC), polyethylen (PE) a polypropylen (PP), jsou základními materiály pro extruzi optických kabelů. Jejich specifické body tání a charakteristiky toku určují chování extruzní matrice a přímo ovlivňují rovnoměrnost vnějšího průměru. Vyšší rychlosti toku taveniny obvykle vedou k hladším povrchům, což zlepšuje celkovou kvalitu a konzistenci kabelu. Výběr vhodného termoplastu však musí zohlednit jeho rychlost smrštění během chlazení. Nadměrné smrštění by mohlo ohrozit požadovaný průměr a vést ke kolísání tolerancí – což je kritický problém při vysokorychlostním přenosu dat, kde je přesnost nedílnou součástí diskuse.
Klíčovým faktorem je navíc tepelná stabilita. Polymer, který se degraduje při trvale vysokých teplotách, může způsobit nekonzistentní napětí, protože nerovnoměrný tok materiálu vytváří různé body napětí podél délky kabelu. Inženýři to často zmírňují přidáním stabilizačních činidel, která zajišťují, že si termoplast zachová svou strukturální integritu během celého procesu extruze.
Nátěrové a obkladové materiály: Rovnováha
Plášťové a povlakové materiály plní dvojí funkci: chrání optická vlákna a slouží jako prostředník při regulaci napětí. Akrylátové povlaky, které jsou flexibilní, ale zároveň odolné, absorbují drobné změny napětí, které vznikají během procesu extruze, a zajišťují, že vlákna uvnitř zůstanou nerušená. Na druhou stranu fluoropolymery, široce používané v povlakování, vykazují nízkou tepelnou roztažnost, což přispívá ke stabilnímu rozměrovému výstupu. Tyto materiály fungují jako výztuhy, které zajišťují, že si kabel zachová svou integritu i při mechanickém namáhání a výkyvech prostředí.
Přilnavost materiálu je stejně důležitá. Nesprávné spojení vrstev může vést k prokluzování nebo delaminaci pod napětím, což má vážný dopad na výkon. Pokroky ve smíchávání materiálů a povrchových úpravách pomohly zlepšit adhezní vlastnosti a vytvořit jednotné vrstvy, které si zachovávají své ochranné vlastnosti i mechanický výkon i za extrémních podmínek.
Interakce extruzního stroje s materiály
Významnou roli v chování materiálu hraje také extruzní zařízení a nastavení. Proměnné, jako je konstrukce matrice, teplotní zóny a rychlost chlazení, se kalibrují na základě vlastností zvolených materiálů. Například rychlejší rychlosti chlazení mohou být žádoucí pro materiály náchylné k nadměrné tepelné roztažnosti, ale musí být vyváženy potenciální křehkostí, která by se v důsledku toho mohla vyvinout.
Detailní znalost kompatibility extruzních strojů zajišťuje, že výrobci vybírají materiály, které ladí s jejich zařízením, a minimalizují tak narušení, jako jsou například pnutí nebo kolísání průměru. Chcete-li se dozvědět více o tom, jak extruzní stroje ovlivňují chování materiálu, přečtěte si našeho průvodce výběrem správného extruderu.
Materiálová věda je základem řízení vnějších rozměrů a řízení napětí při extruzi optických kabelů. Využitím správného složení a pochopením jejich tepelného, mechanického a adhezního chování mohou výrobci dosáhnout přesnosti ve svých výrobních linkách a zajistit, aby jejich optické kabely splňovaly požadavky průmyslu na spolehlivost a výkon.
Závěrečné úvahy
Přesnost při řízení vnějšího průměru a napětí během extruze optických kabelů je zásadní pro výrobu vysoce kvalitních optických kabelů. Využitím technik pro řízení vnějšího průměru, jemného doladění napětí, udržování konzistence teploty, implementace monitorování v reálném čase a pochopení vlastností materiálů mohou výrobci dosáhnout bezkonkurenční efektivity a spolehlivosti produktů. Takové pokroky nejen snižují množství odpadu, ale také zajišťují shodu s přísnými průmyslovými normami. Uplatňování těchto poznatků efektivně vylepšuje výrobní proces a zajišťuje lepší výkon v telekomunikačních a datových přenosových sítích.
Kontaktujte AIMIFIBER pro podporu ohledně kabelů FTTH, patchcordů a předem zakončených optických vláken, OEM/ODM služeb a praktických rad ohledně produktů.
Více informací: https://aimifiber.com/contact-us/
O nás
Společnost AIMIFIBER nabízí předem zakončená řešení optických vláken, FTTH kabely, patchcordy, pigtaily, FTTA produkty a zakázkové optické sestavy pro telekomunikační a datová centra.