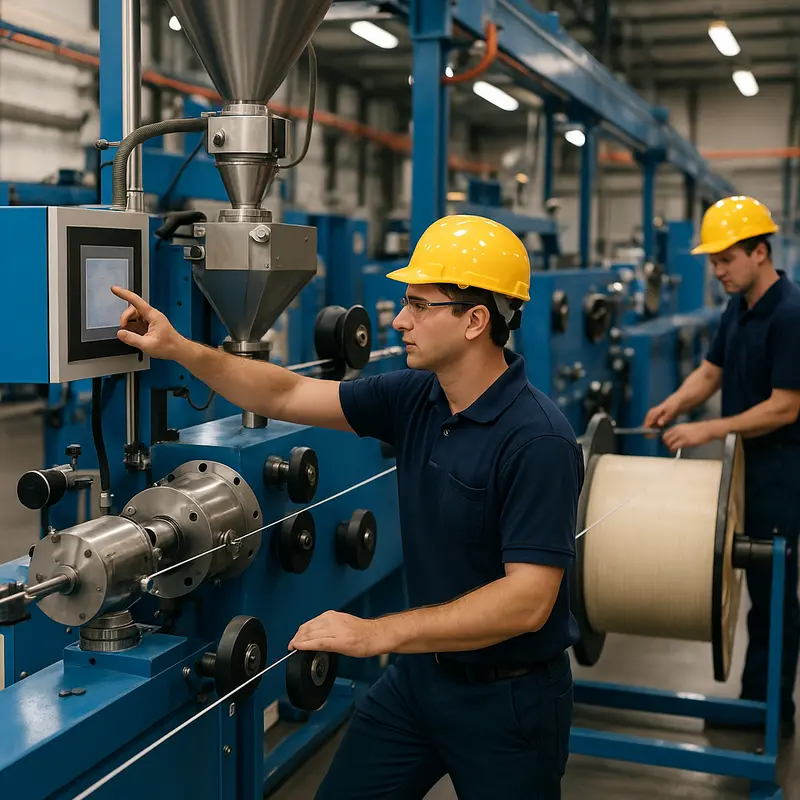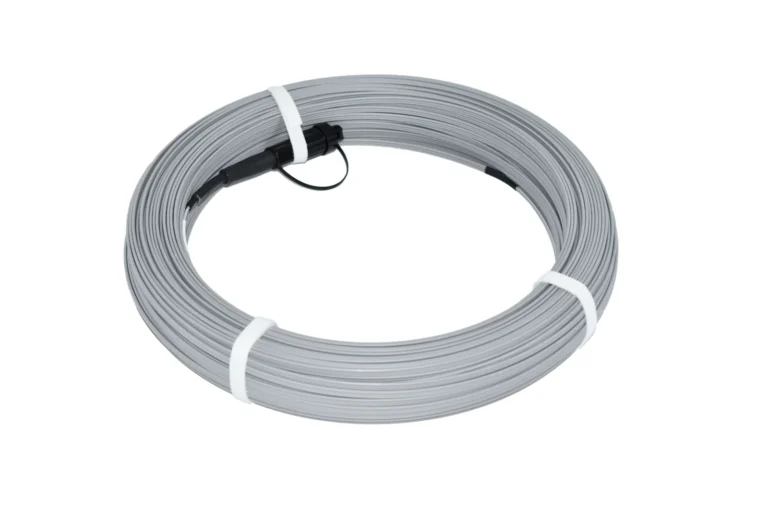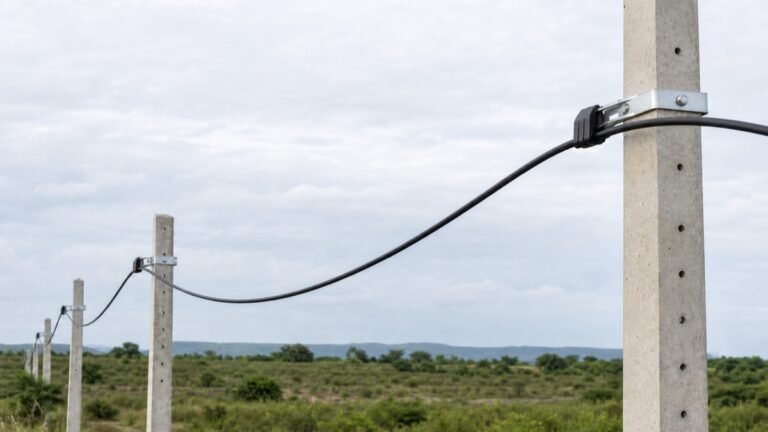
Det er afgørende at opnå præcision i ekstrudering af fiberoptiske kabler for at opretholde høj ydeevne i telekommunikations- og datatransmissionsapplikationer. To af de vigtigste parametre i denne proces er fiberkablets ydre diameter (OD) og spænding. Forkert håndtering af disse faktorer kan føre til signaltab, strukturelle skader eller kabelafvisning under kvalitetskontroller. Denne artikel udforsker praktiske, tekniske strategier til at mestre OD og spændingskontrol. Kapitel et diskuterer metoder til at regulere den ydre diameter. Kapitel to understreger spændingsjusteringsteknikker. Vi vil derefter undersøge indflydelsen af temperaturindstillinger i kapitel tre. Overvågningssystemer til kvalitetskontrol i realtid belyses i kapitel fire. Endelig dykker kapitel fem ned i materialers indvirkning på OD og spændingsstabilitet. Ved afslutningen vil læserne være udstyret med handlingsrettet indsigt til bedre præcision, reduceret spild og forbedret produktivitet i ekstrudering af fiberoptiske kabler.
Præcisionsteknikker til styring af ydre diameter i fiberkabelekstrudering
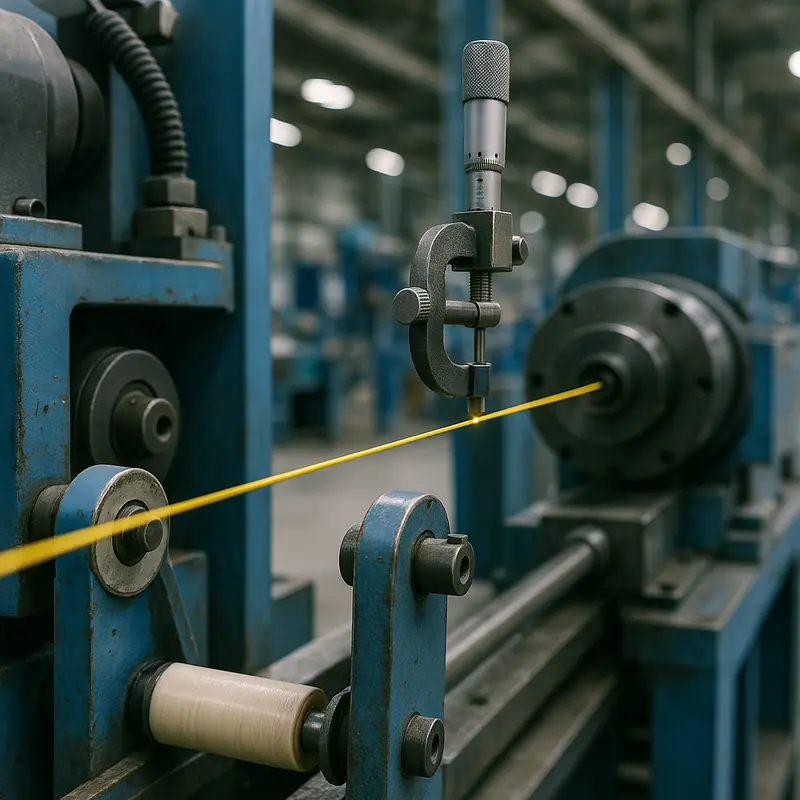
Produktionen af fiberoptiske kabler af høj kvalitet er i høj grad afhængig af at opretholde ensartet kontrol over kablets ydre diameter under ekstruderingsprocessen. Enhver afvigelse kan resultere i kompromiser med ydeevnen, herunder dæmpning, signalforstyrrelser eller mekaniske fejl under installationen. At mestre diameterkontrol kræver en dyb forståelse af samspillet mellem ekstruderingslinjeudstyr, materialevalg og procesparametre.
Kernen i diameterreguleringen ligger selve ekstruderingsmatriksen , en præcisionskonstrueret komponent, der spiller en afgørende rolle i formningen af den smeltede polymer, når den omslutter fiberen. Det er afgørende at vælge de rigtige matriksdimensioner og sikre dens kompatibilitet med det tilsigtede kabeldesign. Forkert justering eller forkert kalibrering af matriksen kan føre til ujævn vægtykkelse eller udsving i diameter. Regelmæssig vedligeholdelse og inspektion af matriksen er derfor integrerede komponenter i kvalitetskontrollen, der sikrer, at slitage ikke medfører variationer i ydeevnen.
Lige så vigtigt er det at styre ekstruderingstrykket og temperaturen . Strømmen af smeltet polymer gennem ekstruderingslinjen påvirkes direkte af disse to faktorer. Temperaturvariationer kan få polymeren til at udvide sig eller trække sig sammen uregelmæssigt, mens trykudsving kan ændre, hvordan materialet omslutter fiberen. Avancerede ekstruderingslinjer bruger feedback-styrede systemer til at stabilisere disse parametre og overvåger og justerer dem konstant i realtid for at opretholde ensartethed over hele kablets længde.
En anden kritisk faktor for at opnå præcis diameterkontrol er køleprocessen . Efter at have forladt matricen, passerer fiberkablet gennem en række vandbade eller luftkamre, der er designet til at størkne den smeltede kappe. Kølingens hastighed og konsistens påvirker kablets endelige dimensioner. Ujævn afkøling kan føre til materialekrympning eller deformation. Som bedste praksis anvender producenter ofte flertrinskølesystemer, hvor temperaturgradienter styres omhyggeligt for at forhindre pludselige termiske chok.
Overvågningssystemer som lasermikrometre er blevet uundværlige værktøjer til diameterkontrol. Disse systemer måler den ydre diameter i realtid og giver øjeblikkelig feedback til justering af procesparametre efter behov. Når de integreres med automatiserede ekstruderingslinjer, muliggør lasermikrometersystemer præcise korrektioner under produktionen, hvilket minimerer nedetid og reducerer det samlede materialespild.
Operatørens rolle kan ikke overses, selv i højautomatiserede opsætninger. Dygtige teknikere fortolker data fra overvågningssystemer, udfører rutinemæssige kontroller og adresserer uregelmæssigheder, som automatiserede systemer muligvis ikke fuldt ud løser. Deres ekspertise bygger bro mellem maskinpræcision og procesufuldkommenheder.
For yderligere indsigt i opsætning og optimering af ekstruderingsprocessen, besøg denne vejledning om ekstruderingsopsætning til fiberkabler.
Kort sagt er det både en kunst og en videnskab at kontrollere den ydre diameter under ekstrudering af fiberkabler. Det kræver præcision i synkroniseringsudstyr, materialeadfærd og menneskelig ekspertise. Ved at anvende avanceret overvågningsteknologi, proaktiv vedligeholdelse og robust processtyring kan producenter opfylde de strenge standarder, der er afgørende for moderne fiberoptiske netværk.
Mestring af spændingskontrol for kompromisløs præcision i fiberkabler

Præcis spændingskontrol under ekstrudering af fiberkabler er afgørende for at opretholde dimensionel ensartethed og opnå høj ydeevne i det endelige produkt. Spændingsudsving i fremstillingsprocessen kan føre til deformerede kabler, forringede transmissionsegenskaber og unødvendigt materialespild. Beherskelse af spændingskontrol er derfor ikke blot en teknisk nødvendighed, men en essentiel drivkraft for kvalitet, omkostningseffektivitet og langsigtet driftsmæssig succes.
Spændingens kritiske rolle i fiberoptisk ekstrudering
Ekstrudering af fiberkabler er en delikat balancegang af synkroniserede processer, hvor selv små afvigelser i spændingen kan påvirke produktionslinjen. For høj spænding kan strække eller tynde fiberkomponenterne ud, hvilket ændrer deres mekaniske egenskaber og kompromitterer holdbarheden. Omvendt risikerer utilstrækkelig spænding at fiberkablerne synker eller fordeles ujævnt, hvilket kan føre til dårlig kabelrundhed og inkonsekvent optisk ydeevne.
En af de centrale udfordringer inden for spændingsstyring er dens dynamiske natur. Efterhånden som ekstruderingshastighederne stiger for at imødekomme produktionskravene, kan de kræfter, der virker på kablerne, svinge på grund af faktorer som rulleinerti, inkonsistente viklingshastigheder eller ændringer i materialeviskositet som følge af temperaturvariationer. Derfor bliver det vigtigt at udvikle en kontrolstrategi, der er i stand til at tilpasse sig disse ændringer i realtid, for at undgå uoverensstemmelser.
Teknikker til at opretholde en konstant spænding
Moderne ekstruderingslinjer inkorporerer ofte avancerede spændingskontrolmekanismer, såsom momentstyrede af- og påløb, sammen med vejecellers feedbacksystemer. Disse komponenter overvåger kabelspændingen øjeblik for øjeblik og foretager mikrojusteringer af den hastighed og kraft, der påføres under viklingsprocessen. Integrering af automatiseret spændingskompensation sikrer, at produktionskørslerne forbliver stabile, selv ved varierende proceshastigheder.
Derudover giver brugen af præcisionskonstruerede spændingsbremser eller koblinger producenterne mulighed for at opretholde fin kontrol over spændingsniveauer uden pludselige afbrydelser. Disse systemer kan kalibreres, så de passer til de specifikke egenskaber ved det fremstillede kabel, såsom dets vægt og diameter, hvilket minimerer risikoen for deformation.
Centralt for et robust spændingsstyringssystem er en grundig forståelse af materialets egenskaber – især elasticitet og termisk udvidelse. Forberegning af spændingsvinduer baseret på disse parametre fungerer som en skabelon til fastsættelse af driftsgrænser, hvilket sikrer, at processen forbliver inden for tolerancer, selv under skiftende forhold.
For at opnå de bedste resultater kan operatører drage fordel af at integrere proportional-integral-derivativ (PID) controllere, som dynamisk justerer ekstruderingshastigheden og spændingsoutputtet. Disse controllere bidrager til en lukket feedback-opsætning, der kan reagere næsten øjeblikkeligt på afvigelser, forhindre fejl og beskytte fiberkablets strukturelle integritet.
Samarbejde mellem systemer og operatører
Selvom automatisering har forbedret spændingsstyringen betydeligt, kan den menneskelige ekspertises rolle ikke overvurderes. Regelmæssige inspektioner og kalibrering af spændingsstyringsudstyr er uundværlige for at sikre vedvarende nøjagtighed. Operatører bør også overvåge eksterne variabler, især i tilfælde hvor miljøændringer – såsom ændringer i fugtighed – kan påvirke materialeadfærden.
For producenter, der opsætter eller optimerer deres drift, er det afgørende at vælge det rigtige ekstruderingsudstyr, der er skræddersyet til spændingsfølsomhed. Tilpasning af systemer til specifikke kabeltyper sikrer højere præcision fra starten, hvilket reducerer behovet for korrigerende foranstaltninger senere.
Ved at kombinere banebrydende automatisering og operatørens årvågenhed kan producenter opnå spændingskontrol, der ikke blot opfylder produktionskravene, men også baner vejen for innovation inden for kabeldesign og -anvendelse.
Mestring af temperaturpræcision for perfekte fiberkabeldimensioner og -spænding

I ekstruderingsprocessen af fiberkabler er temperaturkontrol afgørende for at opnå optimal ydre diameter og spænding. Fiberkablers egenskaber – såsom deres strukturelle integritet og transmissionseffektivitet – afhænger i høj grad af præcise temperaturindstillinger i forskellige ekstruderingsfaser. Mens eksterne faktorer som omgivelsesforhold og udstyrskvalitet spiller en understøttende rolle, fremstår temperaturen som den primære variabel, som ingeniører skal mestre for at sikre ensartede produktionsresultater.
Forvarmningszonernes rolle
Ekstruderingsprocessen begynder med forvarmning af råmaterialer, normalt i form af polymergranulat. Temperaturen i denne indledende zone bestemmer polymerens viskositet, når den kommer ind i ekstruderingskammeret. En for lav temperatur kan føre til utilstrækkelig smeltning, hvilket forårsager uoverensstemmelser i strømningen og skaber ujævnheder i overfladen i slutproduktet. På den anden side kan for høje temperaturer nedbryde materialet og dermed kompromittere fiberens trækstyrke.
Omhyggeligt kalibreret forvarmning sikrer et ensartet og velforberedt råmateriale, hvilket lægger grunden til en jævn og forudsigelig ekstrudering. Moderne ekstruderingsopsætninger inkorporerer ofte avancerede temperaturovervågningssystemer på dette stadie for at detektere og justere for udsving i realtid.
Kontrol af ekstruderings- og køletemperaturer
Temperaturen spiller en dobbelt rolle under selve ekstruderingsprocessen: formning af den ydre diameter og påvirkning af spændingen. Når den smeltede polymer skubbes gennem ekstruderingsdysen, skal temperaturen være ensartet over hele kammerets længde. Variationer kan føre til ujævn ekspansion, hvilket resulterer i ændringer i fiberens ydre dimensioner. Dette er især kritisk for fiberkabler af telekommunikationskvalitet, hvor selv afvigelser på mikroniveau kan påvirke signalintegriteten.
Afkølingsfasen er lige så afgørende. Overgangen fra smeltet til fast tilstand bestemmer kablets endelige mekaniske egenskaber. Hurtig afkøling kan forårsage termiske spændinger, hvilket påvirker kablets spænding negativt. Omvendt kan utilstrækkelig afkøling resultere i deformation under sin egen vægt. Veldesignede vandtrug med præcis temperaturregulering sikrer, at kablet – og dets interne optiske fibre – bevarer deres tilsigtede form og strukturelle integritet.
Automatiserings- og feedbacksystemer
Sofistikerede ekstruderingssystemer anvender ofte lukkede feedbackmekanismer til at regulere temperaturen på tværs af alle trin. Data fra sensorer, der overvåger forvarmnings-, ekstruderings- og kølezonerne, behandles øjeblikkeligt, hvilket muliggør mindre justeringer, før de eskalerer til større problemer. Dette opretholder ikke kun produktkvaliteten, men reducerer også spild og driftsnedetid.
For teams, der overvejer nye ekstruderingsopsætninger, er valget af det rigtige udstyr afgørende. Vores detaljerede guide til valg af den rigtige ekstruder giver indsigt i at tilpasse hardwarefunktioner til temperaturkrav og dermed sikre optimal processtyring.
Konklusion
Temperaturindstillinger påvirker næsten alle aspekter af ekstrudering af fiberkabler, fra dimensionel præcision til trækstyrke. Opretholdelse af nøjagtighed kræver ikke blot teknisk ekspertise, men også adgang til avancerede maskiner og feedbacksystemer, der er skræddersyet til specifikke produktionsmål. Beherskelse af termisk dynamik sikrer, at producenter konsekvent kan producere fiberkabler, der opfylder strenge branchestandarder.
Præcisionsovervågning: Nøglen til at kontrollere ydre diameter og spænding i fiberkabelekstrudering
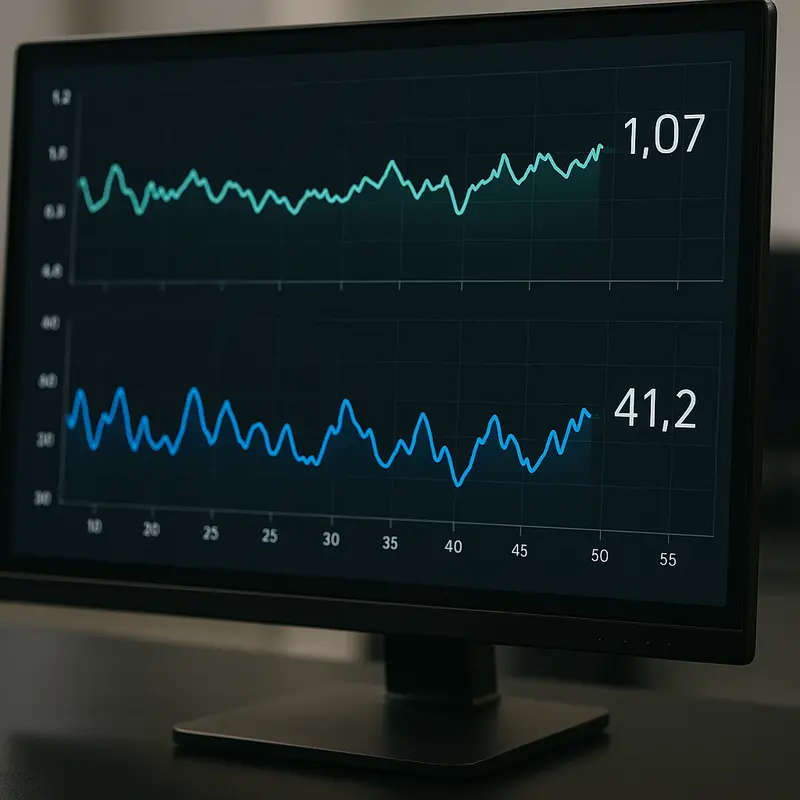
Sikring af ensartet kvalitet af fiberkabler under ekstrudering er i høj grad afhængig af præcise overvågningssystemer. Da disse kabler spiller en afgørende rolle i moderne kommunikationsnetværk, kan selv de mindste afvigelser i deres ydre diameter eller spænding kompromittere deres ydeevne og levetid. For at opnå de ønskede standarder er producenter afhængige af integrerede overvågningssystemer, der omhyggeligt sporer og justerer procesvariabler i realtid.
Kernen i effektiv overvågning er implementeringen af avancerede måleteknologier. Lasermikrometre anvendes ofte til at måle fiberkablers ydre diameter. Disse enheder tilbyder uovertruffen nøjagtighed ved at anvende berøringsfri metoder, som er ideelle til fiberoptikkens sarte natur. Ved løbende at sammenligne de målte værdier med foruddefinerede specifikationer muliggør lasermikrometre øjeblikkelige korrigerende handlinger. Dette hjælper med at sikre, at den ydre diameter forbliver inden for de ønskede tolerancer gennem hele ekstruderingsprocessen.
Ligeledes er det vigtigt at kontrollere spændingen under ekstrudering for at undgå at fiberkablerne strækkes eller deformeres. Overvågningssystemer udstyret med vejeceller eller spændingssensorer leverer realtidsdata om den langsgående belastning, som kablet oplever. Kombineret med automatiserede feedbackmekanismer sikrer disse enheder, at den trækkraft, der påføres under ekstrudering, forbliver optimal. Overdreven spænding risikerer ikke kun brud, men kan også forringe kablets mekaniske egenskaber. Omvendt kan utilstrækkelig spænding resultere i ujævn kabelformning, hvilket hindrer efterfølgende installation og funktionalitet. Derfor er præcis spændingsregulering uundværlig for at opnå den ønskede produktkvalitet.
Et andet integreret aspekt ved overvågningssystemer er deres evne til at integrere med bredere kontrolrammer. Moderne ekstruderingsopsætninger har ofte centraliserede systemer, hvor data fra lasermikrometre og spændingssensorer føres ind i overvågningssoftware. Denne integration muliggør holistisk overvågning og gør det muligt at justere flere parametre samtidigt, såsom ekstruderingshastighed, kølehastigheder og materialetilførselshastigheder. En sådan koordinering reducerer sandsynligheden for kaskadefejl, samtidig med at den samlede produktionseffektivitet forbedres.
Fordelene ved præcis overvågning rækker ud over den umiddelbare kvalitetssikring. Med automatiseret dataindsamling kan producenter generere værdifuld indsigt i procesudviklingen over længere produktionsperioder. Disse data kan hjælpe med at identificere konsekvente forbedringspunkter, forbedre driftsindstillinger og forudsige vedligeholdelsesbehov, hvilket yderligere reducerer nedetid og driftsomkostninger.
For dem, der overvejer at opgradere en fiberkabelproduktionslinje eller etablere et anlæg fra bunden, er det afgørende at forstå disse overvågningssystemer. Platforme som fiberkabelproduktionslinjer tilbyder detaljeret vejledning i effektiv integration af disse værktøjer.
Kort sagt er robuste overvågningssystemer uundværlige for at opretholde kontrol over fiberkabelekstruderingens mest kritiske dimensioner - ydre diameter og spænding. Disse systemer garanterer ikke kun produktets pålidelighed, men baner også vejen for operationel ekspertise og sikrer, at produktionen altid opfylder de strenge krav fra moderne netværk.
Materialevidenskab i fiberoptisk ekstrudering: Formningsdiameter og afbalanceringsspænding
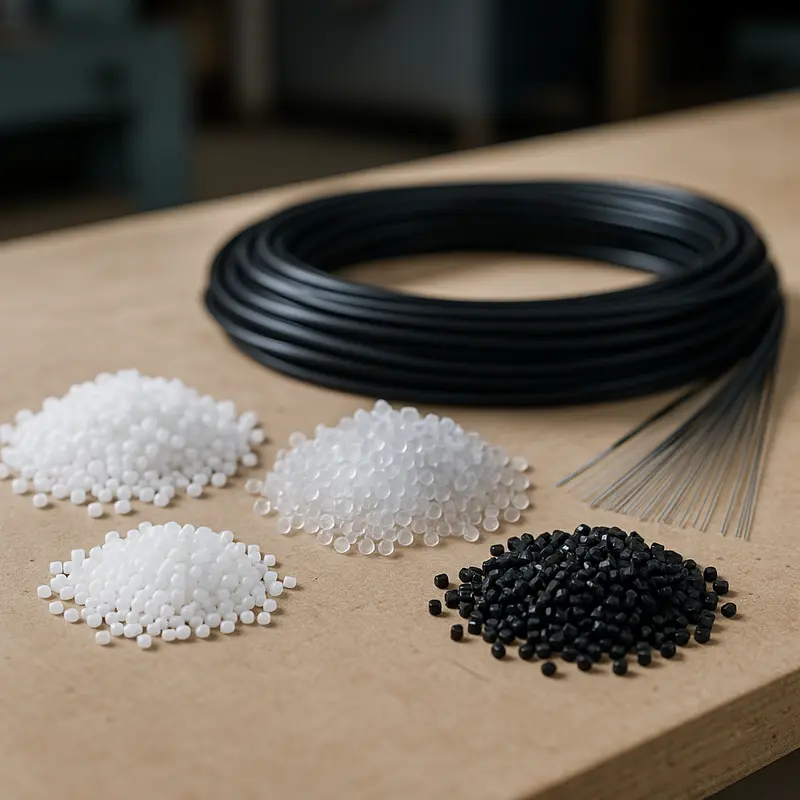
De materialer, der anvendes i ekstrudering af fiberkabler, har en dybtgående indflydelse på præcisionen af kontrol af den ydre diameter og regulering af spænding. Fra polymerer til belægninger spiller hvert element en afgørende rolle for at sikre, at slutproduktet opfylder strenge standarder for ydeevne og holdbarhed. En sammenhængende forståelse af materialeegenskaber og deres interaktion med ekstruderingsprocesser er afgørende for at opnå optimale resultater.
Termoplasternes rolle i diameterkonsistens
Termoplaster, såsom polyvinylchlorid (PVC), polyethylen (PE) og polypropylen (PP), er faste materialer i ekstrudering af fiberoptiske kabler. Deres specifikke smeltepunkter og flydeegenskaber bestemmer ekstruderingsdysens opførsel og påvirker direkte den ydre diameters ensartethed. Højere smeltestrømningshastigheder har en tendens til at give glattere overflader, hvilket forbedrer kablets samlede kvalitet og konsistens. Valg af en passende termoplast skal dog tage højde for dens krympningshastigheder under afkøling. Overdreven krympning kan kompromittere den ønskede diameter og føre til svingende tolerancer - et kritisk problem i højhastighedsdatatransmission, hvor præcision ikke er til forhandling.
Derudover er termisk stabilitet en nøglefaktor. En polymer, der nedbrydes under vedvarende høje temperaturer, kan medføre spændingsuoverensstemmelser, da ujævn materialestrøm skaber varierende spændingspunkter langs kablets længde. Ingeniører afhjælper ofte dette ved at tilsætte stabiliserende midler, der sikrer, at termoplasten bevarer sin strukturelle integritet gennem hele ekstruderingsprocessen.
Belægnings- og beklædningsmaterialer: En balancegang
Beklædnings- og belægningsmaterialer tjener dobbelte funktioner: de beskytter de optiske fibre og fungerer som mellemled i spændingskontrol. Acrylatbelægninger, der er fleksible, men holdbare, absorberer mindre variationer i spænding, der opstår under ekstruderingsprocessen, hvilket sikrer, at fibrene indeni forbliver uforstyrrede. På den anden side udviser fluorpolymerer, der er meget udbredt i beklædning, lav termisk ekspansivitet, hvilket bidrager til en stabil dimensionel output. Disse materialer fungerer som forstærkninger, der sikrer, at kablet bevarer sin integritet under mekanisk belastning og miljømæssige udsving.
Materialevedhæftning er lige så kritisk. Forkert binding mellem lag kan føre til glidning eller delaminering under spænding, hvilket alvorligt påvirker ydeevnen. Fremskridt inden for materialeblanding og overfladebehandlinger har bidraget til at forbedre vedhæftningsegenskaberne og skabe ensartede lag, der bevarer både deres beskyttende egenskaber og mekaniske ydeevne, selv under ekstreme forhold.
Ekstruderingsmaskines interaktion med materialer
Ekstruderingsudstyret og -opsætningen spiller også en betydelig rolle i materialets opførsel. Variabler som dysedesign, temperaturzoner og kølehastighed kalibreres baseret på de valgte materialers egenskaber. For eksempel kan hurtigere kølehastigheder være ønskelige for materialer, der er tilbøjelige til overdreven termisk udvidelse, men de skal afbalanceres mod potentiel sprødhed, der kan udvikle sig som følge heraf.
En detaljeret forståelse af ekstruderingsmaskiners kompatibilitet sikrer, at producenter vælger materialer, der harmonerer med deres udstyr, hvilket minimerer forstyrrelser såsom spændingsstigninger eller diameterudsving. For at udforske mere om, hvordan ekstruderingsmaskiner påvirker materialeadfærd, kan du læse vores guide til valg af den rigtige ekstruder.
Materialevidenskab er kernen i at kontrollere ydre dimensioner og styre spændinger i ekstrudering af fiberkabler. Ved at udnytte de rigtige sammensætninger og forstå deres termiske, mekaniske og vedhæftningsmæssige egenskaber kan producenter opnå præcision i deres produktionslinjer og sikre, at deres fiberkabler opfylder branchens krav til pålidelighed og ydeevne.
Afsluttende tanker
Præcision i styringen af den ydre diameter og spænding under ekstrudering af fiberkabler er fundamentalt for at producere optiske kabler af høj kvalitet. Ved at udnytte teknikker til OD-kontrol, finjustering af spænding, opretholdelse af temperaturkonsistens, implementering af realtidsovervågning og forståelse af materialeegenskaber kan producenter opnå uovertruffen effektivitet og produktpålidelighed. Sådanne fremskridt reducerer ikke kun spild, men sikrer også overholdelse af strenge industristandarder. Anvendelsen af disse indsigter forbedrer effektivt fremstillingsprocessen og sikrer bedre ydeevne i telekommunikations- og datatransmissionsnetværk.
Kontakt AIMIFIBER for support til FTTH-kabler, patchkabler og præterminerede fiberoptiske løsninger, OEM/ODM-service og praktisk produktrådgivning.
Læs mere: https://aimifiber.com/contact-us/
Om os
AIMIFIBER leverer præterminerede fiberoptiske løsninger, FTTH dropkabler, patchkabler, pigtails, FTTA-produkter og tilpassede fiberenheder til telekommunikations- og datacenterprojekter.