Kiudoptilise kaabli ekstrusiooni täpsuse saavutamine on ülioluline telekommunikatsiooni- ja andmeedastusrakenduste kõrge jõudluse säilitamiseks. Kaks kõige olulisemat parameetrit selles protsessis on kiudkaabli välisläbimõõt (OD) ja pinge. Nende tegurite vale juhtimine võib põhjustada signaali kadu, konstruktsioonikahjustusi või kaabli tagasilükkamist kvaliteedikontrolli ajal. See artikkel uurib praktilisi tehnilisi strateegiaid välisläbimõõdu ja pinge reguleerimise omandamiseks. Esimeses peatükis käsitletakse välisläbimõõdu reguleerimise meetodeid. Teises peatükis rõhutatakse pinge reguleerimise tehnikaid. Seejärel uurime kolmandas peatükis temperatuuri sätete mõju. Neljandas peatükis selgitatakse reaalajas kvaliteedikontrolli jälgimissüsteeme. Lõpuks süveneb viies peatükk materjalide mõju välisläbimõõdule ja pinge stabiilsusele. Lõpuks on lugejatel praktilised teadmised kiudoptilise kaabli ekstrusiooni parema täpsuse, jäätmete vähendamise ja tootlikkuse suurendamise kohta.
Kiudkaabli ekstrusiooni välisläbimõõdu kontrollimise täppistehnikad
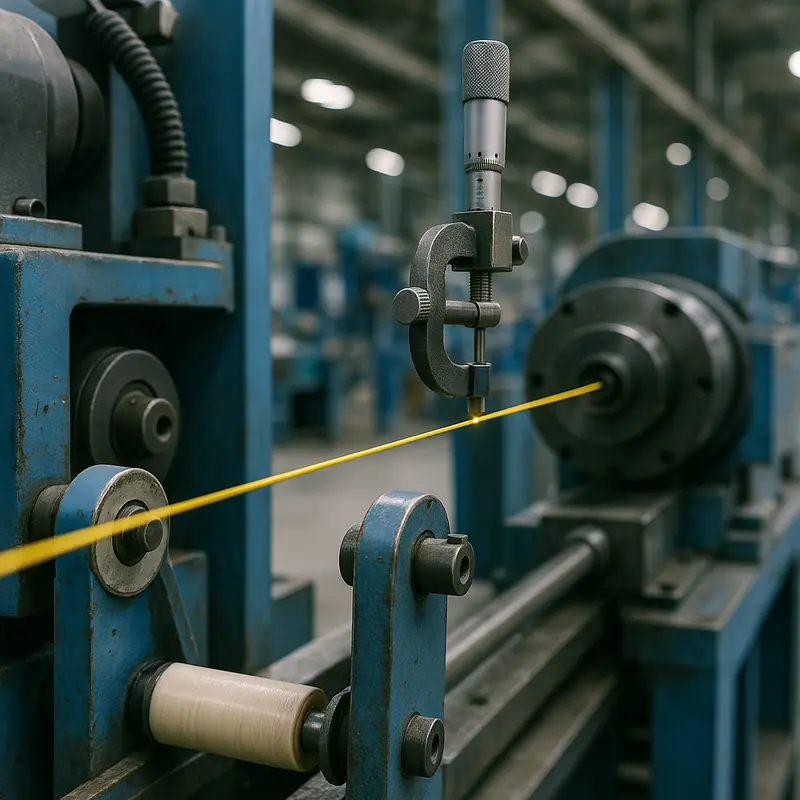
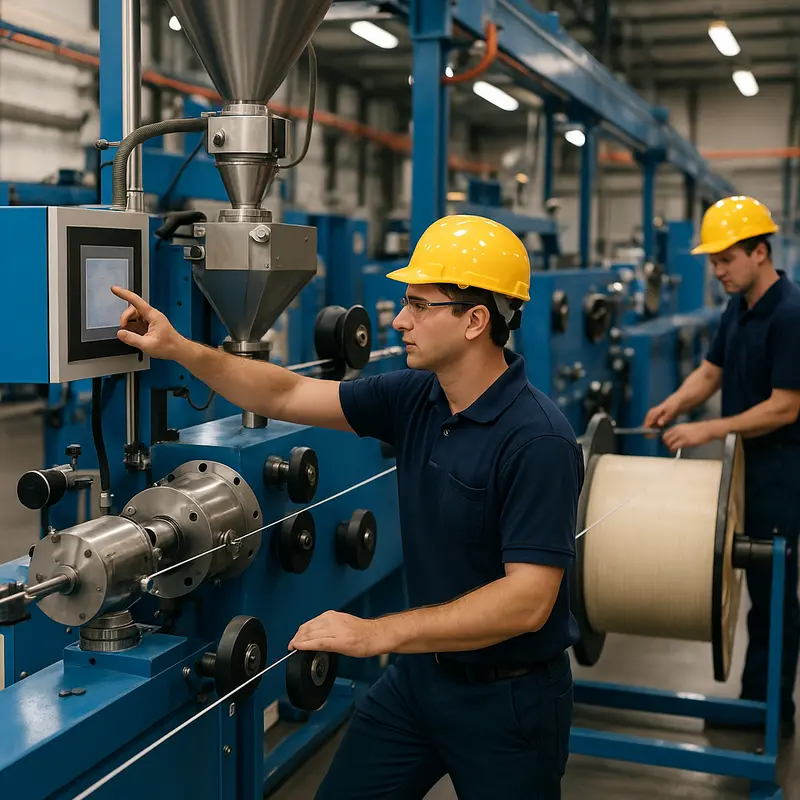
Kvaliteetsete fiiberoptiliste kaablite tootmine sõltub suuresti kaabli välisläbimõõdu järjepidevast kontrollist ekstrusiooniprotsessi ajal. Igasugune kõrvalekalle võib põhjustada jõudluse halvenemist, sealhulgas sumbumist, signaali katkemist või mehaanilisi rikkeid paigaldamise ajal. Läbimõõdu juhtimise valdamine nõuab sügavat arusaamist ekstrusiooniliini seadmete, materjalivaliku ja protsessiparameetrite vastastikmõjust.
Läbimõõdu reguleerimise keskmes on ekstrusioonivorm ise – täppiskonstruktsiooniga komponent, millel on keskne roll sula polümeeri kujundamisel, kui see ümbritseb kiudu. Õigete vormi mõõtmete valimine ja selle ühilduvuse tagamine kavandatud kaabli konstruktsiooniga on kriitilise tähtsusega. Vormi vale joondamine või vale kalibreerimine võib põhjustada ebaühtlast seina paksust või läbimõõdu kõikumisi. Seetõttu on vormi regulaarne hooldus ja kontroll kvaliteedikontrolli lahutamatu osa, tagades, et kulumine ei põhjusta jõudluse kõikumisi.
Sama oluline on ekstrusioonirõhu ja -temperatuuri haldamine . Sula polümeeri voogu läbi ekstrusiooniliini mõjutavad otseselt need kaks tegurit. Temperatuuri kõikumised võivad põhjustada polümeeri ebaregulaarset paisumist või kokkutõmbumist, samas kui rõhu kõikumised võivad muuta seda, kuidas materjal kiudu ümbritseb. Täiustatud ekstrusiooniliinid kasutavad nende parameetrite stabiliseerimiseks tagasisidega juhitavaid süsteeme, jälgides ja reguleerides neid pidevalt reaalajas, et säilitada ühtlus kogu kaabli pikkuses.
Teine kriitiline tegur täpse läbimõõdu kontrolli saavutamisel on jahutusprotsess . Pärast matriitsist väljumist läbib kiudkaabel rea veevanne või õhukambreid, mis on loodud sulatatud ümbrise tahkestamiseks. Jahutamise kiirus ja järjepidevus mõjutavad kaabli lõplikke mõõtmeid. Ebaühtlane jahutamine võib põhjustada materjali kokkutõmbumist või deformatsiooni. Parima praktina kasutavad tootjad sageli mitmeastmelisi jahutussüsteeme, kus temperatuurigradiente hallatakse hoolikalt, et vältida järske termilisi šokke.
Jälgimissüsteemidest, näiteks lasermikromeetritest, on saanud läbimõõdu kontrollimise asendamatud tööriistad. Need süsteemid mõõdavad välisläbimõõtu reaalajas, andes kohest tagasisidet protsessiparameetrite vajadusel kohandamiseks. Automatiseeritud ekstrusiooniliinidega integreerituna võimaldavad lasermikromeetrisüsteemid tootmise ajal täpseid korrektsioone, minimeerides seisakuid ja vähendades üldist materjalijäätmeid.
Operaatori rolli ei saa tähelepanuta jätta isegi ülimalt automatiseeritud seadistuste puhul. Oskuslikud tehnikud tõlgendavad jälgimissüsteemide andmeid, teevad rutiinseid kontrolle ja tegelevad anomaaliatega, mida automatiseeritud süsteemid ei pruugi täielikult lahendada. Nende asjatundlikkus ühendab masina täpsuse ja protsesside ebatäiuslikkuse.
Lisateabe saamiseks ekstrusiooniprotsessi seadistamise ja optimeerimise kohta vaadake seda kiudkaablite ekstrusiooni seadistamise juhendit.
Kokkuvõttes on välisläbimõõdu kontrollimine kiudkaabli ekstrusiooni ajal nii kunst kui ka teadus. See nõuab seadmete täpsuse, materjali käitumise ja inimeste oskusteabe sünkroniseerimist. Täiustatud jälgimistehnoloogia, ennetava hoolduse ja tugeva protsessijuhtimise abil saavad tootjad täita tänapäevaste kiudoptiliste võrkude jaoks olulisi rangeid standardeid.
Pingekontrolli valdamine kompromissitu fiiberkaabli täpsuse saavutamiseks

Kiudkaablite ekstrusiooni ajal täpse pingekontrolli tagamine on lõpptoote mõõtmete ühtluse säilitamiseks ja kõrge jõudluse saavutamiseks ülioluline. Pinge kõikumised tootmisprotsessis võivad põhjustada deformeerunud kaableid, halvenenud ülekandeomadusi ja tarbetut materjali raiskamist. Pingekontrolli valdamine ei ole seega mitte ainult tehniline vajadus, vaid ka kvaliteedi, kulutõhususe ja pikaajalise tegevuse edu oluline tegur.
Pinge kriitiline roll kiudoptilise ekstrusiooni puhul
Kiudkaabli ekstrusioon on sünkroniseeritud protsesside õrn tasakaal, kus isegi väikesed pingekõikumised võivad tootmisliinil lainetada. Liiga suur pinge võib kiudkomponente venitada või õhendada, muutes nende mehaanilisi omadusi ja kahjustades vastupidavust. Seevastu ebapiisav pinge võib põhjustada kihtide läbivajumist või ebaühtlast jaotumist, mis võib viia kaabli kehva ümaruse ja ebaühtlase optilise jõudluseni.
Üks pingete juhtimise keskseid väljakutseid on selle dünaamiline olemus. Kuna ekstrusioonikiirus suureneb tootmisnõudluste rahuldamiseks, võivad kaablitele mõjuvad jõud kõikuda selliste tegurite tõttu nagu rulli inerts, ebaühtlane kerimiskiirus või temperatuurikõikumistest tingitud materjali viskoossuse muutused. Seega on ebajärjekindluse vältimiseks oluline välja töötada juhtimisstrateegia, mis suudab nende muutustega reaalajas kohaneda.
Pideva pinge säilitamise tehnikad
Kaasaegsed ekstrusiooniliinid sisaldavad sageli täiustatud pingekontrolli mehhanisme, näiteks pöördemomendiga kontrollitud välja- ja väljatõmbeid, koos koormusanduri tagasisidesüsteemidega. Need komponendid jälgivad kaabli pinget hetk-hetkelt, tehes kerimisprotsessi ajal rakendatava kiiruse ja jõu mikrokorrektsioone. Automaatse pingekompensatsiooni kaasamine tagab tootmispartiide stabiilsuse isegi erinevate protsessikiiruste korral.
Lisaks võimaldab täppiskonstruktsiooniga pingutuspidurite või sidurite kasutamine tootjatel säilitada pingetasemete üle täpset kontrolli ilma järskude katkestusteta. Neid süsteeme saab kalibreerida vastavalt toodetava kaabli spetsiifilistele omadustele, näiteks kaalule ja läbimõõdule, minimeerides deformatsiooni ohtu.
Tugeva pingekontrollisüsteemi keskmes on materjali omaduste – eriti elastsuse ja soojuspaisumise – põhjalik mõistmine. Nende parameetrite põhjal tehtud pingeakende eelnev arvutamine on aluseks tööpiiride seadmiseks, tagades protsessi püsimise tolerantside piires isegi muutuvates tingimustes.
Parima tulemuse saavutamiseks saavad operaatorid kasu proportsionaalsete integraalsete tuletiste (PID) kontrollerite integreerimisest, mis reguleerivad dünaamiliselt ekstrusioonikiirust ja pinget. Need kontrollerid aitavad kaasa suletud ahela tagasiside seadistusele, mis suudab kõrvalekalletele peaaegu koheselt reageerida, ennetades rikkeid ja kaitstes fiiberkaabli konstruktsioonilist terviklikkust.
Süsteemide ja operaatorite koostöö
Kuigi automatiseerimine on pingete haldamist märkimisväärselt parandanud, ei saa inimteadmiste rolli üle hinnata. Pingutusseadmete regulaarne kontroll ja kalibreerimine on püsiva täpsuse tagamiseks hädavajalik. Operaatorid peaksid jälgima ka väliseid muutujaid, eriti juhtudel, kui keskkonnamuutused – näiteks niiskuse muutused – võivad mõjutada materjali käitumist.
Tootjate jaoks, kes oma tegevust seadistavad või optimeerivad, on õige, pingetundlikkusele vastava ekstrusiooniseadme valimine kriitilise tähtsusega. Süsteemide kohandamine konkreetsetele kaablitüüpidele tagab algusest peale suurema täpsuse, vähendades hilisemat vajadust parandusmeetmete järele.
Tipptasemel automatiseerimise ja operaatori valvsuse kombineerimise abil saavad tootjad saavutada pingekontrolli, mis mitte ainult ei vasta tootmisnõuetele, vaid sillutab teed ka innovatsioonile kaablite disainis ja rakendamises.
Temperatuuri täpsuse valdamine ideaalsete kiudkaabli mõõtmete ja pinge saavutamiseks

Kiudkaabli ekstrusiooniprotsessis on temperatuuri reguleerimine optimaalse välisläbimõõdu ja pinge saavutamiseks ülioluline. Kiudkaablite omadused – näiteks nende konstruktsiooniline terviklikkus ja ülekandetõhusus – sõltuvad suuresti täpsetest temperatuuriseadetest ekstrusiooni eri etappides. Kuigi välised tegurid, nagu ümbritsevad tingimused ja seadmete kvaliteet, mängivad toetavat rolli, on temperatuur peamine muutuja, mida insenerid peavad järjepidevate tootmistulemuste tagamiseks hallama.
Eelsoojendustsoonide roll
Ekstrusiooniprotsess algab tooraine, tavaliselt polümeergraanulite kujul, eelsoojendamisega. Selle algtsooni temperatuur määrab polümeeri viskoossuse ekstrusioonikambrisse sisenemisel. Liiga madal temperatuur võib viia ebapiisava sulamiseni, mis omakorda põhjustab voolu ebajärjekindlust ja lõpptoote pinna ebatasasusi. Liiga kõrge temperatuur aga võib materjali lagundada, kahjustades kiu tõmbetugevust.
Hoolikalt kalibreeritud eelsoojendus tagab ühtlase ja hästi ettevalmistatud tooraine, mis loob aluse sujuvale ja prognoositavale ekstrusioonile. Kaasaegsed ekstrusiooniseadmed sisaldavad selles etapis sageli täiustatud temperatuuri jälgimise süsteeme, et reaalajas kõikumisi tuvastada ja vastavalt reguleerida.
Ekstrusiooni- ja jahutustemperatuuride kontrollimine
Temperatuuril on ekstrusiooniprotsessi käigus kahetine roll: see kujundab välisläbimõõtu ja mõjutab pinget. Kui sula polümeer surutakse läbi ekstrusioonivormi, peab temperatuur olema kogu kambri pikkuses ühtlane. Kõikumised võivad põhjustada ebaühtlast paisumist, mille tulemuseks on kiu välismõõtmete muutused. See on eriti oluline telekommunikatsiooniklassi kiudkaablite puhul, kus isegi mikrotasandi kõrvalekalded võivad mõjutada signaali terviklikkust.
Jahutusfaas on sama oluline. Üleminek sulast olekust tahkesse olekusse määrab kaabli lõplikud mehaanilised omadused. Kiire jahutamine võib tekitada termilisi pingeid, mis mõjutavad negatiivselt kaabli pinget. Seevastu ebapiisav jahutamine võib põhjustada deformatsiooni oma raskuse all. Hästi disainitud veerennid täpse temperatuuri reguleerimisega tagavad, et kaabel – ja selle sisemised optilised kiud – säilitavad oma kavandatud kuju ja struktuurilise terviklikkuse.
Automaatika- ja tagasisidesüsteemid
Keerukad ekstrusioonisüsteemid kasutavad temperatuuri reguleerimiseks kõigis etappides sageli suletud ahelaga tagasisidemehhanisme. Eelsoojendus-, ekstrusiooni- ja jahutustsoonide jälgivate andurite andmed töödeldakse koheselt, võimaldades teha väiksemaid kohandusi enne, kui need suuremateks probleemideks eskaleeruvad. See mitte ainult ei säilita toote kvaliteeti, vaid vähendab ka jäätmeid ja seisakuid.
Uute ekstrusioonisüsteemide valikut kaaluvate meeskondade jaoks on sobivate seadmete valimine ülioluline. Meie üksikasjalik juhend õige ekstruuderi valimise kohta pakub ülevaate riistvara võimaluste vastavusse viimisest temperatuurinõuetega, tagades optimaalse protsessi juhtimise.
Järeldus
Temperatuuri sätted mõjutavad peaaegu kõiki kiudkaabli ekstrusiooni aspekte, alates mõõtmete täpsusest kuni tõmbetugevuseni. Täpsuse säilitamine nõuab lisaks tehnilistele teadmistele ka juurdepääsu täiustatud masinatele ja tagasisidesüsteemidele, mis on kohandatud konkreetsetele tootmiseesmärkidele. Termilise dünaamika valdamine tagab, et tootjad saavad järjepidevalt toota kiudkaableid, mis vastavad rangetele tööstusstandarditele.
Täppismonitooring: võti kiudkaabli ekstrusiooni välisläbimõõdu ja pinge kontrollimiseks
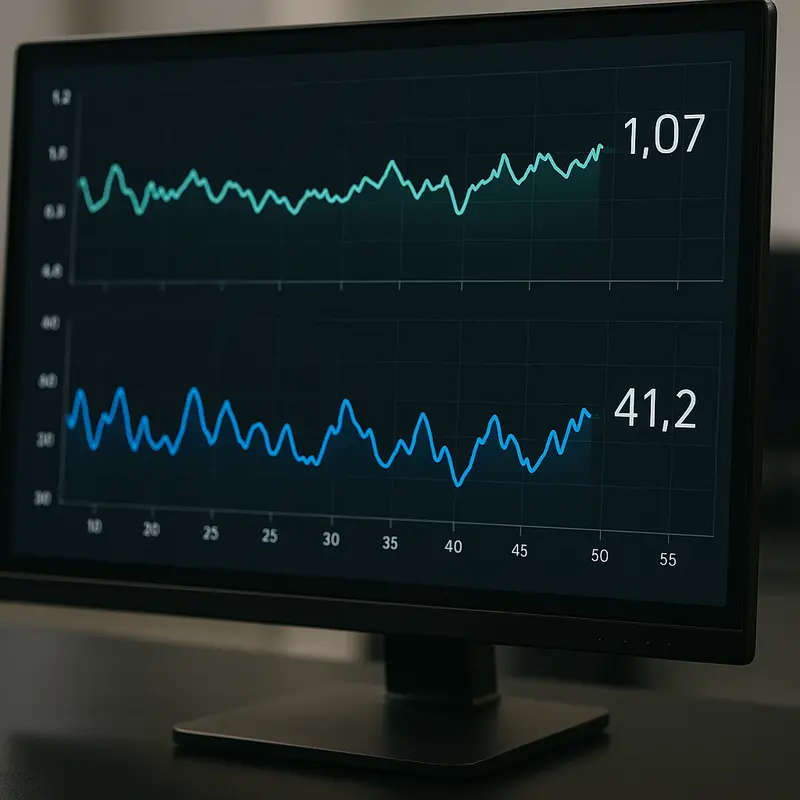
Kiudkaablite ühtlase kvaliteedi tagamine ekstrusiooni ajal sõltub suuresti täpsetest jälgimissüsteemidest. Kuna need kaablid mängivad tänapäevastes sidevõrkudes kriitilist rolli, võivad isegi väikseimad kõrvalekalded nende välisläbimõõdus või pinges kahjustada nende jõudlust ja pikaealisust. Soovitud standardite saavutamiseks loodavad tootjad integreeritud jälgimissüsteemidele, mis jälgivad ja kohandavad protsessimuutujaid reaalajas.
Tõhusa jälgimise keskmes on täiustatud mõõtmistehnoloogiate kasutuselevõtt. Kiudkaablite välisläbimõõdu mõõtmiseks kasutatakse sageli lasermikromeetreid . Need seadmed pakuvad enneolematut täpsust, kasutades kontaktivabu meetodeid, mis sobivad ideaalselt kiudoptika õrna olemuse jaoks. Mõõdetud väärtuste pideva võrdlemise abil etteantud spetsifikatsioonidega võimaldavad lasermikromeetrid koheselt parandusmeetmeid võtta. See aitab tagada, et välisläbimõõt jääb kogu ekstrusiooniprotsessi vältel sihttolerantside piiresse.
Samamoodi on ekstrusiooni ajal pinge reguleerimine ülioluline, et vältida kiudkaablite venitamist või deformeerumist. Koormusandurite või pingeanduritega varustatud jälgimissüsteemid pakuvad reaalajas andmeid kaabli pikisuunalise pinge kohta. Koos automaatsete tagasisidemehhanismidega tagavad need seadmed, et ekstrusiooni ajal rakendatav tõmbejõud püsib optimaalsena. Liigne pinge mitte ainult ei ohusta purunemist, vaid võib ka halvendada kaabli mehaanilisi omadusi. Seevastu ebapiisav pinge võib põhjustada kaabli ebaühtlast moodustumist, mis takistab hilisemat paigaldamist ja funktsionaalsust. Seega on täpne pinge reguleerimine soovitud tootekvaliteedi saavutamiseks hädavajalik.
Jälgimissüsteemide teine oluline aspekt on nende võime integreeruda laiemate juhtimisraamistikega. Kaasaegsetes ekstrusioonisüsteemides on sageli tsentraliseeritud süsteemid, kus lasermikromeetrite ja pingeandurite andmed suunatakse järelevalve juhtimistarkvarasse. See integratsioon hõlbustab terviklikku järelevalvet, võimaldades samaaegselt reguleerida mitut parameetrit, näiteks ekstrusioonikiirust, jahutuskiirust ja materjali etteandekiirust. Selline koordineerimine vähendab kaskaadvigade tõenäosust, parandades samal ajal üldist tootmise efektiivsust.
Täpse jälgimise eelised ulatuvad kaugemale kohesest kvaliteedi tagamisest. Automatiseeritud andmete kogumise abil saavad tootjad väärtuslikku teavet protsesside suundumuste kohta pikemate tootmistsüklite jooksul. Need andmed aitavad tuvastada järjepidevaid parenduspunkte, täpsustada tööparameetreid ja ennustada hooldusvajadusi, vähendades veelgi seisakuid ja tegevuskulusid.
Neile, kes kaaluvad fiiberkaabli tootmisliini uuendamist või täiesti uue rajatise loomist, on nende jälgimissüsteemide mõistmine ülioluline. Platvormid, nagu fiiberkaabli tootmisliin, pakuvad üksikasjalikke juhiseid nende tööriistade tõhusaks integreerimiseks.
Kokkuvõttes on kiudkaabli ekstrusiooni kõige olulisemate mõõtmete – välisläbimõõdu ja pinge – üle kontrolli säilitamiseks hädavajalikud tugevad jälgimissüsteemid. Need süsteemid mitte ainult ei taga toote töökindlust, vaid sillutavad teed ka töökindlusele, tagades, et tootmine vastab alati tänapäevaste võrkude rangetele nõuetele.
Materjaliteadus kiudoptilise ekstrusiooni puhul: läbimõõdu kujundamine ja pinge tasakaalustamine
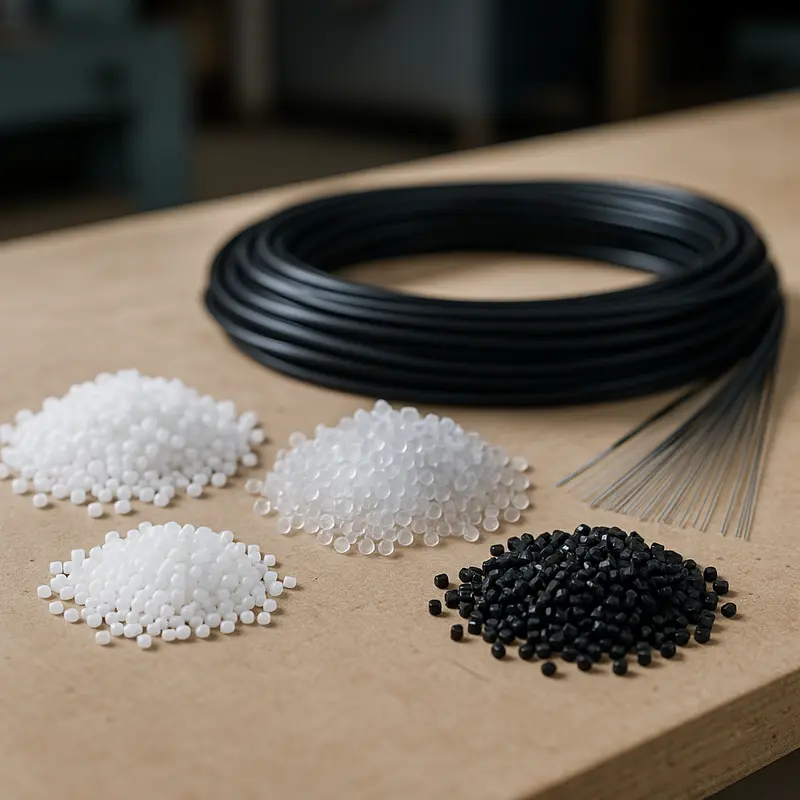
Kiudkaabli ekstrusioonis kasutatavad materjalid avaldavad suurt mõju välisläbimõõdu juhtimise ja pinge reguleerimise täpsusele. Polümeeridest kateteni mängib iga element olulist rolli lõpptoote vastavuse tagamisel rangetele jõudlus- ja vastupidavusstandarditele. Optimaalsete tulemuste saavutamiseks on ülioluline mõista materjalide omadusi ja nende koostoimet ekstrusiooniprotsessidega.
Termoplastide roll läbimõõdu järjepidevuses
Termoplastid, näiteks polüvinüülkloriid (PVC), polüetüleen (PE) ja polüpropüleen (PP), on kiudoptiliste kaablite ekstrusiooni põhimaterjalid. Nende spetsiifilised sulamistemperatuurid ja voolavusomadused määravad ekstrusioonivormi käitumise, mõjutades otseselt välisläbimõõdu ühtlust. Kõrgem sulavoolukiirus annab tavaliselt siledama pinnaviimistluse, parandades kaabli üldist kvaliteeti ja konsistentsi. Sobiva termoplasti valimisel tuleb aga arvestada selle kahanemiskiirusega jahutamise ajal. Liigne kahanemine võib kahjustada soovitud läbimõõtu ja viia kõikuvate tolerantsideni – see on kriitiline probleem kiire andmeedastuse puhul, kus täpsus on vältimatu.
Lisaks on termiline stabiilsus võtmetegur. Polümeer, mis laguneb püsivalt kõrge temperatuuri all, võib tekitada pingete ebajärjekindlust, kuna ebaühtlane materjalivool tekitab kaabli pikkuses erinevaid pingepunkte. Insenerid leevendavad seda sageli stabilisaatorite lisamisega, tagades, et termoplast säilitab oma struktuurilise terviklikkuse kogu ekstrusiooniprotsessi vältel.
Katte- ja fassaadimaterjalid: tasakaalustamine
Katte- ja kattematerjalidel on kaks funktsiooni: nad kaitsevad optilisi kiude ja toimivad vahendajatena pinge reguleerimisel. Akrülaatkatted, mis on paindlikud, kuid vastupidavad, absorbeerivad ekstrusiooniprotsessi käigus tekkivaid väiksemaid pingekõikumisi, tagades, et kiud jäävad puutumata. Teisest küljest on fluoropolümeeridel, mida laialdaselt kasutatakse katmisel, madal soojuspaisuvus, mis aitab kaasa stabiilsetele mõõtmetele. Need materjalid toimivad tugevdusmaterjalidena, tagades kaabli terviklikkuse säilimise mehaanilise pinge ja keskkonnakõikumiste korral.
Materjali adhesioon on samavõrd oluline. Kihtide ebaõige sidumine võib pinge all põhjustada libisemist või kihi eraldumist, mis mõjutab oluliselt jõudlust. Materjalide segamise ja pinnatöötluse edusammud on aidanud parandada adhesiooniomadusi, luues ühtsed kihid, mis säilitavad nii oma kaitseomadused kui ka mehaanilise jõudluse isegi äärmuslikes tingimustes.
Ekstrusioonimasina koostoime materjalidega
Ekstrusiooniseadmed ja -seadistus mängivad samuti olulist rolli materjali käitumises. Muutujad, nagu stantsi disain, temperatuuritsoonid ja jahutuskiirus, kalibreeritakse valitud materjalide omaduste põhjal. Näiteks võib kiirem jahutuskiirus olla soovitav materjalide puhul, mis on altid liigsele soojuspaisumisele, kuid see peab tasakaalustama võimalikku rabedust, mis võib selle tagajärjel tekkida.
Ekstrusioonimasinate ühilduvuse põhjalik mõistmine tagab, et tootjad valivad materjalid, mis sobivad nende seadmetega, minimeerides häireid, nagu pingepiigid või läbimõõdu kõikumised. Lisateavet selle kohta, kuidas ekstrusioonimasinad mõjutavad materjali käitumist, leiate meie juhendist õige ekstruuderi valimise kohta.
Materjaliteadus on kiudkaablite ekstrusiooni välismõõtmete kontrollimise ja pingete haldamise keskmes. Õigete koostiste kasutamise ja nende termiliste, mehaaniliste ja adhesioonikäitumise mõistmise abil saavad tootjad saavutada oma tootmisliinidel täpsuse ning tagada, et nende kiudkaablid vastavad tööstuse töökindluse ja jõudluse nõuetele.
Lõplik mõtted
Kiudkaabli ekstrusiooni ajal välisläbimõõdu ja pinge täpne haldamine on kvaliteetsete optiliste kaablite tootmisel ülioluline. Välisläbimõõdu juhtimise, pinge peenhäälestamise, temperatuuri ühtluse säilitamise, reaalajas jälgimise rakendamise ja materjalide omaduste mõistmise abil saavad tootjad saavutada enneolematu efektiivsuse ja toote töökindluse. Sellised edusammud mitte ainult ei vähenda jäätmeid, vaid tagavad ka vastavuse rangetele tööstusstandarditele. Nende teadmiste rakendamine täiustab tootmisprotsessi, tagades parema jõudluse telekommunikatsiooni- ja andmeedastusvõrkudes.
FTTH-kaablite, ühenduskaablite ja eelnevalt termineeritud fiiberoptiliste lahenduste toe, OEM/ODM-teenuse ja praktiliste tootenõuannete saamiseks võtke ühendust AIMIFIBERiga.
Lisateave: https://aimifiber.com/contact-us/
Meist
AIMIFIBER pakub telekommunikatsiooni- ja andmekeskuste projektide jaoks eelvalmistatud fiiberoptilisi lahendusi, FTTH-kaableid, patch-kaableid, pigtail-kaableid, FTTA-tooteid ja kohandatud fiiberkomplekte.