Az optikai kábelek extrudálásának pontossága kritikus fontosságú a telekommunikációs és adatátviteli alkalmazásokban a nagy teljesítmény fenntartásához. A folyamat két legfontosabb paramétere a száloptikai kábel külső átmérője (OD) és feszültsége. Ezen tényezők nem megfelelő kezelése jelveszteséghez, szerkezeti károsodáshoz vagy a kábel minőségellenőrzés során történő elutasításához vezethet. Ez a cikk a külső átmérő és a feszültség szabályozásának gyakorlati, technikai stratégiáit vizsgálja. Az első fejezet a külső átmérő szabályozásának módszereit tárgyalja. A második fejezet a feszültségbeállítási technikákat hangsúlyozza. Ezután a harmadik fejezetben a hőmérséklet-beállítások hatását vizsgáljuk meg. A valós idejű minőségellenőrzési rendszereket a negyedik fejezet ismerteti. Végül az ötödik fejezet az anyagok külső átmérőre és feszültségstabilitásra gyakorolt hatását vizsgálja. A végére az olvasók hasznos információkkal rendelkeznek majd a jobb pontosság, a csökkentett hulladék és a fokozott termelékenység érdekében az optikai kábelek extrudálásában.
Precíziós technikák a külső átmérő szabályozására a száloptikai kábelek extrudálása során
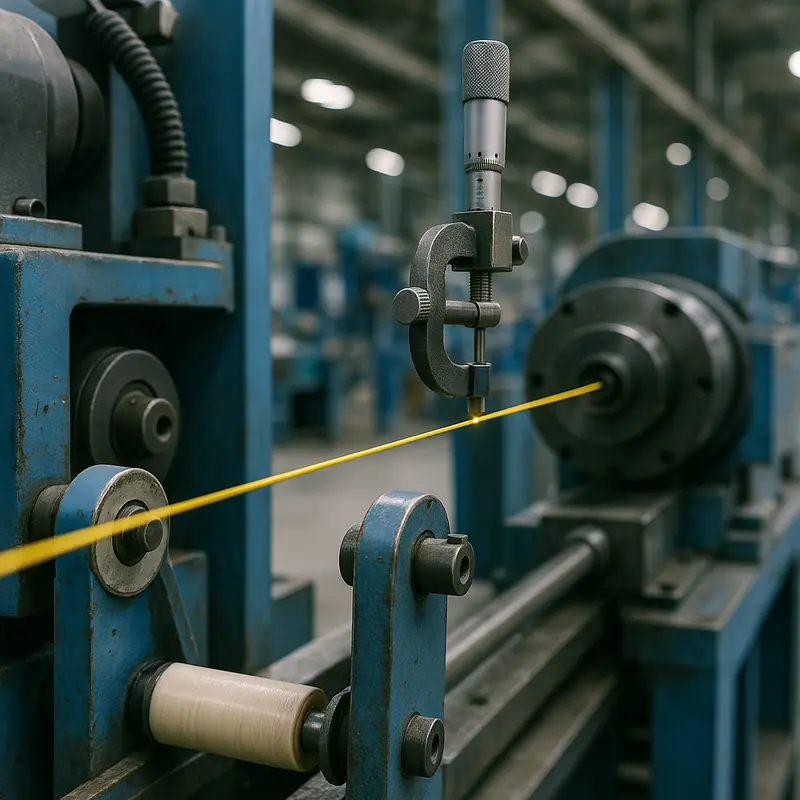
A kiváló minőségű optikai kábelek gyártása nagymértékben függ a kábel külső átmérőjének állandó szabályozásától az extrudálási folyamat során. Bármilyen eltérés teljesítményromláshoz vezethet, beleértve a csillapítást, a jel megszakadását vagy a mechanikai hibákat a telepítés során. Az átmérőszabályozás elsajátításához mélyreható ismeretekre van szükség az extrudálósori berendezések, az anyagválasztás és a folyamatparaméterek közötti kölcsönhatásról.
Az átmérőszabályozás középpontjában maga az extrudáló szerszám áll , egy precíziósan megtervezett alkatrész, amely kulcsszerepet játszik az olvadt polimer alakításában, miközben az beburkolja a szálat. A megfelelő szerszámméretek kiválasztása és a tervezett kábeltervvel való kompatibilitás biztosítása kritikus fontosságú. A szerszám helytelen beállítása vagy nem megfelelő kalibrálása egyenetlen falvastagsághoz vagy átmérő-ingadozáshoz vezethet. A szerszám rendszeres karbantartása és ellenőrzése ezért a minőségellenőrzés szerves részét képezi, biztosítva, hogy a kopás ne okozzon eltéréseket a teljesítményben.
Ugyanilyen fontos az extrudálási nyomás és hőmérséklet szabályozása . Az olvadt polimer áramlását az extrudáló soron keresztül közvetlenül befolyásolja ez a két tényező. A hőmérsékletváltozások a polimer szabálytalan tágulását vagy összehúzódását okozhatják, míg a nyomásingadozások megváltoztathatják, hogyan burkolja be az anyag a szálat. A fejlett extrudáló sorok visszacsatolás-vezérelt rendszereket használnak ezen paraméterek stabilizálására, folyamatosan figyelik és valós időben állítják be azokat, hogy a kábel teljes hosszában egyenletesek maradjanak.
A pontos átmérőszabályozás elérésének másik kritikus tényezője a hűtési folyamat . Miután a száloptikai kábel kilépett a szerszámból, egy sor vízfürdőn vagy légkamrán halad át, amelyek az olvadt köpeny megszilárdítására szolgálnak. A hűtés sebessége és egyenletessége befolyásolja a kábel végső méreteit. Az egyenetlen hűtés az anyag zsugorodásához vagy deformációjához vezethet. A gyártók bevált gyakorlatként gyakran többlépcsős hűtőrendszereket alkalmaznak, ahol a hőmérsékleti gradienseket aprólékosan kezelik a hirtelen hősokkok megelőzése érdekében.
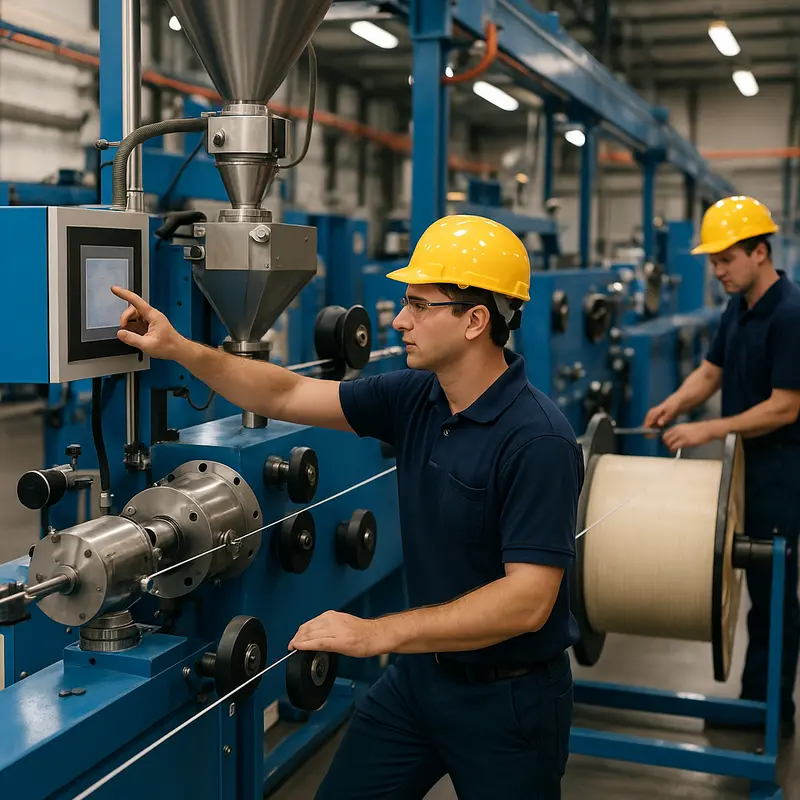
Az olyan monitorozó rendszerek, mint a lézeres mikrométerek, nélkülözhetetlen eszközökké váltak az átmérőszabályozásban. Ezek a rendszerek valós időben mérik a külső átmérőt, azonnali visszajelzést adva a folyamatparaméterek szükség szerinti módosításához. Az automatizált extrudálósorokkal integrálva a lézeres mikrométer rendszerek precíz korrekciókat tesznek lehetővé a gyártás során, minimalizálva az állásidőt és csökkentve az anyagveszteséget.
A gépkezelő szerepe még a nagymértékben automatizált beállításokban sem elhanyagolható. A képzett technikusok értelmezik a felügyeleti rendszerekből származó adatokat, rutinellenőrzéseket végeznek, és kezelik azokat a rendellenességeket, amelyeket az automatizált rendszerek esetleg nem oldanak meg teljesen. Szakértelmük hidat képez a gépek pontossága és a folyamatok tökéletlenségei között.
Az extrudálási folyamat beállításával és optimalizálásával kapcsolatos további információkért tekintse meg ezt az útmutatót a száloptikai kábelek extrudálási beállításáról.
Összefoglalva, a száloptikai kábelek külső átmérőjének szabályozása a száloptika extrudálása során egyszerre művészet és tudomány. Ehhez a berendezések pontosságának, az anyagviselkedésnek és az emberi szakértelemnek a szinkronizálása szükséges. Fejlett felügyeleti technológia, proaktív karbantartás és robusztus folyamatirányítás alkalmazásával a gyártók megfelelhetnek a modern optikai hálózatokra vonatkozó szigorú szabványoknak.
A feszültségszabályozás mesteri kezelése a kompromisszumok nélküli optikai kábelek pontosságáért

A száloptikai kábelek extrudálása során a pontos feszültségszabályozás biztosítása kulcsfontosságú a méretegyenletesség megőrzése és a végtermék kiváló teljesítményének elérése érdekében. A gyártási folyamat során fellépő feszültségingadozások deformált kábelekhez, romló átviteli tulajdonságokhoz és szükségtelen anyagpazarláshoz vezethetnek. A feszültségszabályozás feletti uralom ezért nemcsak technikai szükségszerűség, hanem a minőség, a költséghatékonyság és a hosszú távú működési siker alapvető mozgatórugója.
A feszültség kritikus szerepe a száloptikai extrudálásban
A száloptikai kábelek extrudálása a szinkronizált folyamatok kényes egyensúlya, ahol még a feszültség apró eltérései is hullámozhatnak a gyártósoron. A túl nagy feszültség megnyújthatja vagy elvékonyíthatja a szálak komponenseit, megváltoztatva mechanikai tulajdonságaikat és rontva tartósságukat. Ezzel szemben a nem megfelelő feszültség a rétegek megereszkedését vagy egyenetlen eloszlását okozhatja, ami gyenge kábelkerekséghez és inkonzisztens optikai teljesítményhez vezethet.
A feszültségszabályozás egyik központi kihívása annak dinamikus jellege. Ahogy az extrudálási sebesség növekszik a termelési igények kielégítése érdekében, a kábelekre ható erők ingadozhatnak olyan tényezők miatt, mint a tekercs tehetetlensége, az egyenetlen tekercselési sebességek vagy az anyag viszkozitásának hőmérséklet-ingadozásokból eredő változásai. Ezért elengedhetetlen egy olyan szabályozási stratégia kidolgozása, amely képes valós időben alkalmazkodni ezekhez a változásokhoz az inkonzisztenciák elkerülése érdekében.
Technikák a folyamatos feszültség fenntartására
A modern extrudáló sorok gyakran tartalmaznak fejlett feszültségszabályozó mechanizmusokat, például nyomatékvezérelt le- és felhúzásokat, valamint terheléscellás visszacsatoló rendszereket. Ezek az alkatrészek pillanatról pillanatra figyelik a kábel feszültségét, és mikrobeállításokat végeznek a tekercselési folyamat során alkalmazott sebességen és erőn. Az automatikus feszültségkompenzáció beépítése biztosítja, hogy a gyártási sorozat változó folyamatsebességek mellett is stabil maradjon.
Ezenkívül a precíziósan megtervezett feszítőfékek vagy tengelykapcsolók használata lehetővé teszi a gyártók számára, hogy hirtelen megszakítások nélkül finoman szabályozzák a feszültségszinteket. Ezek a rendszerek kalibrálhatók a gyártott kábel konkrét tulajdonságaihoz, például a súlyához és az átmérőjéhez, minimalizálva a deformáció kockázatát.
Egy robusztus feszültségszabályozó rendszer központi eleme az anyagjellemzők – különösen a rugalmasság és a hőtágulás – alapos ismerete. A feszültségablakok ezen paraméterek alapján történő előzetes kiszámítása tervként szolgál a működési határok meghatározásához, biztosítva, hogy a folyamat változó körülmények között is a tűréshatárokon belül maradjon.
A legjobb eredmények elérése érdekében a kezelők előnyhöz juthatnak a proporcionális-integrál-deriváló (PID) vezérlők integrálásával, amelyek dinamikusan állítják be az extrudálási sebességet és a feszültségkimenetet. Ezek a vezérlők egy zárt hurkú visszacsatolási rendszert alkotnak, amely szinte azonnal reagál az eltérésekre, megelőzve a hibákat és védve a száloptikai kábel szerkezeti integritását.
Rendszerek és üzemeltetők közötti együttműködés
Míg az automatizálás jelentősen javította a feszültségkezelést, az emberi szakértelem szerepét nem lehet eléggé hangsúlyozni. A feszültségszabályozó berendezések rendszeres ellenőrzése és kalibrálása elengedhetetlen a fenntartható pontosság biztosításához. A kezelőknek a külső változókat is figyelniük kell, különösen azokban az esetekben, amikor a környezeti változások – például a páratartalom változása – befolyásolhatják az anyag viselkedését.
A működésüket beindító vagy optimalizáló gyártók számára kritikus fontosságú a feszültségérzékenységhez igazított megfelelő extrudáló berendezés kiválasztása . A rendszerek adott kábeltípusokhoz való testreszabása kezdettől fogva nagyobb pontosságot biztosít, csökkentve a későbbi korrekciós intézkedések szükségességét.
A legmodernebb automatizálás és a kezelői éberség kombinálásával a gyártók olyan feszültségszabályozást érhetnek el, amely nemcsak megfelel a termelési igényeknek, hanem utat nyit a kábeltervezés és -alkalmazás innovációja előtt is.
A hőmérséklet-pontosság elsajátítása a tökéletes optikai kábelméretek és feszültség érdekében

A száloptikai kábelek extrudálási folyamatában a hőmérséklet-szabályozás elengedhetetlen az optimális külső átmérő és feszültség eléréséhez. A száloptikai kábelek tulajdonságai – például szerkezeti integritásuk és átviteli hatékonyságuk – nagymértékben függenek a pontos hőmérséklet-beállításoktól az extrudálás különböző szakaszaiban. Míg a külső tényezők, mint például a környezeti feltételek és a berendezések minősége, támogató szerepet játszanak, a hőmérséklet az elsődleges változó, amelyet a mérnököknek kezelniük kell az állandó gyártási eredmények biztosítása érdekében.
Az előmelegítő zónák szerepe
Az extrudálási folyamat a nyersanyagok, általában polimer granulátumok előmelegítésével kezdődik. A kezdeti zóna hőmérséklete határozza meg a polimer viszkozitását, amint belép az extrudálókamrába. A túl alacsony hőmérséklet elégtelen olvadáshoz vezethet, ami áramlási egyenetlenségeket és felületi egyenetlenségeket okozhat a végtermékben. Másrészt a túl magas hőmérséklet ronthatja az anyagot, rontva a szál szakítószilárdságát.
A gondosan kalibrált előmelegítés biztosítja az egyenletes és jól előkészített alapanyagot, megteremtve a sima és kiszámítható extrudálás feltételeit. A modern extrudálási berendezések gyakran fejlett hőmérséklet-ellenőrző rendszereket tartalmaznak ebben a szakaszban, hogy valós időben érzékeljék és korrigálják az ingadozásokat.
Extrudálási és hűtési hőmérsékletek szabályozása
A hőmérséklet kettős szerepet játszik a tényleges extrudálási folyamat során: alakítja a külső átmérőt és befolyásolja a feszültséget. Ahogy az olvadt polimert átnyomják az extrudáló szerszámon, a hőmérsékletnek a kamra teljes hosszában állandónak kell lennie. Az eltérések egyenetlen táguláshoz vezethetnek, ami a szál külső méreteinek megváltozását eredményezi. Ez különösen kritikus a telekommunikációs minőségű optikai kábelek esetében, ahol még a mikroszintű eltérések is befolyásolhatják a jel integritását.
A hűtési fázis ugyanilyen fontos. Az olvadt állapotból szilárd állapotba való átmenet határozza meg a kábel végső mechanikai tulajdonságait. A gyors hűtés hőfeszültségeket okozhat, ami negatívan befolyásolhatja a kábel feszültségét. Ezzel szemben a nem megfelelő hűtés saját súlya alatt deformációt okozhat. A jól megtervezett vízelvezető csatornák precíz hőmérséklet-szabályozással biztosítják, hogy a kábel – és belső optikai szálai – megtartsák kívánt alakjukat és szerkezeti integritásukat.
Automatizálási és visszacsatoló rendszerek
A kifinomult extrudáló rendszerek gyakran zárt hurkú visszacsatolási mechanizmusokat alkalmaznak a hőmérséklet szabályozására minden szakaszban. Az előmelegítési, extrudálási és hűtési zónákat figyelő érzékelőktől származó adatok azonnal feldolgozásra kerülnek, lehetővé téve a kisebb módosításokat, mielőtt azok nagyobb problémákká fajulnának. Ez nemcsak a termékminőséget tartja fenn, hanem csökkenti a hulladékot és az üzemi állásidőt is.
Az új extrudálási beállításokat fontolgató csapatok számára kulcsfontosságú a megfelelő berendezések kiválasztása. Részletes útmutatónk a megfelelő extruder kiválasztásához betekintést nyújt a hardveres képességek és a hőmérsékleti igények összehangolásába, biztosítva az optimális folyamatszabályozást.
Összegzés
A hőmérséklet-beállítások a száloptikai kábelek extrudálásának szinte minden aspektusát befolyásolják, a méretpontosságtól a szakítószilárdságig. A pontosság fenntartása nemcsak műszaki szakértelmet igényel, hanem a fejlett gépekhez és a konkrét gyártási célokra szabott visszacsatoló rendszerekhez való hozzáférést is. A hődinamika elsajátítása biztosítja, hogy a gyártók következetesen olyan száloptikai kábeleket tudjanak előállítani, amelyek megfelelnek a szigorú ipari szabványoknak.
Precíziós monitorozás: A kulcs a külső átmérő és a feszültség szabályozásához a száloptikai kábelek extrudálása során
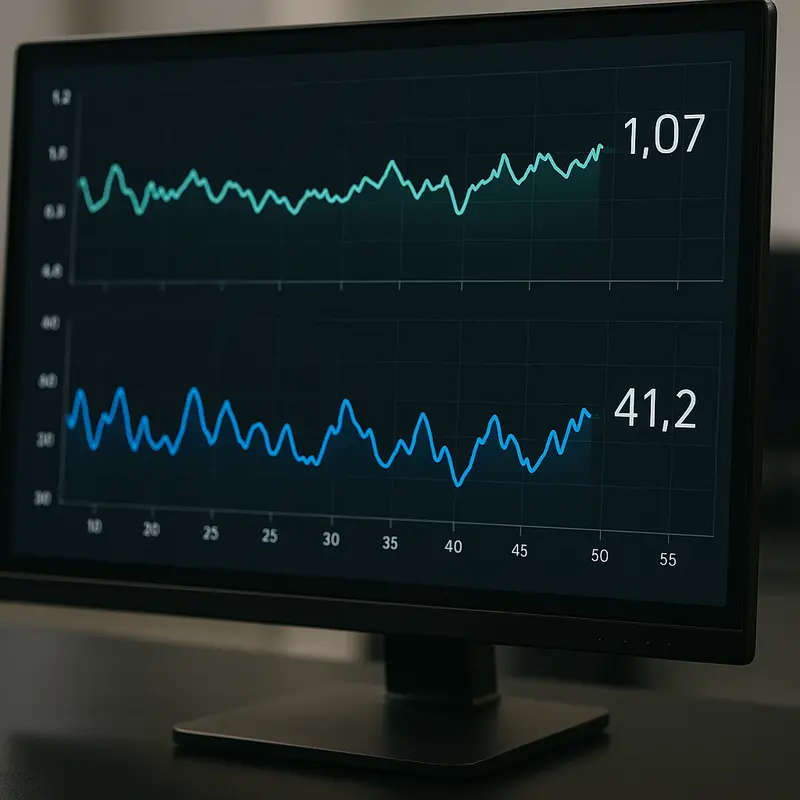
Az optikai kábelek extrudálás során történő állandó minőségének biztosítása nagymértékben függ a precíz felügyeleti rendszerektől. Mivel ezek a kábelek kritikus szerepet játszanak a modern kommunikációs hálózatokban, a külső átmérőjükben vagy feszültségükben mutatkozó legkisebb eltérések is veszélyeztethetik teljesítményüket és élettartamukat. A kívánt szabványok elérése érdekében a gyártók integrált felügyeleti rendszerekre támaszkodnak, amelyek valós időben aprólékosan nyomon követik és beállítják a folyamatváltozókat.
A hatékony monitorozás középpontjában a fejlett mérési technológiák alkalmazása áll. A lézermikrométereket gyakran alkalmazzák a száloptikai kábelek külső átmérőjének mérésére. Ezek az eszközök páratlan pontosságot kínálnak az érintésmentes módszerek alkalmazásával, amelyek ideálisak a száloptika érzékeny természetéhez. A mért értékeknek az előre meghatározott specifikációkkal való folyamatos összehasonlításával a lézermikrométerek azonnali korrekciós intézkedéseket tesznek lehetővé. Ez segít biztosítani, hogy a külső átmérő a teljes extrudálási folyamat során a célzott tűréshatárokon belül maradjon.
Hasonlóképpen, a feszültség szabályozása az extrudálás során létfontosságú a száloptikai kábelek nyújtásának vagy deformálódásának elkerülése érdekében. A mérőcellákkal vagy feszültségérzékelőkkel felszerelt monitorozó rendszerek valós idejű adatokat szolgáltatnak a kábel által tapasztalt hosszirányú feszültségről. Az automatizált visszacsatolási mechanizmusokkal együtt ezek az eszközök biztosítják, hogy az extrudálás során alkalmazott húzóerő optimális maradjon. A túlzott feszültség nemcsak a törés kockázatát hordozza magában, hanem a kábel mechanikai tulajdonságait is ronthatja. Ezzel szemben a nem megfelelő feszültség egyenetlen kábelképződést eredményezhet, ami akadályozza a későbbi telepítést és funkcionalitást. Így a feszültség pontos szabályozása elengedhetetlen a kívánt termékminőség eléréséhez.
A monitorozó rendszerek egy másik lényeges aspektusa, hogy képesek integrálódni a szélesebb körű vezérlőrendszerekbe. A modern extrudálási rendszerek gyakran központosított rendszereket használnak, ahol a lézermikrométerekből és feszültségérzékelőkből származó adatokat egy felügyeleti vezérlőszoftverbe táplálják. Ez az integráció holisztikus felügyeletet tesz lehetővé, lehetővé téve több paraméter, például az extrudálási sebesség, a hűtési sebesség és az anyagadagolási sebesség egyidejű beállítását. Az ilyen koordináció csökkenti a kaszkádhibák valószínűségét, miközben javítja az általános termelési hatékonyságot.
A precíz monitorozás előnyei túlmutatnak az azonnali minőségbiztosításon. Az automatizált adatgyűjtéssel a gyártók értékes betekintést nyerhetnek a hosszabb gyártási ciklusok folyamattrendjeibe. Ezek az adatok segíthetnek azonosítani a folyamatos fejlesztési pontokat, finomítani a működési beállításokat és előre jelezni a karbantartási igényeket, tovább csökkentve az állásidőt és az üzemeltetési költségeket.
Azok számára, akik egy optikai kábel gyártósorának korszerűsítésén vagy egy teljesen új létesítmény létrehozásán gondolkodnak, elengedhetetlen ezen felügyeleti rendszerek megértése. Az olyan platformok, mint a optikai kábel gyártósor, részletes útmutatást nyújtanak ezen eszközök hatékony integrálásához.
Összefoglalva, a robusztus felügyeleti rendszerek elengedhetetlenek a száloptikai kábelek extrudálásának legfontosabb méretei – a külső átmérő és a feszültség – feletti ellenőrzés fenntartásához. Ezek a rendszerek nemcsak a termék megbízhatóságát garantálják, hanem a kiváló működést is elősegítik, biztosítva, hogy a termelés mindig megfeleljen a modern hálózatok szigorú követelményeinek.
Anyagtudomány a száloptikai extrudálásban: átmérő alakítása és feszültség kiegyensúlyozása
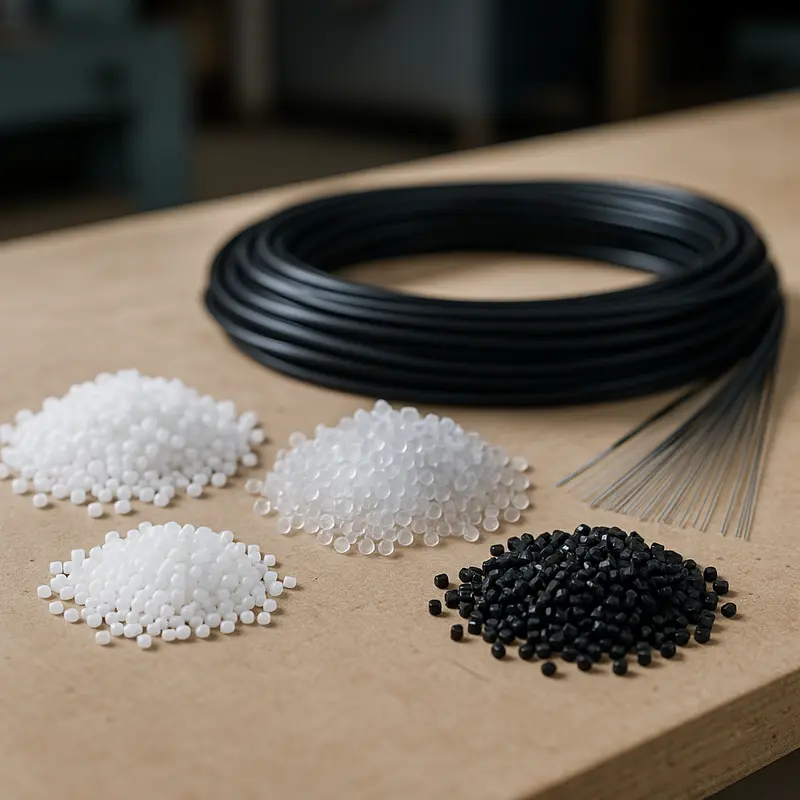
A száloptikás kábelek extrudálásához használt anyagok mélyrehatóan befolyásolják a külső átmérő szabályozásának és a feszültségszabályozásnak a pontosságát. A polimerektől a bevonatokig minden elem kulcsfontosságú szerepet játszik annak biztosításában, hogy a végtermék megfeleljen a szigorú teljesítmény- és tartóssági előírásoknak. Az anyagtulajdonságok és az extrudálási folyamatokkal való kölcsönhatásuk átfogó megértése elengedhetetlen az optimális eredmények eléréséhez.
A hőre lágyuló műanyagok szerepe az átmérő állandóságában
A hőre lágyuló műanyagok, mint például a polivinil-klorid (PVC), a polietilén (PE) és a polipropilén (PP), alapvető fontosságúak az optikai kábelek extrudálásában. Olvadáspontjuk és folyási jellemzőik meghatározzák az extrudáló szerszám viselkedését, közvetlenül befolyásolva a külső átmérő egyenletességét. A magasabb olvadékfolyási sebesség általában simább felületet eredményez, javítva a kábel általános minőségét és állagát. A megfelelő hőre lágyuló műanyag kiválasztásakor azonban figyelembe kell venni a hűtés során fellépő zsugorodási sebességét. A túlzott zsugorodás veszélyeztetheti a kívánt átmérőt, és ingadozó tűréshez vezethet – ami kritikus kérdés a nagy sebességű adatátvitelben, ahol a pontosság nem képezheti vita tárgyát.
Továbbá a hőstabilitás kulcsfontosságú tényező. Egy tartósan magas hőmérsékleten lebomló polimer feszültségegyenetlenségeket okozhat, mivel az egyenetlen anyagáramlás változó feszültségpontokat hoz létre a kábel hossza mentén. A mérnökök ezt gyakran stabilizálószerek hozzáadásával mérséklik, biztosítva, hogy a hőre lágyuló műanyag megtartsa szerkezeti integritását az extrudálási folyamat során.
Bevonó- és burkolóanyagok: egyensúlyozás kérdése
A burkoló- és bevonóanyagok kettős funkciót töltenek be: védik az optikai szálakat, és közvetítőként működnek a feszültségszabályozásban. Az akrilát bevonatok, mivel rugalmasak, mégis tartósak, elnyelik az extrudálási folyamat során fellépő kisebb feszültségingadozásokat, biztosítva, hogy a bennük lévő szálak érintetlenek maradjanak. Másrészt a burkolásban széles körben használt fluorpolimerek alacsony hőtágulást mutatnak, ami hozzájárul a stabil méretkimenethez. Ezek az anyagok erősítőanyagként működnek, biztosítva, hogy a kábel megőrizze integritását mechanikai igénybevétel és környezeti ingadozások alatt.
Az anyagtapadás ugyanilyen fontos. A rétegek közötti nem megfelelő kötés feszültség alatti elcsúszáshoz vagy delaminációhoz vezethet, ami súlyosan befolyásolhatja a teljesítményt. Az anyagkeverékek és a felületkezelések terén elért fejlesztések hozzájárultak a tapadási tulajdonságok javításához, egységes rétegeket hozva létre, amelyek szélsőséges körülmények között is megőrzik védő tulajdonságaikat és mechanikai teljesítményüket.
Az extrudáló gép kölcsönhatása az anyagokkal
Az extrudáló berendezés és a beállítás szintén jelentős szerepet játszik az anyag viselkedésében. Az olyan változókat, mint a szerszám kialakítása, a hőmérsékleti zónák és a hűtési sebesség, a kiválasztott anyagok tulajdonságai alapján kalibrálják. Például a gyorsabb hűtési sebesség kívánatos lehet a túlzott hőtágulásra hajlamos anyagok esetében, de ennek egyensúlyban kell lennie az ebből eredő potenciális ridegséggel.
Az extrudergépek kompatibilitásának részletes ismerete biztosítja, hogy a gyártók olyan anyagokat válasszanak, amelyek harmonizálnak a berendezéseikkel, minimalizálva az olyan zavarokat, mint a feszültségcsúcsok vagy az átmérőingadozások. Ha többet szeretne megtudni arról, hogy az extrudergépek hogyan befolyásolják az anyag viselkedését, olvassa el a megfelelő extruder kiválasztásáról szóló útmutatónkat.
Az anyagtudomány a külső méretek szabályozásának és a feszültség kezelésének középpontjában áll a száloptikai kábelek extrudálása során. A megfelelő összetételek kihasználásával és azok termikus, mechanikai és tapadási viselkedésének megértésével a gyártók precíz gyártást érhetnek el, és biztosíthatják, hogy száloptikai kábeleik megfeleljenek az iparág megbízhatósági és teljesítménybeli követelményeinek.
Záró gondolatok
A külső átmérő és a feszültség precíz kezelése a száloptikai kábelek extrudálása során alapvető fontosságú a kiváló minőségű optikai kábelek előállításához. Az OD-szabályozás, a feszültség finomhangolása, a hőmérséklet-állandóság fenntartása, a valós idejű monitorozás megvalósítása és az anyagtulajdonságok megértése révén a gyártók páratlan hatékonyságot és termékmegbízhatóságot érhetnek el. Az ilyen fejlesztések nemcsak a hulladékot csökkentik, hanem biztosítják a szigorú ipari szabványoknak való megfelelést is. Ezen ismeretek alkalmazása hatékonyan javítja a gyártási folyamatot, jobb teljesítményt biztosítva a telekommunikációs és adatátviteli hálózatokban.
FTTH kábelek, patch kábelek és előre gyártott optikai szálak támogatásáért, OEM/ODM szolgáltatásért és gyakorlati terméktanácsokért forduljon az AIMIFIBER-hez.
Tudj meg többet: https://aimifiber.com/contact-us/
Rólunk
Az AIMIFIBER előre gyártott optikai szálas megoldásokat, FTTH leágazókábeleket, patch kábeleket, pigtaileket, FTTA termékeket és egyedi száloptikai szerelvényeket kínál telekommunikációs és adatközponti projektekhez.