Uppsetning á útdráttarlínu fyrir einfaldar og tvíhliða ljósleiðarakapal er mikilvæg fyrir framleiðslu á hágæða ljósleiðurum sem uppfylla iðnaðarstaðla. Að koma á fót skilvirkum útdráttarlínum krefst nákvæmrar skipulagningar, tæknilegrar þekkingar og mikillar áherslu á rekstrarhagkvæmni. Verkefnastjórar fjarskipta, innkaupateymi internetþjónustuaðila, verksmiðjufjárfestar, framleiðslustjórar og ljósleiðaraverkfræðingar gegna lykilhlutverki í þessu ferli. Þessi grein veitir hagnýtan ramma sem nær yfir upphafsuppsetningarferli, nauðsynlegar kröfur um búnað, gæðatryggingarreglur, bilanaleitaraðferðir og ráð til að hámarka uppsetningu - sem tryggir óaðfinnanleg vinnuflæði og áreiðanlegar niðurstöður. Hver kafli kafar djúpt í sitt sérstaka áherslusvið og býður upp á hagnýta þekkingu sem er sniðin að þörfum fagfólks. Í lok þessarar handbókar munu lesendur hafa tæknilega þekkingu til að innleiða og betrumbæta útdráttarlínu sína fyrir einfaldar og tvíhliða kapalkapal.
Skref-fyrir-skref leiðbeiningar um uppsetningu á trefjakapalhúðarútdráttarlínu
Að koma á fót virkri einhliða og tvíhliða útdráttarlínu fyrir trefjakapalhjúpa krefst nákvæmrar skipulagningar og fylgni við grunnferla. Upphafleg uppsetning myndar burðarás skilvirks framleiðsluferlis, sem tryggir ekki aðeins rekstrarhagkvæmni heldur einnig langtíma sveigjanleika.
Að velja viðeigandi umhverfi
Áður en búnaður er settur saman er nauðsynlegt að meta vinnusvæðið. Útpressunarlína krefst stýrðra umhverfisskilyrða til að tryggja heilleika ljósleiðara. Þættir eins og hitastig, raki og hreinlæti gegna lykilhlutverki í að viðhalda gæðum vöru. Forgangsraða ætti iðnaðarrýmum með fullnægjandi loftræstikerfum og stöðugum loftslagsskilyrðum. Aðgerðir til að lágmarka utanaðkomandi mengunarefni - svo sem ryk, raka og stöðurafmagn - geta aukið rekstrarhagkvæmni verulega.
Staðsetning búnaðar og samræming á skipulagi
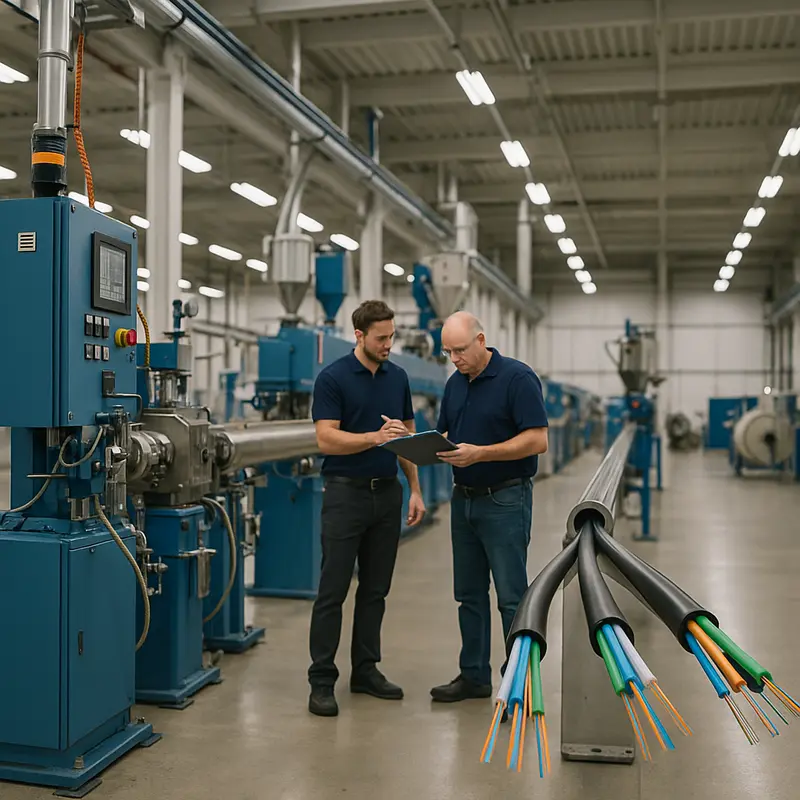
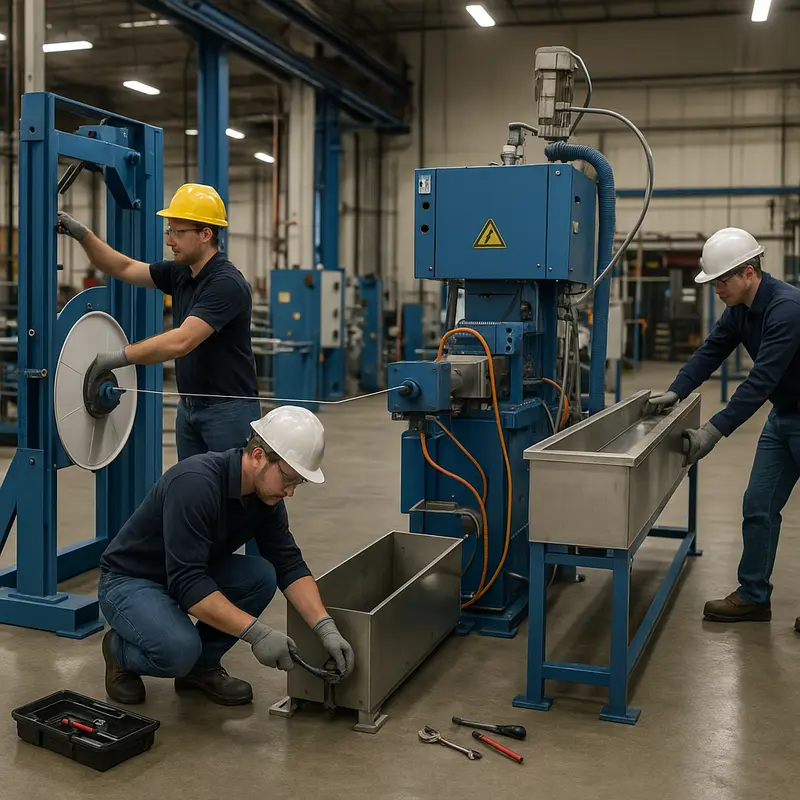
Fyrirkomulag véla og vinnuflæða hefur bein áhrif á framleiðsluhagkvæmni. Byrjið á að hanna skipulag sem forgangsraðar auðveldri notkun, aðgengi að viðhaldi og öryggisreglum. Nauðsynlegur búnaður felur í sér extruder, forhitunarkerfi, kælitanka, þvermálsstýringar og flutningseiningar, sem allar verða að vera samstilltar samfellt eftir framleiðsluferlinu. Vandleg kvörðun á fjarlægðum milli þessara íhluta tryggir ótruflað efnisflæði og kemur í veg fyrir galla við útdrátt á slíðri.
Samtímis skal koma á fót svæðum fyrir geymslu efnis, skoðun og meðhöndlun eftir framleiðslu. Búið til sérstök svæði fyrir hráefni eins og fjölliður og styrktartrefjar, til að draga úr óþarfa flutningi og hámarka framleiðslutímalínuna. Til að fá innsýn í skilvirka skipulagningu verksmiðjunnar, lýsir skipulag ljósleiðaraverkstæðis aðferðum til að hámarka rekstrarrými.
Orku- og veitukerfi
Útdráttarlína reiðir sig mjög á stöðuga veitu til að virka á skilvirkan hátt. Setja þarf upp öflugt rafkerfi sem er sniðið að þungum vinnuvélum. Spennustýringar og yfirspennuvörn vernda viðkvæma íhluti, þar á meðal stýringar og nákvæmnismælitæki, fyrir sveiflum í spennu.
Aukabúnaður sem oft er gleymdur — eins og vatnsleiðslur fyrir kælitanka og þrýstiloftskerfi fyrir loftknúna búnað — ætti að samþættast vel í vinnurýmið. Framkvæmið álagsprófanir á raforkudreifikerfum og veitukerfum áður en rekstur hefst til að tryggja ótruflaða framleiðsluferla og að orkunýtingarstaðlar séu í samræmi.
Kvörðun og upphafsprófun
Að lokum er kvörðun mikilvæg áður en útpressunarlínan er tekin í notkun fyrir reglulega framleiðslu. Byrjið á að framkvæma þurrkeyrslur til að meta vélræna samræmingu. Gangið úr skugga um að hitastillingar á útpressunarvélinni passi við bræðslumark kápuefnisins, en hitastig kælitanksins þarf að kvörða til að hámarka herðingu. Upphafsprófanir á efnisflæði, útpressunarhraða og einsleitni kápu veita mikilvæga endurgjöf, sem gerir rekstraraðilum kleift að fínstilla stillingar.
Með því að huga vel að þessum uppsetningarferlum leggja framleiðendur grunninn að afkastamiklum útdráttarlínum sem geta uppfyllt fjölbreyttar kröfur. Hvert skref í upphaflegri uppsetningu - frá vali á umhverfi til fyrstu prófana - er ómissandi til að ná rekstrarárangri og auka árangur í framleiðslu á ljósleiðarakaplum.
Nauðsynleg tæknileg og rekstrarleg skref til að stilla upp útdráttarlínur fyrir trefjastrengi
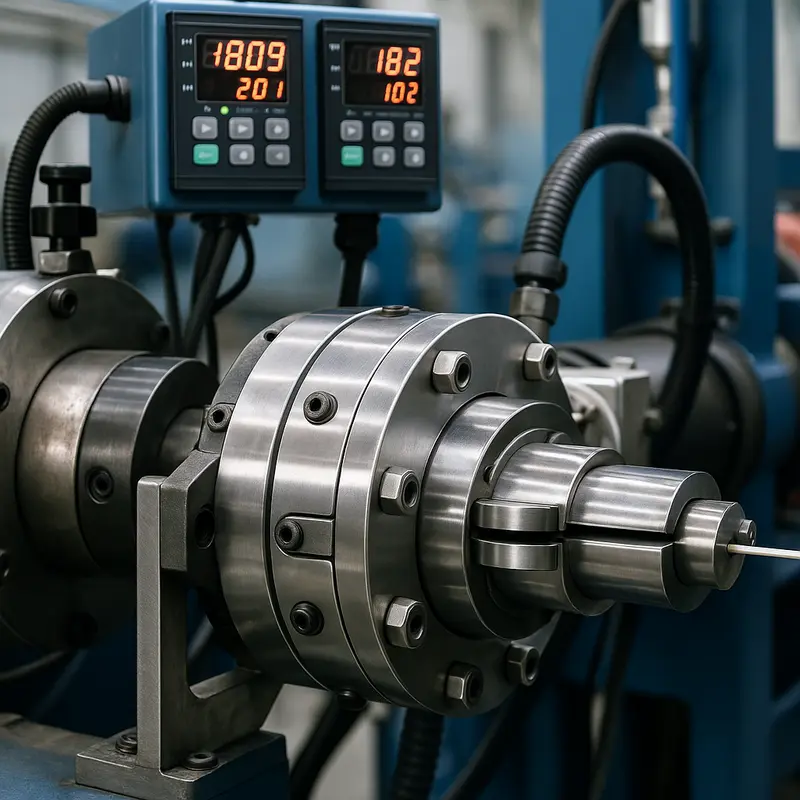
Uppsetning á einfaldri og tvíhliða útdráttarlínu fyrir trefjakapalhjúpa krefst meira en bara að afla búnaðar og hráefna. Það krefst vandlega skipulagðrar aðferðar til að uppfylla bæði tæknilegar og rekstrarlegar kröfur. Með því að skilja þessi grundvallaratriði geta rekstraraðilar tryggt nákvæma framleiðslu, rekstrarhagkvæmni og langtímaáreiðanleika.
Kjarninn í vel starfandi útdráttarlínu er val á afkastamiklum búnaði . Fyrir einfaldar og tvíhliða stillingar verður útdráttarvélin að rúma mismunandi þvermál og tryggja samræmda einangrunarþykkt um allan kapalinn. Mót og deyja verða að vera hönnuð með mikilli nákvæmni til að lágmarka sérkenni og tryggja jafna kápu - sem er mikilvægt til að ná sem bestum árangri í ljósleiðaramerki. Hitastýringarkerfi gegna lykilhlutverki og viðhalda stöðugleika meðan á útdráttarferlinu stendur, þar sem hitasveiflur geta leitt til ósamræmis í efni og lélegra kapalhúða.
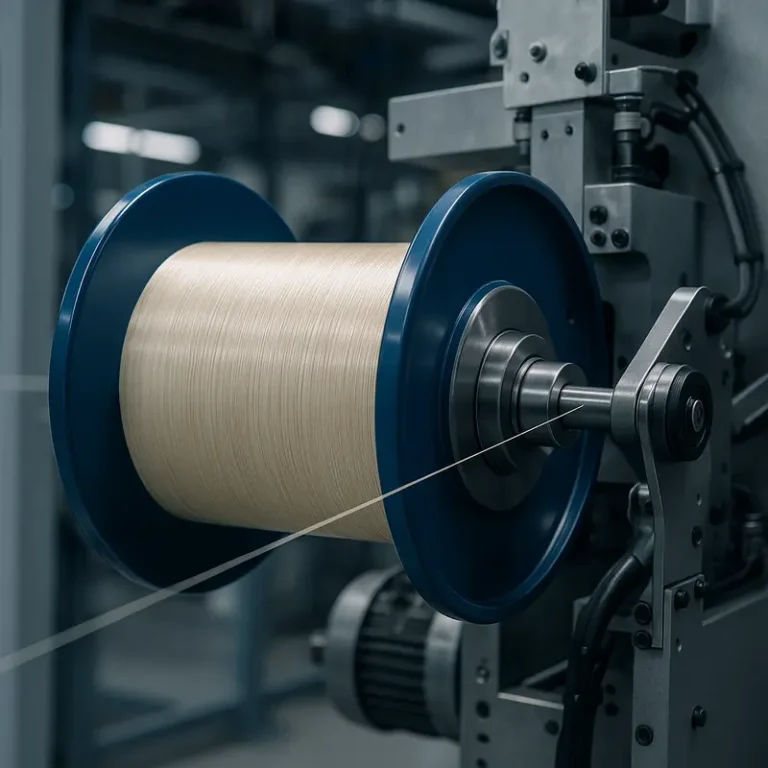
Efnisfóðrunarkerfið er annar tæknilegur hornsteinn . Í einföldum kerfum eru hráefni eins og pólýetýlen eða PVC beint matuð inn í extruderinn. Tvíhliða framleiðsla eykur flækjustig og krefst nákvæmrar efnislagningar til að innhylja marga ljósleiðara en viðhalda aðskilnaði. Þetta lagningarferli verður að vera stutt af samstilltu stjórnkerfi og nákvæmri spennustillingu til að forðast örbeygju, sem getur dregið úr ljósfræðilegri afköstum.
Rekstrarlega séð er samstilling á milli allra íhluta útdráttarlínunnar lykillinn að árangri. Línuhraði, togbúnaður og spólukerfi verða að vinna saman til að framleiða einsleita kapla. Sjálfvirkniverkfæri eins og forritanlegir rökstýringar (PLC) og mann-vélaviðmót (HMI) geta gert kleift að fínstilla ferla og fylgjast með í rauntíma, sem tryggir skilvirkni framleiðsluferlisins.
Rétt eins og tæknilegar kröfur eru mikilvægar, er ekki hægt að ofmeta strangar öryggisreglur. Við notkun mynda útpressunarvélar hita, mikinn þrýsting og rokgjörn efnasambönd, sem krefst strangra öryggisráðstafana. Verndarhlífar, reglubundið viðhald búnaðar og virk þjálfunaráætlanir starfsmanna eru nauðsynlegar til að lágmarka slys og hættur á vinnustað.
Annað mikilvægt atriði er sorphirðu- og endurvinnslukerfið . Úrgangsefni, sérstaklega við tvíhliða framleiðslu, geta safnast hratt upp og leitt til óhagkvæmni. Fjárfesting í samþættri endurvinnslukerfi - sem vinnur afgangs fjölliður í endurnýtanlegt hráefni - dregur ekki aðeins úr vandamálum við förgun úrgangs heldur stuðlar einnig að kostnaðarsparnaði og sjálfbærni.
Með því að samþætta þessa þætti í uppsetninguna er ekki aðeins tryggt að fylgt sé stöðlum iðnaðarins heldur einnig að eykur sveigjanleika og langtíma rekstraröryggi. Nánari upplýsingar um hvernig hægt er að tryggja að veiturammi verksmiðju styðji slík kerfi er að finna í upplýsingaöflun um ljósleiðaraverksmiðjur . Þegar iðnaðurinn þróast getur uppbygging öflugs kerfis í dag veitt þann sveigjanleika sem þarf fyrir framtíðar tæknilegar uppfærslur og breytingar á eftirspurn á markaði.
Með því að taka kerfisbundið á þessum tæknilegu og rekstrarlegu þáttum geta fyrirtæki komið á fót útdráttarlínum sem skila stöðugt hágæða einfaldri og tvíhliða ljósleiðarakaplum og þannig styðja við nútíma fjarskiptainnviði.
Að tryggja nákvæmni: Gæðaeftirlit í einfaldri og tvíhliða trefjahúðútdrátt
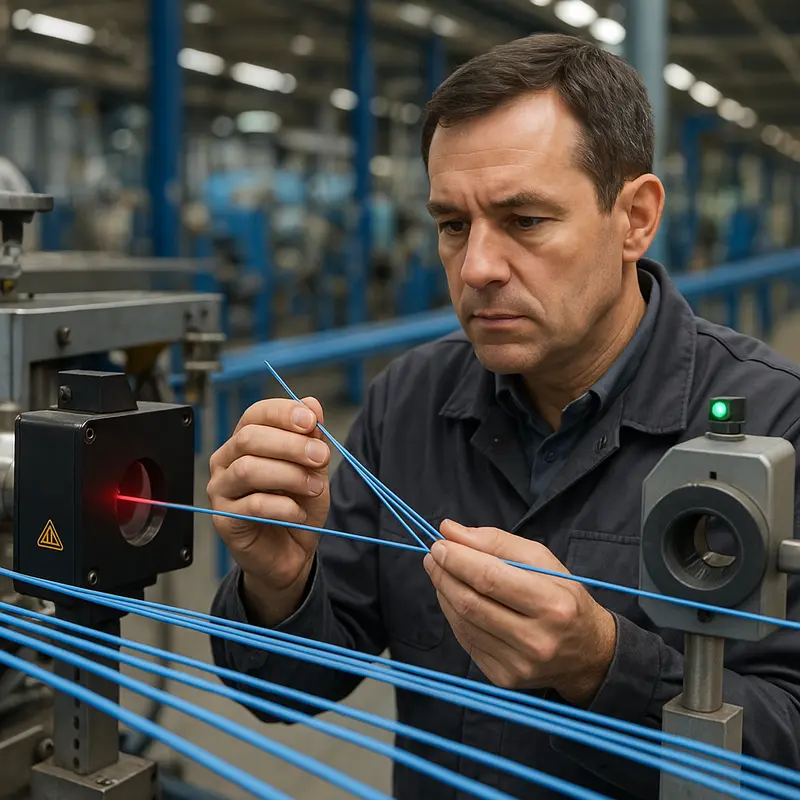
Að ná stöðugum gæðum í útdráttarframleiðslu á einfaldum og tvíhliða ljósleiðarakaplum krefst blöndu af háþróuðum tæknilegum samskiptareglum og vöktuðum eftirlitskerfum. Gæðatrygging er ekki bara gátlisti í þessu samhengi; hún er hornsteinn rekstrarlegs ágætis, sem tryggir afköst og endingu vörunnar og uppfyllir jafnframt iðnaðarstaðla.
Grunnurinn að gæðatryggingu
Í hjarta hverrar útdráttarlínu er nákvæmni óumdeilanleg. Gæðaeftirlitsferlið verður að hefjast á efnisvalsstigi þar sem hráefni eins og pólýetýlen eða PVC eru prófuð fyrir hreinleika, rakastig og spennuþol. Þessi efni gangast undir forskoðun til að útrýma göllum sem gætu haft áhrif á útdráttarferlið. Forvinnslutækni, þar á meðal sjálfvirk blöndunarkerfi fyrir lotur, gegnir lykilhlutverki í að viðhalda samræmi í efnissamsetningu.
Frekari gæðaeftirlit er að miklu leyti háð kvörðun véla. Búnaður eins og skrúfur, tunnur og hitari verður að vera fínstilltur til að ná einsleitri seigju og hitastigi í öllu útpressunarferlinu. Rauntíma eftirlitstæki, svo sem leysirmíkrómetrar, eru notuð til að mæla stærð hjúpsins og tryggja að fylgt sé kröfum um vikmörk.
Vöktunarkerfi á netinu
Nútímalegar útdráttarlínur nota háþróaðar neteftirlitsaðferðir. Þessi kerfi veita stöðuga endurgjöf um lykilmælikvarða eins og þvermál, þykkt og sammiðju meðan á útdráttarferlinu stendur. Þegar frávik koma upp eru sjálfvirkar leiðréttingar framkvæmdar til að endurheimta röðun, draga úr niðurtíma og koma í veg fyrir sóun. Háhraða myndavélar og hitamyndavélar bæta við enn einu lagi nákvæmni með því að fanga frávik áður en þau birtast sem gallar í fullunnum kaplum.
Auk efnislegrar vöktunar gera hugbúnaðarstýrð greiningartól rekstraraðilum kleift að rekja söguleg gögn og greina mynstur. Þetta styður við fyrirbyggjandi viðhald og lágmarkar truflanir af völdum ófyrirséðra bilana í búnaði. Þessi tól stuðla að straumlínulagaðri vinnuflæði sem er bæði skilvirkt og stigstærðanlegt.
Staðfesting eftir framleiðslu
Prófanir eftir útdrátt eru jafn mikilvægar til að tryggja gæði. Kaplar eru metnir ítarlega, þar á meðal togstyrksprófanir og hermir eftir umhverfisálagi. Aðstæður eins og hitastigssveiflur og útfjólublá geislun eru hermdar til að kanna langtímaáreiðanleika vörunnar. Háþróaðir ljósleiðarar eru notaðir til að prófa heilleika trefjanna, sem dregur úr hættu á bilunum í afköstum þegar kaplar eru lagðir.
Skjalfesting og skýrslugerð eru önnur þáttur gæðaeftirlits. Ítarlegar skrár eru haldnar fyrir hverja lotu, þar á meðal upplýsingar um efni, stillingar búnaðar og niðurstöður prófana. Þetta auðveldar ekki aðeins rekjanleika ef upp koma frávik heldur uppfyllir einnig reglugerðir og setur verksmiðjuna þannig í aðstöðu til að uppfylla alþjóðlega staðla.
Með því að samþætta bæði nettengda og ótengda gæðaeftirlitsaðgerðir í útdráttarlínuna geta framleiðendur með öryggi framleitt einfaldar og tvíhliða ljósleiðarakapalhlífar sem skara fram úr hvað varðar afköst og áreiðanleika. Fyrir frekari innsýn í að setja upp stigstærðar ljósleiðaraverksmiðjur og leggja traustan grunn að gæðaframleiðslu, heimsækið þessa vefsíðu.
Að sigrast á áskorunum: Úrræðaleit algengra vandamála í útdráttarlínum fyrir trefjakapalhúð
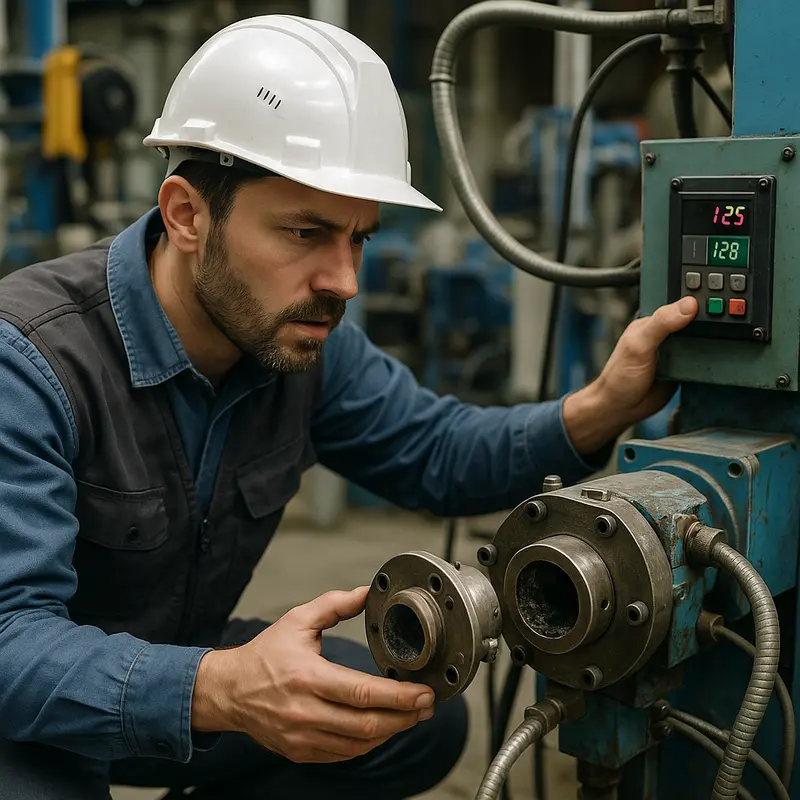
Það er ekki lítið verk að setja upp einfaldar eða tvíhliða útdráttarlínur fyrir trefjakapalhjúpa. Jafnvel með fyrirfram skipulagningu geta komið upp áskoranir sem, ef þær eru ekki leystar, geta hamlað skilvirkni, skert gæði vöru og aukið kostnað. Að bera kennsl á og taka á þessum algengu vandamálum snemma er nauðsynlegt til að tryggja greiðan rekstur og ná tilætluðum framleiðsluárangri. Hér að neðan köfum við í nokkur algeng vandamál sem koma upp við uppsetningarferlið og hvernig á að leysa úr þeim á áhrifaríkan hátt.
Eitt algengasta vandamálið er ósamræmi í efni . Hvort sem um er að ræða fjölliðuna sem notuð er í slíðrið eða bindiefnin sem notuð eru í ferlinu, getur ósamræmi í hráefnum leitt til galla eins og ójafnrar þykktar slíðurs, lélegrar viðloðunar eða óvæntrar niðurbrots. Til að bregðast við þessu er mikilvægt að koma á fót ströngum gæðaeftirlitsreglum fyrir innkomandi efni. Vinna náið með birgjum til að viðhalda samræmdum forskriftum og framkvæma lotuprófanir til að greina frávik áður en þau hafa áhrif á framleiðslu. Ef efnisgalla koma upp í miðju ferlinu getur endurkvarðað útpressunarhitastigið eða aðlagað fóðrunarhraða hjálpað til við að draga úr vandamálinu tímabundið.
Önnur algeng áskorun felst í stillingu á útdráttarmótum . Jafnvel minniháttar rangfærslur í stillingum mótanna geta leitt til óviðeigandi hjúpsmála, sem veldur því að kapallinn fellur á gæðaeftirliti eða verður ósamhæfur við búnað sem fylgir vinnslu. Regluleg skoðun og fínstilling á mótunum er nauðsynleg. Rekstraraðilar ættu að vera þjálfaðir til að greina snemma merki um rangfærslu, svo sem ójafna hjúpsfleti, og nota nákvæma míkrómetrík til að endurstilla á áhrifaríkan hátt. Fjárfesting í öflugri fyrirbyggjandi viðhaldsáætlun getur dregið verulega úr tíðni slíkra atvika.
Hitastjórnun er jafn mikilvæg í útpressunarferlinu. Hitasveiflur — hvort sem er innan útpressunarrörsins eða kælikerfanna — geta valdið aflögun í slíðunum. Sveiflur stafa oft af ósamræmi í hitunarþáttum, gölluðum hitaeiningum eða óreglulegum kælivökvaflæði. Til að greina bilanir skal reglulega skoða hitastýringarkerfi, tryggja að hitunarþættirnir séu kvarðaðir og staðfesta að kælitankar viðhaldi jöfnu blóðrás. Sjálfvirk kerfi sem eru búin rauntímahitamælingum geta veitt aukið stjórnlag og hjálpað til við að fyrirbyggja hitafrávik.
Rekstrarflöskuhálsar geta einnig komið upp vegna ósamræmis í spennustýringu þegar kaplar eru lagðir í gegnum útdráttarlínuna. Skyndilegar spennubreytingar geta aflagað slíðrið eða truflað útdráttarflæðið. Innleiðing á spennuviðbragðsstýringum og uppfærsla í sjálfvirka spennustýringar getur bætt árangur verulega. Rekstraraðilar ættu einnig að fylgjast með vélrænu sliti á spennukerfum, þar sem bilaðir íhlutir eru þekkt uppspretta óstöðugleika.
Að lokum eru umhverfisþættir lúmskur en mikilvægur þáttur. Ryk, raki og stöðurafmagn geta haft áhrif á viðloðun milli ljósleiðara og hlífðarefnis eða truflað nákvæmnisvélar. Við uppsetningu skal íhuga að setja upp umhverfisstýringaraðgerðir eins og rakatæki, tæki gegn stöðurafmagni og síaðar girðingar í kringum viðkvæman búnað. Þessar aðgerðir, þótt þær virðist aukaatriði, geta komið í veg fyrir stærri vandamál sem annars gætu farið fram hjá óáreittum.
Til að fá frekari innsýn í hvernig á að viðhalda nákvæmni og draga úr framleiðsluáskorunum gætirðu viljað skoða færni í framleiðslu á ljósleiðarakaplum , þar sem þú finnur ítarlegar aðferðir til að betrumbæta framleiðsluaðferð þína.
Þó að bilanaleit á þessum vandamálum geti virst vinnuaflsfrek, getur kerfisbundin lausn bætt áreiðanleika og skilvirkni útdráttarlínunnar verulega. Lykilatriðið felst í nákvæmu eftirliti, reglulegu viðhaldi og ítarlegri skilningi á bestu afköstum búnaðarins. Sérhver áskorun býður upp á tækifæri til að auka rekstrarþol þitt, tryggja hágæða framleiðslu og langtímaárangur í framleiðslu ljósleiðara.
Hagræða uppsetningarferlinu fyrir einfaldar og tvíhliða trefjakapalþráðlínur
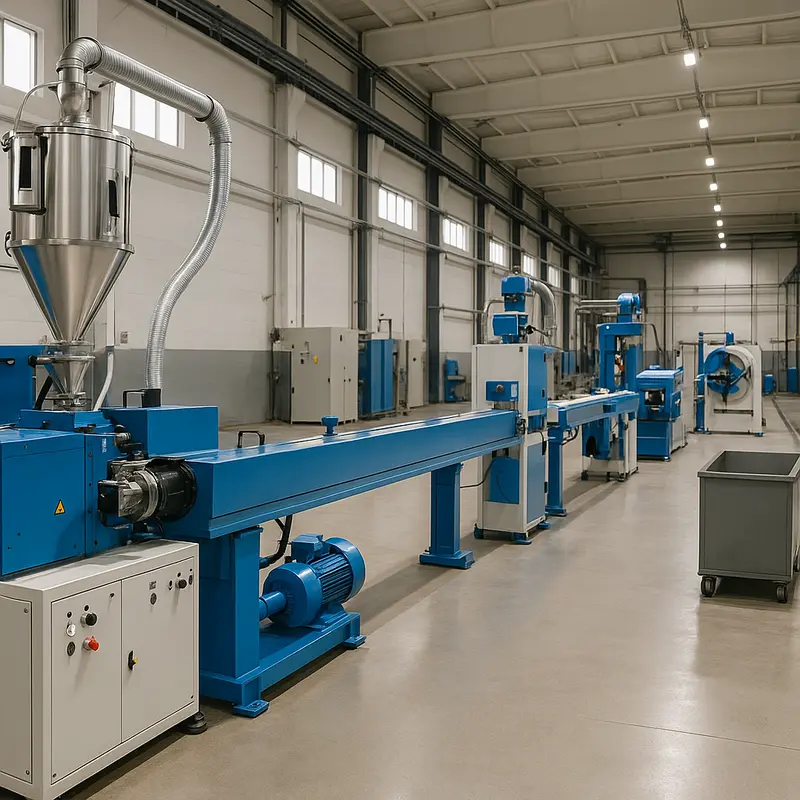
Skilvirk uppsetning á einfaldri og tvíhliða trefjakapalþráðarlínu er mikilvæg til að tryggja óaðfinnanlegan rekstur og lágmarka truflanir við uppsetningu. Þó að ferlið geti virst flókið, getur áhersla á hagræðingu við uppsetningu dregið verulega úr tíma, rekstrarkostnaði og langtíma viðhaldsþörf, sem gerir það lykilatriði fyrir bæði litlar og stórar framleiðsluaðstöður.
Grunnatriði fyrir bestu mögulegu byrjun
Hornsteinn farsællar uppsetningar liggur í nákvæmri fyrirfram skipulagningu. Áður en hægt er að setja upp útdráttarlínuna er nauðsynlegt að koma á fót vinnusvæði sem stuðlar að nákvæmni og skilvirkni. Byrjið á að hanna skipulag án óreiðu til að koma til móts við vélar, geymslu hráefna og aðgengilegar leiðir fyrir viðhald og uppfærslur. Ef þið eruð að hanna verksmiðjuskipulagið frá grunni, íhugið þá ráðleggingarnar í þessari gagnlegu handbók til að tryggja að ljósleiðaraverkstæðið ykkar stuðli að straumlínulagaðri vinnuflæði.
Að auki skal fjárfesta í áreiðanlegum innviðum sem styðja við afkastagetu útdráttarbúnaðar. Þetta felur í sér stöðug raforkukerfi, skilvirk loftræstikerfi og hagræddar gagnatengingar til að fylgjast með útdráttarferlum. Vandleg kvörðun veitna tryggir greiða samþættingu og dregur úr líkum á rekstrarvandamálum á fyrstu stigum framleiðslu.
Skilvirk samstilling véla og kerfa
Algeng áskorun við uppsetningu á útdráttarlínum felst í því að samstilla nauðsynlega íhluti - svo sem fóðrara, útdráttarhausa og kælikerfa - til að hámarka skilvirkni. Rangstillingar geta leitt til ójafnrar kápu, sóunar á efnum eða skemmda á búnaði. Til að draga úr þessari áhættu skal tryggja að allar vélar séu nákvæmlega stilltar til að uppfylla kröfur um kapalforskriftir sem ákvarðaðar eru af einfaldri eða tvíhliða stillingu. Framkvæmið ítarlegar prófanir á staðsetningu hvers meginþáttar í samsetningarlínunni til að staðfesta nákvæmni.
Sjálfvirkni getur einnig verið ómetanlegur kostur við uppsetningu. Forritanlegir rökstýringar (PLC) sem eru samþættar útdráttarkerfum auðvelda stöðuga framleiðslu og gera rekstraraðilum kleift að hafa eftirlit með rekstri án handvirkrar íhlutunar á hverju skrefi. Til að fá innblástur um að nýta sjálfvirkni í ljósleiðaraframleiðslu, skoðið innsýn í hvernig á að velja framleiðslulínur á skilvirkan hátt.
Sérfræðiþekking og þjálfun starfsfólks fyrir óaðfinnanlega hagræðingu
Engin uppsetningarferli er fullkomin án nægilega þjálfaðs starfsfólks. Rekstraraðilar verða að vera kunnugir öllum smáatriðum uppsetningar á útdráttarlínum - allt frá fóðrun og forhitun til lokahúðunar og skoðunar á kaplum. Á námskeiðum skal leggja áherslu á að fylgja öryggisstöðlum, nákvæmri kvörðun og skjótum bilanaleitarreglum.
Til að auka skilvirkni enn frekar er gott að íhuga að tileinka sértæka þjálfunarúrræði fyrir vandamálalausnarhæfni sem rekstraraðilar geta nýtt sér á fyrstu framleiðsluferlum pressunarlínunnar. Teymi sem er fært í skjótri ákvarðanatöku kemur ekki aðeins í veg fyrir tafir við uppsetningu heldur stuðlar einnig að mýkri umbreytingum yfir í fullan rekstur.
Stöðug endurgjöf og aðlögun eftir uppsetningu
Þegar uppsetningu er lokið eru regluleg mat lykilatriði til að hámarka framleiðsluumhverfið. Ábendingar frá rekstraraðilum geta leitt í ljós minniháttar ósamræmi sem geta haft áhrif á skilvirkni með tímanum. Framkvæmið reglulegar athuganir á röðun, nákvæmni klæðningar og samþættingu kerfisins til að betrumbæta ferlið smám saman.
Með því að einbeita þér að þessum kjarnabestunarskrefum er hægt að umbreyta því verkefni að setja upp einfaldar og tvíhliða útdráttarlínu fyrir trefjakapal í viðráðanlegt og gefandi verkefni og leggja grunninn að samræmdri og hágæða kapalframleiðslu.
Final hugsanir
Uppsetning á einfaldri og tvíhliða útdráttarlínu fyrir ljósleiðarakapal felur í sér heildstæða nálgun - frá upphaflegri skipulagningu til að tryggja rekstrarhagkvæmni. Með því að viðhalda tæknilegri nákvæmni og taka þátt í kerfisbundinni bilanagreiningu er verksmiðjum búið undir að afhenda afkastamiklar ljósleiðaravörur. Með fínstilltum ferlum geta fjarskiptasérfræðingar mætt kröfum iðnaðarins og náð ávöxtun fjárfestingar í framleiðslu. Að fylgja lýstri aðferðafræði tryggir óaðfinnanlegar uppsetningar í samræmi við framtíðarmarkmið um stækkun.
Hafðu samband við AIMIFIBER til að fá ráðgjöf frá sérfræðingum og hágæða fyrirfram tengdar ljósleiðaralausnir, OEM/ODM þjónustu og sérsniðnar upplýsingar.
Frekari upplýsingar: https://aimifiber.com/contact-us/
Um okkur
AIMIFIBER sérhæfir sig í að afhenda fyrirfram tengdar ljósleiðaralausnir, FTTH dropakapla, tengisnúrur, sterkbyggðar ljósleiðarasamsetningar fyrir fjarskiptanet, gagnaver og fleira. OEM/ODM þjónusta þeirra styður sérsniðnar þarfir og tryggir velgengni verkefna í alþjóðlegri ljósleiðaradreifingu.