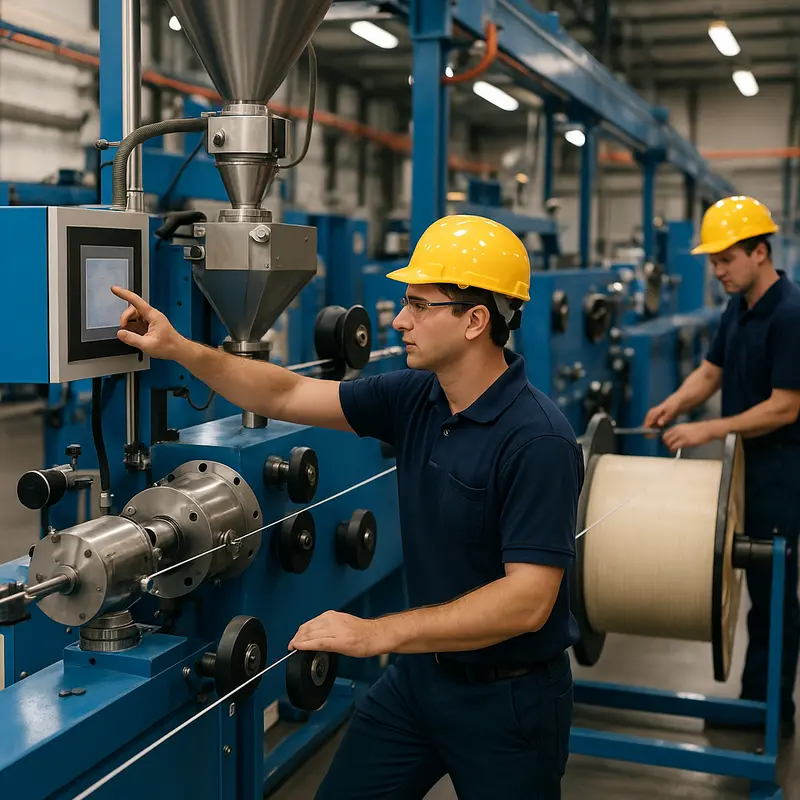
Талшықты-оптикалық кабельді экструзиялауда дәлдікке қол жеткізу телекоммуникация және деректерді беру қолданбаларында жоғары өнімділікті сақтау үшін өте маңызды. Бұл процестегі ең маңызды екі параметр - талшықты кабельдің сыртқы диаметрі (ТД) және кернеуі. Бұл факторларды дұрыс басқармау сапаны тексеру кезінде сигналдың жоғалуына, құрылымдық зақымдануға немесе кабельдің қабылданбауына әкелуі мүмкін. Бұл мақалада ТД және кернеуді басқаруды меңгерудің практикалық, техникалық стратегиялары қарастырылады. Бірінші тарауда сыртқы диаметрді реттеу әдістері талқыланады. Екінші тарауда кернеуді реттеу әдістеріне баса назар аударылады. Содан кейін үшінші тарауда температура параметрлерінің әсерін зерттейміз. Нақты уақыттағы сапаны бақылауға арналған бақылау жүйелері төртінші тарауда түсіндіріледі. Соңында, бесінші тарауда материалдардың ТД және кернеу тұрақтылығына әсері қарастырылады. Соңында оқырмандар талшықты-оптикалық кабельді экструзиялауда дәлдікті жақсарту, қалдықтарды азайту және өнімділікті арттыру үшін практикалық түсініктермен жабдықталады.
Талшықты кабель экструзиясындағы сыртқы диаметрді басқарудың дәл әдістері
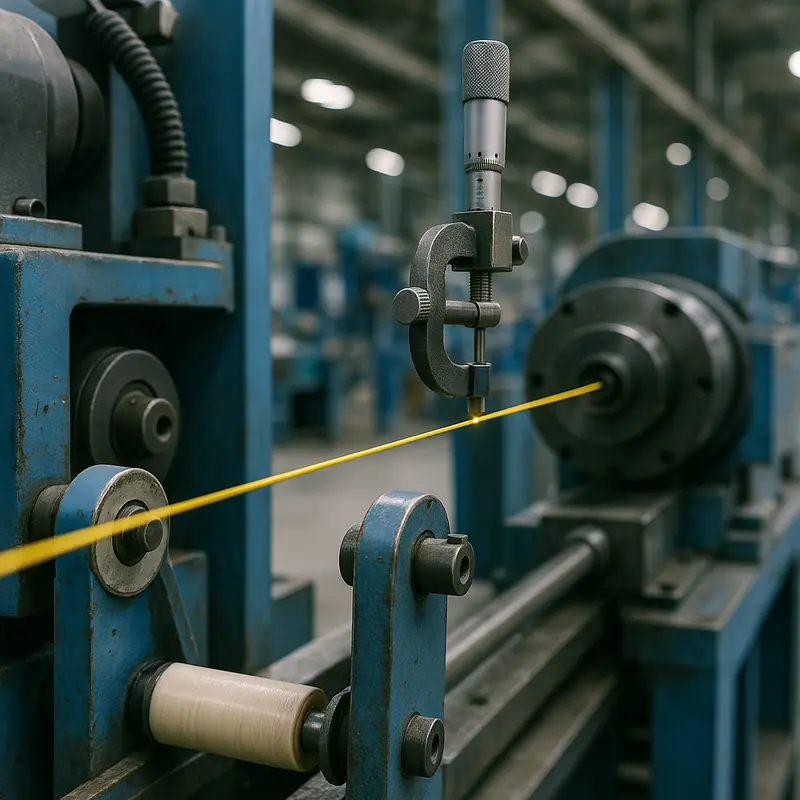
Жоғары сапалы талшықты-оптикалық кабельдерді өндіру экструзия процесінде кабельдің сыртқы диаметрін үнемі бақылауға негізделген . Кез келген ауытқу өнімділіктің төмендеуіне, соның ішінде әлсіреуге, сигналдың үзілуіне немесе орнату кезінде механикалық ақауларға әкелуі мүмкін. Диаметрді басқаруды меңгеру экструзия желісі жабдықтары, материалды таңдау және процесс параметрлері арасындағы өзара әрекеттесуді терең түсінуді талап етеді.
Диаметрді реттеудің негізінде экструзиялық қалып жатыр , ол талшықты қаптаған кезде балқытылған полимердің пішінін қалыптастыруда маңызды рөл атқаратын дәлдікпен жасалған компонент. Қалыптың дұрыс өлшемдерін таңдау және оның мақсатты кабель дизайнымен үйлесімділігін қамтамасыз ету өте маңызды. Қалыптың дұрыс емес туралануы немесе дұрыс емес калибрленуі қабырға қалыңдығының біркелкі болмауына немесе диаметрдің ауытқуына әкелуі мүмкін. Сондықтан қалыпқа үнемі техникалық қызмет көрсету және тексеру сапаны бақылаудың ажырамас бөліктері болып табылады, бұл тозу мен жыртылу өнімділікте ауытқулар тудырмайтынын қамтамасыз етеді.
Экструзия қысымы мен температурасын басқару да маңызды . Балқытылған полимердің экструзия желісі арқылы ағымы осы екі факторға тікелей әсер етеді. Температураның өзгеруі полимердің тұрақсыз кеңеюіне немесе жиырылуына әкелуі мүмкін, ал қысымның ауытқуы материалдың талшықты қалай орап алатынын өзгерте алады. Жетілдірілген экструзия желілері бұл параметрлерді тұрақтандыру үшін кері байланыспен басқарылатын жүйелерді пайдаланады, кабельдің ұзындығы бойынша біркелкілікті сақтау үшін оларды нақты уақыт режимінде үнемі бақылап және реттейді.
Диаметрді дәл басқаруға қол жеткізудің тағы бір маңызды факторы - салқындату процесі . Қалыптан шыққаннан кейін, талшықты кабель балқытылған қабықты қатайтуға арналған бірқатар су ванналары немесе ауа камералары арқылы өтеді. Салқындату жылдамдығы мен консистенциясы кабельдің соңғы өлшемдеріне әсер етеді. Біркелкі емес салқындату материалдың кішіреюіне немесе деформациясына әкелуі мүмкін. Ең жақсы тәжірибе ретінде өндірушілер көбінесе кенеттен термиялық соққылардың алдын алу үшін температура градиенттері мұқият басқарылатын көп сатылы салқындату жүйелерін пайдаланады.
Лазерлік микрометрлер сияқты бақылау жүйелері диаметрді бақылау үшін таптырмас құралға айналды. Бұл жүйелер сыртқы диаметрді нақты уақыт режимінде өлшейді, қажет болған жағдайда процесс параметрлерін реттеу үшін дереу кері байланыс береді. Автоматтандырылған экструзия желілерімен біріктірілген кезде, лазерлік микрометр жүйелері өндіріс кезінде дәл түзетулерге мүмкіндік береді, бұл жұмыстың тоқтап қалу уақытын азайтады және жалпы материал қалдықтарын азайтады.
Оператордың рөлін , тіпті жоғары автоматтандырылған қондырғыларда да, елемеуге болмайды. Білікті техниктер бақылау жүйелерінен алынған деректерді түсіндіреді, күнделікті тексерулер жүргізеді және автоматтандырылған жүйелер толық шеше алмайтын ауытқуларды жояды. Олардың тәжірибесі машина дәлдігі мен процестің кемшіліктері арасындағы алшақтықты жояды.
Экструзия процесін орнату және оңтайландыру туралы қосымша ақпарат алу үшін талшықты кабельдерге арналған экструзияны орнату бойынша осы нұсқаулықты қараңыз.
Қорытындылай келе, талшықты кабельді экструзиялау кезінде сыртқы диаметрді басқару өнер де, ғылым да болып табылады. Ол жабдықтың дәлдігін, материалдың жұмыс істеуін және адами біліктілікті синхрондауды талап етеді. Озық мониторинг технологиясын, проактивті техникалық қызмет көрсетуді және сенімді процесті басқаруды енгізу арқылы өндірушілер заманауи талшықты-оптикалық желілер үшін қажетті қатаң стандарттарға сай келе алады.
Талшықты кабельдің дәлдігін бұзбау үшін кернеуді басқаруды меңгеру

Талшықты кабельдерді экструзиялау кезінде дәл кернеуді бақылауды қамтамасыз ету өлшемдік біркелкілікті сақтау және соңғы өнімде жоғары өнімділікке қол жеткізу үшін өте маңызды. Өндіріс процесіндегі кернеудің ауытқуы кабельдердің деформациялануына, беріліс қасиеттерінің бұзылуына және материалдың қажетсіз шығынына әкелуі мүмкін. Сондықтан кернеуді бақылауды меңгеру тек техникалық қажеттілік емес, сонымен қатар сапаның, шығындардың тиімділігінің және ұзақ мерзімді пайдалану табысының маңызды қозғаушы күші болып табылады.
Талшықты-оптикалық экструзиядағы кернеудің маңызды рөлі
Талшықты кабельді экструзиялау - синхрондалған процестердің нәзік тепе-теңдігі, мұнда тіпті кернеудегі шағын ауытқулар да өндіріс желісінде толқындар тудыруы мүмкін. Тым жоғары кернеу талшықты компоненттерді созып немесе жұқартып, олардың механикалық қасиеттерін өзгертіп, беріктігіне нұқсан келтіруі мүмкін. Керісінше, кернеудің жеткіліксіздігі қабаттардың салбырап немесе біркелкі емес таралуына қауіп төндіреді, бұл кабельдің нашар дөңгелектенуіне және оптикалық өнімділіктің тұрақсыздығына әкелуі мүмкін.
Кернеуді басқарудағы негізгі қиындықтардың бірі - оның динамикалық сипаты. Өндірістік қажеттіліктерді қанағаттандыру үшін экструзия жылдамдығы артқан сайын, кабельдерге әсер ететін күштер катушка инерциясы, орама жылдамдығының тұрақсыздығы немесе температураның өзгеруінен туындайтын материал тұтқырлығының өзгеруі сияқты факторларға байланысты ауытқуы мүмкін. Осылайша, нақты уақыт режимінде осы ауытқуларға бейімделе алатын басқару стратегиясын әзірлеу сәйкессіздіктерді болдырмау үшін өте маңызды болып табылады.
Тұрақты кернеуді сақтау әдістері
Қазіргі заманғы экструзиялық желілер көбінесе моментпен басқарылатын төлемдер мен алулар сияқты кеңейтілген кернеуді басқару механизмдерін, сондай-ақ жүктеме элементінің кері байланыс жүйелерін қамтиды. Бұл компоненттер кабельдің кернеуін сәт сайын бақылайды, орау процесі кезінде қолданылатын жылдамдық пен күшке микротүзетулер енгізеді. Автоматтандырылған кернеуді өтеуді енгізу өндірістің әртүрлі жылдамдықтарда да тұрақты болуын қамтамасыз етеді.
Сонымен қатар, дәлдікпен жасалған керілу тежегіштерін немесе муфталарын пайдалану өндірушілерге кенеттен үзілістерсіз керілу деңгейлерін дәл бақылауға мүмкіндік береді. Бұл жүйелерді өндірілетін кабельдің салмағы мен диаметрі сияқты нақты қасиеттеріне сәйкес калибрлеуге болады, бұл деформация қаупін азайтады.
Берік кернеуді басқару жүйесінің негізгі бөлігі материалдың сипаттамаларын, әсіресе серпімділік пен термиялық кеңеюді мұқият түсіну болып табылады. Осы параметрлерге негізделген кернеу терезелерін алдын ала есептеу жұмыс шектерін белгілеудің жоспары ретінде қызмет етеді, бұл процестің өзгермелі жағдайларда да төзімділік шегінде қалуын қамтамасыз етеді.
Ең жақсы нәтижелерге қол жеткізу үшін операторлар экструзия жылдамдығы мен кернеу шығысын динамикалық түрде реттейтін пропорционалды-интегралды-туынды (PID) контроллерлерді біріктіруден пайда көре алады. Бұл контроллерлер ауытқуларға бірден әрекет ете алатын, ақаулардың алдын алатын және талшықты кабельдің құрылымдық тұтастығын сақтай алатын тұйықталған циклді кері байланыс орнатуына ықпал етеді.
Жүйелер мен операторлар арасындағы ынтымақтастық
Автоматтандыру кернеуді басқаруды айтарлықтай жақсартқанымен, адами сараптаманың рөлін асыра бағалау мүмкін емес. Кернеуді басқару жабдықтарын үнемі тексеру және калибрлеу тұрақты дәлдікті қамтамасыз ету үшін өте маңызды. Операторлар сыртқы айнымалыларды, әсіресе қоршаған ортаның өзгеруі - мысалы, ылғалдылықтың өзгеруі - материалдың мінез-құлқына әсер етуі мүмкін жағдайларда бақылауы керек.
Өндірушілер өз жұмыстарын орнататын немесе оңтайландыратын кезде, кернеу сезімталдығына бейімделген дұрыс экструзиялық жабдықты таңдау өте маңызды. Белгілі бір кабель түрлеріне арналған жүйелерді теңшеу басынан бастап жоғары дәлдікті қамтамасыз етеді, бұл кейінірек түзету шараларын қолдану қажеттілігін азайтады.
Өндірушілер заманауи автоматтандыру мен оператордың қырағылығын біріктіру арқылы тек өндірістік талаптарға сай ғана емес, сонымен қатар кабельді жобалау мен қолдануда инновацияға жол ашатын кернеуді басқаруға қол жеткізе алады.
Талшықты кабельдің өлшемдері мен кернеуінің тамаша болуы үшін температура дәлдігін меңгеру

Талшықты кабельді экструзиялау процесінде температураны бақылау оңтайлы сыртқы диаметр мен кернеуге қол жеткізу үшін маңызды. Талшықты кабельдердің қасиеттері, мысалы, олардың құрылымдық тұтастығы және өткізу тиімділігі, экструзияның әртүрлі кезеңдеріндегі дәл температура параметрлеріне байланысты. Қоршаған орта жағдайлары мен жабдық сапасы сияқты сыртқы факторлар қолдаушы рөл атқарса да, температура инженерлер өндірістің тұрақты нәтижелерін қамтамасыз ету үшін игеруі керек негізгі айнымалы ретінде пайда болады.
Алдын ала қыздыру аймақтарының рөлі
Экструзия процесі шикізатты, әдетте полимер түйіршіктері түрінде, алдын ала қыздырудан басталады. Бұл бастапқы аймақтағы температура полимердің экструзия камерасына енген кездегі тұтқырлығын анықтайды. Тым төмен температура жеткіліксіз балқуға әкелуі мүмкін, бұл ағынның сәйкессіздігін тудырады және соңғы өнімде беткі тегіс еместіктерді тудырады. Екінші жағынан, тым жоғары температура материалды бұзып, талшықтың созылу беріктігін төмендетуі мүмкін.
Мұқият калибрленген алдын ала қыздыру біркелкі және жақсы дайындалған шикізатты қамтамасыз етеді, бұл тегіс және болжамды экструзияға негіз болады. Қазіргі заманғы экструзиялық қондырғылар көбінесе нақты уақыт режимінде ауытқуларды анықтау және реттеу үшін осы кезеңде жетілдірілген температураны бақылау жүйелерін қамтиды.
Экструзия және салқындату температурасын бақылау
Температура нақты экструзия процесінде екі жақты рөл атқарады: сыртқы диаметрді қалыптастыру және керілуге әсер ету. Балқытылған полимер экструзиялық қалып арқылы итерілген кезде, температура камераның ұзындығы бойынша біркелкі болуы керек. Ауытқулар біркелкі емес кеңеюге әкелуі мүмкін, бұл талшықтың сыртқы өлшемдерінің өзгеруіне әкеледі. Бұл әсіресе телекоммуникациялық талшықты кабельдер үшін өте маңызды, мұнда тіпті микро деңгейдегі ауытқулар да сигналдың тұтастығына әсер етуі мүмкін.
Салқындату фазасы да маңызды. Балқытылған күйден қатты күйге өту кабельдің соңғы механикалық қасиеттерін анықтайды. Жылдам салқындату жылу кернеулерін тудыруы мүмкін, бұл кабельдің кернеуіне кері әсер етеді. Керісінше, жеткіліксіз салқындату өз салмағының әсерінен деформацияға әкелуі мүмкін. Дәл температураны реттейтін жақсы жобаланған су науалары кабельдің және оның ішкі оптикалық талшықтарының нысаналы пішіні мен құрылымдық тұтастығын сақтауын қамтамасыз етеді.
Автоматтандыру және кері байланыс жүйелері
Күрделі экструзиялық жүйелер көбінесе барлық сатылардағы температураны реттеу үшін тұйықталған кері байланыс механизмдерін пайдаланады. Алдын ала қыздыру, экструзия және салқындату аймақтарын бақылайтын сенсорлардан алынған деректер бірден өңделеді, бұл үлкен мәселелерге айналмас бұрын шағын түзетулерге мүмкіндік береді. Бұл өнім сапасын сақтап қана қоймай, сонымен қатар қалдықтар мен жұмыс уақытының тоқтап қалуын азайтады.
Жаңа экструзиялық қондырғыларды қарастырып жатқан топтар үшін тиісті жабдықты таңдау өте маңызды. Дұрыс экструдерді таңдау бойынша біздің егжей-тегжейлі нұсқаулық жабдықтың мүмкіндіктерін температура талаптарымен үйлестіру, оңтайлы процесті басқаруды қамтамасыз ету туралы түсінік береді.
қорытынды
Температура параметрлері талшықты кабельді экструзиялаудың өлшемдік дәлдіктен бастап созылу беріктігіне дейінгі барлық дерлік аспектілеріне әсер етеді. Дәлдікті сақтау тек техникалық білімді ғана емес, сонымен қатар нақты өндіріс мақсаттарына бейімделген озық жабдықтар мен кері байланыс жүйелеріне қол жеткізуді де талап етеді. Термиялық динамиканы меңгеру өндірушілердің нақты салалық стандарттарға сәйкес келетін талшықты кабельдерді үнемі шығара алатындығына кепілдік береді.
Дәлдік мониторингі: талшықты кабель экструзиясындағы сыртқы диаметр мен кернеуді басқарудың кілті
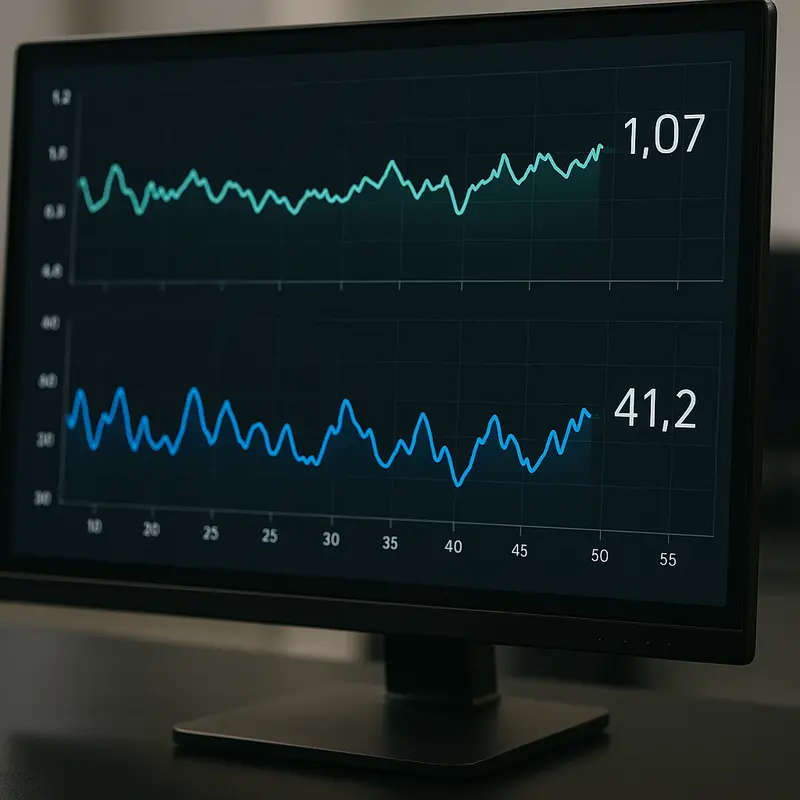
Экструзия кезінде талшықты кабельдердің тұрақты сапасын қамтамасыз ету дәл бақылау жүйелеріне қатты тәуелді. Бұл кабельдер қазіргі заманғы байланыс желілерінде маңызды рөл атқаратындықтан, олардың сыртқы диаметріндегі немесе керілуіндегі ең аз ауытқулар да олардың өнімділігі мен ұзақ мерзімділігіне қауіп төндіруі мүмкін. Қажетті стандарттарға жету үшін өндірушілер нақты уақыт режимінде процестің айнымалыларын мұқият бақылайтын және реттейтін интеграцияланған бақылау жүйелеріне сүйенеді.
Тиімді мониторингтің негізінде озық өлшеу технологияларын енгізу жатыр. Талшықты кабельдердің сыртқы диаметрін өлшеу үшін лазерлік микрометрлер жиі қолданылады. Бұл құрылғылар талшықты оптиканың нәзік табиғаты үшін өте қолайлы жанаспайтын әдістерді пайдалану арқылы теңдесі жоқ дәлдікті ұсынады. Өлшенген мәндерді алдын ала анықталған сипаттамалармен үздіксіз салыстыру арқылы лазерлік микрометрлер дереу түзету шараларын қолдануға мүмкіндік береді. Бұл экструзия процесінде сыртқы диаметрдің нысанаға төзімділік шегінде қалуын қамтамасыз етуге көмектеседі.
Сол сияқты, экструзия кезіндегі кернеуді бақылау талшықты кабельдердің созылуын немесе деформациялануын болдырмау үшін өте маңызды. Жүктеме элементтерімен немесе кернеу сенсорларымен жабдықталған бақылау жүйелері кабельдің бойлық деформациясы туралы нақты уақыт режимінде деректер береді. Автоматтандырылған кері байланыс механизмдерімен бірге бұл құрылғылар экструзия кезінде қолданылатын тарту күшінің оңтайлы болып қалуын қамтамасыз етеді. Шамадан тыс кернеу тек сыну қаупін тудырып қана қоймай, сонымен қатар кабельдің механикалық қасиеттерін нашарлатуы мүмкін. Керісінше, жеткіліксіз кернеу кабельдің біркелкі емес түзілуіне әкелуі мүмкін, бұл кейінгі орнату мен жұмыс істеуге кедергі келтіреді. Осылайша, қажетті өнім сапасына қол жеткізу үшін кернеуді дәл реттеу өте маңызды.
Бақылау жүйелерінің тағы бір ажырамас аспектісі - олардың кеңірек басқару құрылымдарымен интеграциялану мүмкіндігі. Қазіргі заманғы экструзиялық қондырғыларда көбінесе лазерлік микрометрлер мен кернеу сенсорларынан алынған деректер бақылау басқару бағдарламалық жасақтамасына енгізілетін орталықтандырылған жүйелер бар. Бұл интеграция кешенді бақылауды жеңілдетеді, бұл экструзия жылдамдығы, салқындату жылдамдығы және материалды беру жылдамдығы сияқты бірнеше параметрлерді бір уақытта реттеуге мүмкіндік береді. Мұндай үйлестіру каскадты қателіктердің ықтималдығын азайтады, сонымен бірге жалпы өндіріс тиімділігін арттырады.
Дәл бақылаудың артықшылықтары сапаны дереу қамтамасыз етуден тысқары. Автоматтандырылған деректерді жинау арқылы өндірушілер ұзақ өндірістік кезеңдердегі процестердің үрдістері туралы құнды түсініктер жасай алады. Бұл деректер жетілдірудің тұрақты нүктелерін анықтауға, пайдалану параметрлерін нақтылауға және техникалық қызмет көрсету қажеттіліктерін болжауға көмектеседі, бұл тоқтап қалу уақытын және пайдалану шығындарын одан әрі азайтады.
Талшықты кабель өндірісі желісіне жаңартуды немесе нысанды нөлден бастап құруды қарастырып жатқандар үшін осы бақылау жүйелерін түсіну өте маңызды. Талшықты кабель өндірісі желісі сияқты платформалар бұл құралдарды тиімді біріктіру бойынша егжей-тегжейлі нұсқаулық ұсынады.
Қорытындылай келе, талшықты кабель экструзиясының ең маңызды өлшемдерін - сыртқы диаметрі мен кернеуін бақылауды қамтамасыз ету үшін сенімді бақылау жүйелері өте маңызды. Бұл жүйелер өнімнің сенімділігіне кепілдік беріп қана қоймай, сонымен қатар өндірістің әрқашан заманауи желілердің қатаң талаптарына сай болуын қамтамасыз ете отырып, пайдаланудың тамаша болуына жол ашады.
Талшықты-оптикалық экструзиядағы материалтану: пішіндеу диаметрі және теңестіру кернеуі
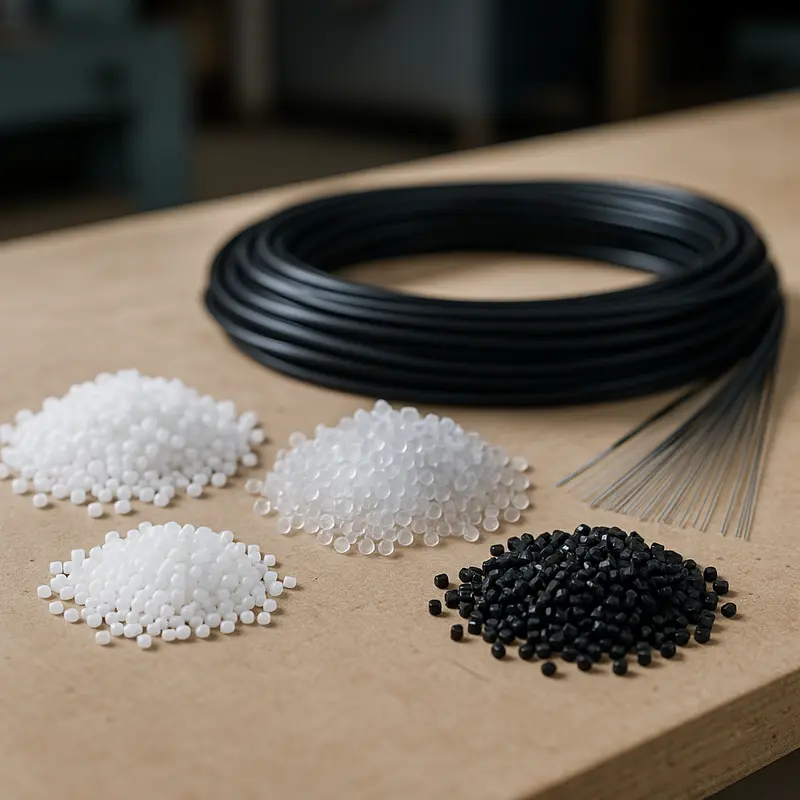
Талшықты кабель экструзиясында қолданылатын материалдар сыртқы диаметрді бақылау мен кернеуді реттеудің дәлдігіне терең әсер етеді. Полимерлерден бастап жабындарға дейін әрбір элемент соңғы өнімнің қатаң өнімділік және беріктік стандарттарына сәйкес келуін қамтамасыз етуде маңызды рөл атқарады. Оңтайлы нәтижелерге қол жеткізу үшін материалдың қасиеттерін және олардың экструзия процестерімен өзара әрекеттесуін біртұтас түсіну өте маңызды.
Термопластиктердің диаметр консистенциясындағы рөлі
Поливинилхлорид (ПВХ), полиэтилен (ПЭ) және полипропилен (ПП) сияқты термопластиктер талшықты-оптикалық кабель экструзиясындағы негізгі материалдар болып табылады. Олардың нақты балқу нүктелері мен ағын сипаттамалары экструзиялық қалыптардың мінез-құлқын анықтайды, бұл сыртқы диаметрдің біркелкілігіне тікелей әсер етеді. Балқу ағынының жоғары жылдамдығы тегіс беткі қабаттарды жасауға бейім, бұл кабельдің жалпы сапасы мен консистенциясын жақсартады. Дегенмен, тиісті термопластиканы таңдау кезінде оның салқындату кезіндегі кішірею жылдамдығын ескеру қажет. Шамадан тыс кішірею қажетті диаметрді бұзып, ауытқуларға әкелуі мүмкін - бұл дәлдік талқыланбайтын жоғары жылдамдықты деректерді берудегі маңызды мәселе.
Сонымен қатар, термиялық тұрақтылық маңызды фактор болып табылады. Тұрақты жоғары температура кезінде ыдырайтын полимер керілу сәйкессіздіктерін тудыруы мүмкін, себебі материалдың біркелкі емес ағыны кабель ұзындығы бойынша әртүрлі кернеу нүктелерін тудырады. Инженерлер көбінесе термопластиктің экструзия процесінде құрылымдық тұтастығын сақтауын қамтамасыз ететін тұрақтандырғыштарды қосу арқылы мұны азайтады.
Қаптау және қаптау материалдары: теңгерімділік туралы заң
Қаптау және жабын материалдары қос функцияны орындайды: оптикалық талшықтарды қорғау және кернеуді басқаруда делдал ретінде қызмет ету. Акрилат жабындары икемді, бірақ берік болғандықтан, экструзия процесінде пайда болатын кернеудің шамалы ауытқуларын сіңіреді, бұл ішіндегі талшықтардың бұзылмауын қамтамасыз етеді. Екінші жағынан, қаптауда кеңінен қолданылатын фторополимерлер төмен жылулық кеңеюді көрсетеді, бұл тұрақты өлшемді шығысқа ықпал етеді. Бұл материалдар арматура ретінде әрекет етеді, кабельдің механикалық кернеу мен қоршаған ортаның ауытқулары кезінде тұтастығын сақтауын қамтамасыз етеді.
Материалдың адгезиясы да маңызды. Қабаттар арасындағы дұрыс емес байланыс керілу кезінде тайғанаққа немесе қабыршақтануға әкелуі мүмкін, бұл өнімділікке қатты әсер етеді. Материалды қосу және бетті өңдеу саласындағы жетістіктер адгезия қасиеттерін жақсартуға көмектесті, тіпті экстремалды жағдайларда да қорғаныс қасиеттерін және механикалық өнімділігін сақтайтын біртұтас қабаттарды жасады.
Экструзиялық машинаның материалдармен өзара әрекеттесуі
Экструзиялық жабдық пен қондырғы материалдың мінез-құлқында да маңызды рөл атқарады. Қалыптың дизайны, температура аймақтары және салқындату жылдамдығы сияқты айнымалылар таңдалған материалдардың қасиеттеріне негізделіп калибрленеді. Мысалы, шамадан тыс термиялық кеңеюге бейім материалдар үшін салқындату жылдамдығының жоғарылауы қалаулы болуы мүмкін, бірақ олар нәтижесінде пайда болуы мүмкін ықтимал сынғыштыққа қарсы тұруы керек.
Экструзиялық машинаның үйлесімділігін егжей-тегжейлі түсіну өндірушілерге өз жабдықтарымен үйлесімді материалдарды таңдауға мүмкіндік береді, бұл керілу күрт өзгеруі немесе диаметрдің ауытқуы сияқты бұзылуларды азайтады. Экструзиялық машиналардың материалдың жұмысына қалай әсер ететіні туралы көбірек білу үшін дұрыс экструдерді таңдау бойынша нұсқаулықты оқыңыз.
Материалтану сыртқы өлшемдерді бақылаудың және талшықты кабель экструзиясындағы кернеуді басқарудың негізінде жатыр. Дұрыс құрамдарды пайдалану және олардың термиялық, механикалық және адгезия мінез-құлықтарын түсіну арқылы өндірушілер өндіріс желілерінде дәлдікке қол жеткізе алады және талшықты кабельдерінің сенімділік пен өнімділікке қойылатын талаптарға сай келетініне көз жеткізе алады.
қорытынды ой
Талшықты кабельді экструзиялау кезінде сыртқы диаметр мен керілуді басқарудағы дәлдік жоғары сапалы оптикалық кабельдерді өндірудің негізі болып табылады. ОД бақылау әдістерін пайдалану, керілуді дәл реттеу, температураның тұрақтылығын сақтау, нақты уақыт режимінде бақылауды енгізу және материалдың қасиеттерін түсіну арқылы өндірушілер теңдесі жоқ тиімділік пен өнімнің сенімділігіне қол жеткізе алады. Мұндай жетістіктер қалдықтарды азайтып қана қоймай, сонымен қатар қатаң салалық стандарттарға сәйкестікті қамтамасыз етеді. Бұл түсініктерді қолдану өндіріс процесін тиімді түрде жақсартады, телекоммуникация және деректер беру желілерінде жақсы өнімділікті қамтамасыз етеді.
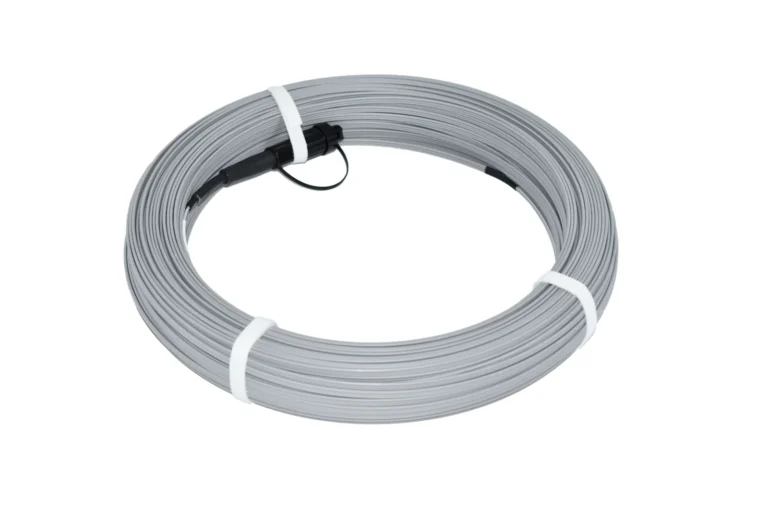
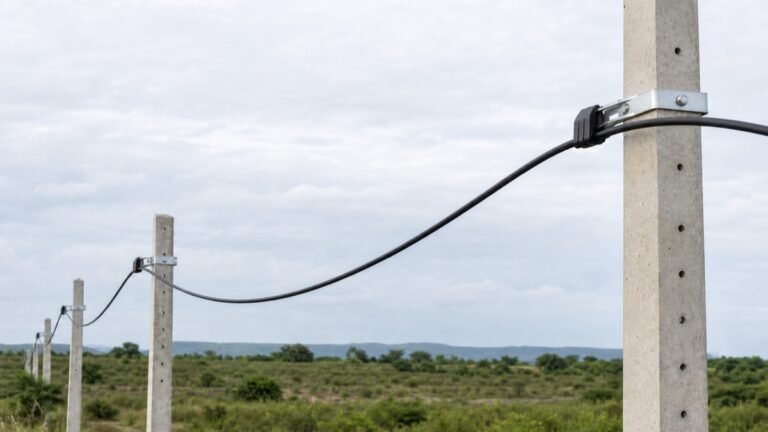
FTTH кабелі, патч-корд және алдын ала тоқтатылған талшықты-оптикалық шешімді қолдау, OEM/ODM қызметі және өнім бойынша практикалық кеңес алу үшін AIMIFIBER компаниясына хабарласыңыз.
Толығырақ: https://aimifiber.com/contact-us/
Біз туралы
AIMIFIBER телекоммуникация және деректер орталығы жобалары үшін алдын ала тоқтатылған талшықты-оптикалық шешімдерді, FTTH дроп кабельдерін, патч-кордтарды, пигтейлдерді, FTTA өнімдерін және арнайы талшықты жинақтарды ұсынады.