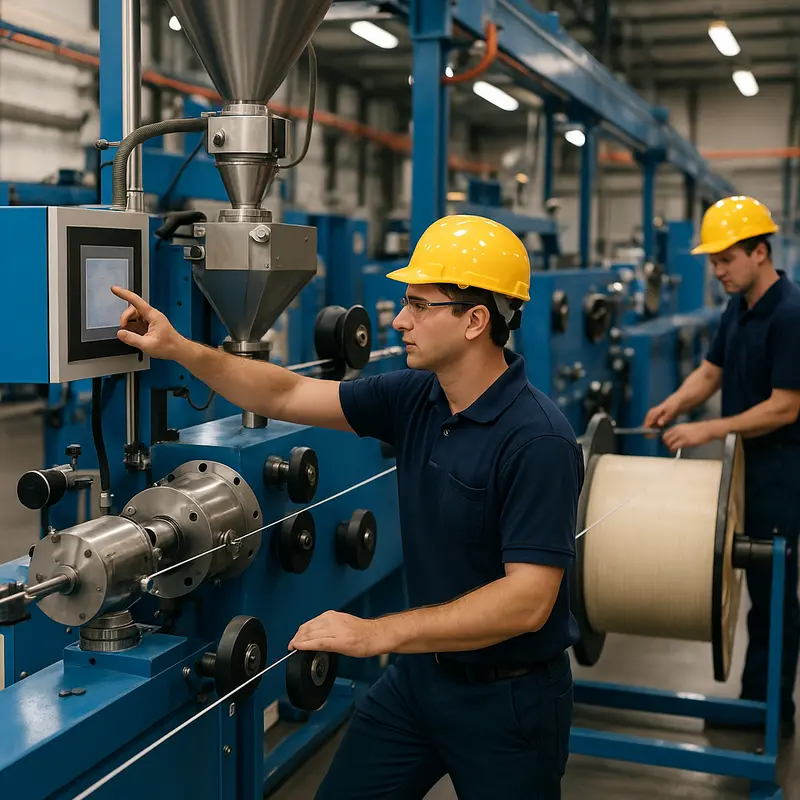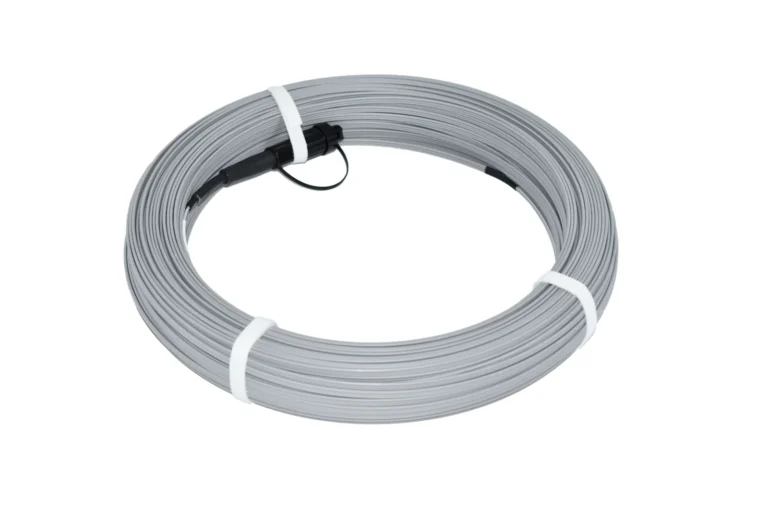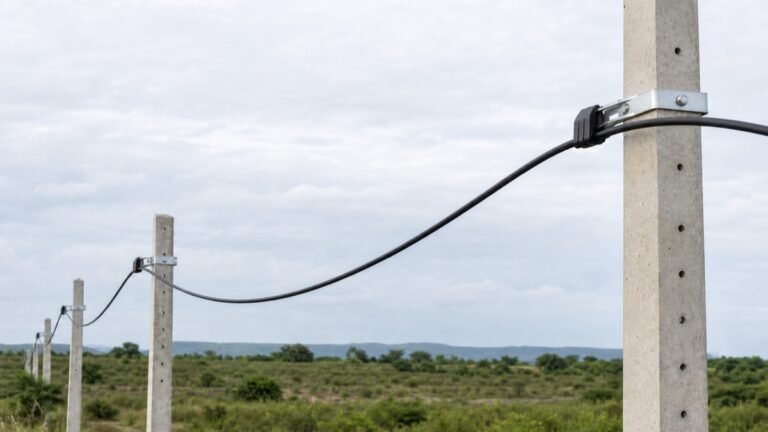
Tikslus optinio pluošto kabelių ekstruzijos procesas yra labai svarbus norint išlaikyti aukštą našumą telekomunikacijų ir duomenų perdavimo srityse. Du svarbiausi šio proceso parametrai yra optinio pluošto kabelio išorinis skersmuo (OD) ir įtempimas. Netinkamas šių veiksnių valdymas gali lemti signalo praradimą, konstrukcijos pažeidimus arba kabelio atmetimą kokybės patikrinimų metu. Šiame straipsnyje nagrinėjamos praktinės, techninės strategijos, kaip įvaldyti OD ir įtempimo valdymą. Pirmame skyriuje aptariami išorinio skersmens reguliavimo metodai. Antrame skyriuje pabrėžiami įtempimo reguliavimo metodai. Trečiame skyriuje nagrinėsime temperatūros nustatymų įtaką. Ketvirtame skyriuje paaiškinamos realaus laiko kokybės kontrolės stebėjimo sistemos. Galiausiai, penktame skyriuje gilinamasi į medžiagų įtaką OD ir įtempimo stabilumui. Skaitytojai turės praktinių įžvalgų, kaip padidinti tikslumą, sumažinti atliekas ir padidinti našumą optinio pluošto kabelių ekstruzijos srityje.
Tikslūs metodai išorinio skersmens valdymui šviesolaidinio kabelio ekstruzijoje
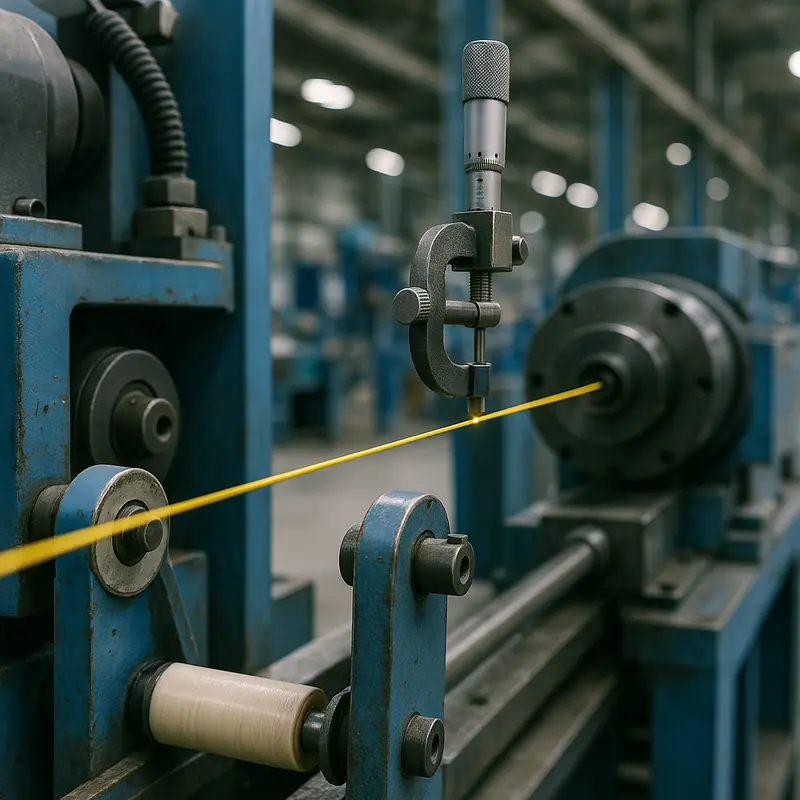
Aukštos kokybės šviesolaidinių kabelių gamyba labai priklauso nuo nuoseklaus išorinio kabelio skersmens valdymo ekstruzijos proceso metu. Bet koks nukrypimas gali lemti našumo pablogėjimą, įskaitant slopinimą, signalo sutrikimus ar mechaninius gedimus montuojant. Norint įvaldyti skersmens valdymą, reikia gerai suprasti ekstruzijos linijos įrangos, medžiagų pasirinkimo ir proceso parametrų sąveiką.
Skersmens reguliavimo pagrindas yra pats ekstruzijos matrica – tiksliai suprojektuotas komponentas, atliekantis lemiamą vaidmenį formuojant išlydytą polimerą, kai jis apgaubia pluoštą. Labai svarbu pasirinkti tinkamus matricos matmenis ir užtikrinti jos suderinamumą su numatytu kabelio dizainu. Neteisingas matricos sulygiavimas arba netinkamas kalibravimas gali lemti nevienodą sienelės storį arba skersmens svyravimus. Todėl reguliari matricos priežiūra ir patikra yra neatsiejama kokybės kontrolės dalis, užtikrinanti, kad susidėvėjimas nesukeltų našumo skirtumų.
Lygiai taip pat svarbu valdyti ekstruzijos slėgį ir temperatūrą . Išlydyto polimero srautą per ekstruzijos liniją tiesiogiai veikia šie du veiksniai. Temperatūros svyravimai gali sukelti polimero netolygų išsiplėtimą arba susitraukimą, o slėgio svyravimai gali pakeisti tai, kaip medžiaga apgaubia pluoštą. Pažangiose ekstruzijos linijose naudojamos grįžtamojo ryšio valdomos sistemos šiems parametrams stabilizuoti, nuolat juos stebint ir reguliuojant realiuoju laiku, kad būtų išlaikytas vienodumas visame kabelio ilgyje.
Kitas labai svarbus veiksnys, siekiant tikslaus skersmens valdymo, yra aušinimo procesas . Išėjęs iš matricos, šviesolaidinis kabelis praeina per keletą vandens vonių arba oro kamerų, skirtų išlydytam apvalkalui sukietinti. Aušinimo greitis ir nuoseklumas turi įtakos galutiniams kabelio matmenims. Netolygus aušinimas gali lemti medžiagos susitraukimą arba deformaciją. Kaip geriausią praktiką, gamintojai dažnai naudoja daugiapakopes aušinimo sistemas, kuriose kruopščiai valdomi temperatūros gradientai, siekiant išvengti staigių šiluminių smūgių.
Stebėjimo sistemos, tokios kaip lazeriniai mikrometrai, tapo nepakeičiamomis skersmens kontrolės priemonėmis. Šios sistemos realiuoju laiku matuoja išorinį skersmenį ir teikia tiesioginį grįžtamąjį ryšį, kad prireikus būtų galima koreguoti proceso parametrus. Integruotos su automatizuotomis ekstruzijos linijomis, lazerinių mikrometrų sistemos leidžia tiksliai koreguoti gamybos metu, sumažinant prastovas ir bendras medžiagų atliekas.
Net ir labai automatizuotose sistemose operatoriaus vaidmuo negali būti ignoruojamas. Kvalifikuoti technikai interpretuoja stebėjimo sistemų duomenis, atlieka įprastinius patikrinimus ir šalina anomalijas, kurių automatizuotos sistemos gali iki galo neišspręsti. Jų patirtis padeda sumažinti mašinos tikslumą ir procesų netobulumus.
Daugiau informacijos apie ekstruzijos proceso nustatymą ir optimizavimą rasite šiame vadove apie šviesolaidinių kabelių ekstruzijos nustatymą.
Apibendrinant, išorinio skersmens valdymas šviesolaidinio kabelio ekstruzijos metu yra ir menas, ir mokslas. Tam reikia sinchronizuoti įrangos tikslumą, medžiagų elgseną ir žmonių patirtį. Įdiegę pažangias stebėjimo technologijas, aktyvią priežiūrą ir patikimą procesų valdymą, gamintojai gali atitikti griežtus standartus, būtinus šiuolaikiniams šviesolaidiniams tinklams.
Įtempimo valdymas nepriekaištingam šviesolaidinio kabelio tikslumui

Tikslus įtempimo valdymas šviesolaidinių kabelių ekstruzijos metu yra labai svarbus norint išlaikyti matmenų vienodumą ir pasiekti aukštą galutinio produkto našumą. Įtempimo svyravimai gamybos procese gali deformuoti kabelius, pabloginti perdavimo savybes ir sukelti nereikalingą medžiagų švaistymą. Todėl įtempimo valdymas yra ne tik techninė būtinybė, bet ir esminis kokybės, ekonomiškumo ir ilgalaikės veiklos sėkmės veiksnys.
Kritinis įtampos vaidmuo optinio pluošto ekstruzijoje
Šviesolaidinių kabelių ekstruzija yra subtilus sinchronizuotų procesų balansas, kai net ir nedideli įtempimo nukrypimai gali paveikti visą gamybos liniją. Per didelis įtempimas gali ištempti arba suploninti pluošto komponentus, pakeisdamas jų mechanines savybes ir sumažindamas patvarumą. Priešingai, nepakankamas įtempimas gali sukelti sluoksnių įdubimą arba netolygų pasiskirstymą, o tai gali lemti prastą kabelio apvalumą ir nepastovias optines charakteristikas.
Vienas iš pagrindinių įtampos valdymo iššūkių yra jo dinamiškas pobūdis. Didėjant ekstruzijos greičiui, kad būtų patenkinti gamybos poreikiai, kabelius veikiančios jėgos gali svyruoti dėl tokių veiksnių kaip ritės inercija, nepastovus vyniojimo greitis arba medžiagos klampumo pokyčiai dėl temperatūros svyravimų. Todėl, siekiant išvengti neatitikimų, labai svarbu sukurti valdymo strategiją, galinčią realiuoju laiku prisitaikyti prie šių pokyčių.
Nuolatinės įtampos palaikymo metodai
Šiuolaikinėse ekstruzijos linijose dažnai naudojami pažangūs įtempimo valdymo mechanizmai, tokie kaip sukimo momentu valdomi išėmimai ir paėmimai, kartu su apkrovos elementų grįžtamojo ryšio sistemomis. Šie komponentai stebi kabelio įtempimą akimirksniu, atlikdami mikrokoregavimus greičiui ir jėgai, taikomai vyniojimo proceso metu. Automatinis įtempimo kompensavimas užtikrina, kad gamybos apimtys išliktų stabilios net ir esant kintančiam proceso greičiui.
Be to, tiksliai suprojektuotų įtempimo stabdžių arba sankabų naudojimas leidžia gamintojams išlaikyti tikslų įtempimo lygių valdymą be staigių pertraukimų. Šias sistemas galima kalibruoti pagal konkrečias gaminamo kabelio savybes, tokias kaip jo svoris ir skersmuo, taip sumažinant deformacijos riziką.
Tvirtos įtempimo valdymo sistemos pagrindas yra išsamus medžiagos savybių, ypač elastingumo ir šiluminio plėtimosi, supratimas. Išankstinis įtempimo langų apskaičiavimas remiantis šiais parametrais yra eksploatacinių ribų nustatymo planas, užtikrinantis, kad procesas išliktų tolerancijos ribose net ir kintančiomis sąlygomis.
Geriausiems rezultatams pasiekti operatoriai gali pasinaudoti proporcinio integravimo išvestinės (PID) valdiklių integravimo privalumais, kurie dinamiškai reguliuoja ekstruzijos greitį ir įtempimo galią. Šie valdikliai prisideda prie uždaros grandinės grįžtamojo ryšio sistemos, kuri gali beveik akimirksniu reaguoti į nukrypimus, užkirsti kelią gedimams ir apsaugoti šviesolaidinio kabelio konstrukcijos vientisumą.
Sistemų ir operatorių bendradarbiavimas
Nors automatizavimas gerokai pagerino įtempimo valdymą, žmonių patirties vaidmens negalima pervertinti. Reguliarūs įtempimo valdymo įrangos patikrinimai ir kalibravimas yra būtini siekiant užtikrinti nuolatinį tikslumą. Operatoriai taip pat turėtų stebėti išorinius kintamuosius, ypač tais atvejais, kai aplinkos pokyčiai, pavyzdžiui, drėgmės pokyčiai, gali turėti įtakos medžiagos elgsenai.
Gamintojams, diegiantiems arba optimizuojantiems savo veiklą, labai svarbu pasirinkti tinkamą ekstruzijos įrangą, pritaikytą jautrumui įtempimui. Sistemų pritaikymas konkretiems kabelių tipams užtikrina didesnį tikslumą nuo pat pradžių, todėl vėliau sumažėja korekcinių priemonių poreikis.
Derindami pažangiausią automatizavimą ir operatoriaus budrumą, gamintojai gali pasiekti įtampos valdymą, kuris ne tik atitinka gamybos poreikius, bet ir atveria kelią inovacijoms kabelių projektavimo ir taikymo srityje.
Tikslios temperatūros valdymas, užtikrinantis puikius šviesolaidinio kabelio matmenis ir įtempimą

Šviesolaidinių kabelių ekstruzijos procese temperatūros kontrolė yra labai svarbi norint pasiekti optimalų išorinį skersmenį ir įtempimą. Šviesolaidinių kabelių savybės, tokios kaip jų konstrukcinis vientisumas ir perdavimo efektyvumas, labai priklauso nuo tikslių temperatūros nustatymų įvairiuose ekstruzijos etapuose. Nors išoriniai veiksniai, tokie kaip aplinkos sąlygos ir įrangos kokybė, atlieka pagalbinį vaidmenį, temperatūra yra pagrindinis kintamasis, kurį inžinieriai turi valdyti, kad užtikrintų nuoseklius gamybos rezultatus.
Išankstinio pašildymo zonų vaidmuo
Ekstruzijos procesas prasideda nuo žaliavų, dažniausiai polimero granulių pavidalo, išankstinio pašildymo. Šios pradinės zonos temperatūra lemia polimero klampumą, kai jis patenka į ekstruzijos kamerą. Per žema temperatūra gali lemti nepakankamą lydymąsi, dėl to gali būti nevienodas srautas ir galutinio produkto paviršius gali būti nelygus. Kita vertus, per aukšta temperatūra gali pažeisti medžiagą, sumažindama pluošto tempiamąjį stiprumą.
Kruopščiai sukalibruotas išankstinis pašildymas užtikrina vienodą ir gerai paruoštą žaliavą, sudarant sąlygas sklandžiai ir nuspėjamai ekstruzijai. Šiuolaikinėse ekstruzijos sistemose šiame etape dažnai įrengiamos pažangios temperatūros stebėjimo sistemos, skirtos realiuoju laiku aptikti ir koreguoti svyravimus.
Ekstruzijos ir aušinimo temperatūros valdymas
Temperatūra atlieka dvejopą vaidmenį faktinio ekstruzijos proceso metu: formuoja išorinį skersmenį ir daro įtaką įtempimui. Kai išlydytas polimeras stumiamas per ekstruzijos matricą, temperatūra turi būti vienoda visame kameros ilgyje. Dėl svyravimų plėtimasis gali būti netolygus, o tai lemia išorinių pluošto matmenų pokyčius. Tai ypač svarbu telekomunikacijų klasės šviesolaidiniams kabeliams, kur net ir mikrolygmens nukrypimai gali turėti įtakos signalo vientisumui.
Aušinimo fazė yra ne mažiau svarbi. Perėjimas iš išlydytos į kietą būseną lemia galutines kabelio mechanines savybes. Greitas aušinimas gali sukelti terminius įtempius, kurie neigiamai veikia kabelio įtempimą. Priešingai, nepakankamas aušinimas gali deformuotis dėl savo svorio. Gerai suprojektuoti vandens latakai su tiksliu temperatūros reguliavimu užtikrina, kad kabelis ir jo vidinės optinės skaidulos išlaikytų numatytą formą ir struktūrinį vientisumą.
Automatikos ir grįžtamojo ryšio sistemos
Sudėtingose ekstruzijos sistemose dažnai naudojami uždaros grandinės grįžtamojo ryšio mechanizmai temperatūrai reguliuoti visuose etapuose. Duomenys iš jutiklių, stebinčių išankstinio pašildymo, ekstruzijos ir aušinimo zonas, apdorojami akimirksniu, todėl galima atlikti nedidelius koregavimus, kol jie neperauga į didesnes problemas. Tai ne tik palaiko produkto kokybę, bet ir sumažina atliekas bei eksploatacines prastovas.
Komandoms, svarstančioms naujas ekstruzijos sistemas, tinkamos įrangos pasirinkimas yra labai svarbus. Mūsų išsamus vadovas, kaip pasirinkti tinkamą ekstruderį, suteikia įžvalgų, kaip suderinti įrangos galimybes su temperatūros poreikiais, užtikrinant optimalią proceso kontrolę.
Išvada
Temperatūros nustatymai daro įtaką beveik kiekvienam šviesolaidinio kabelio ekstruzijos aspektui – nuo matmenų tikslumo iki tempiamojo stiprumo. Norint išlaikyti tikslumą, reikia ne tik techninių žinių, bet ir prieigos prie pažangių įrenginių bei grįžtamojo ryšio sistemų, pritaikytų konkretiems gamybos tikslams. Gebėjimas valdyti terminę dinamiką užtikrina, kad gamintojai gali nuolat gaminti šviesolaidinius kabelius, atitinkančius griežtus pramonės standartus.
Tikslus stebėjimas: raktas į išorinio skersmens ir įtempimo valdymą šviesolaidinio kabelio ekstruzijoje
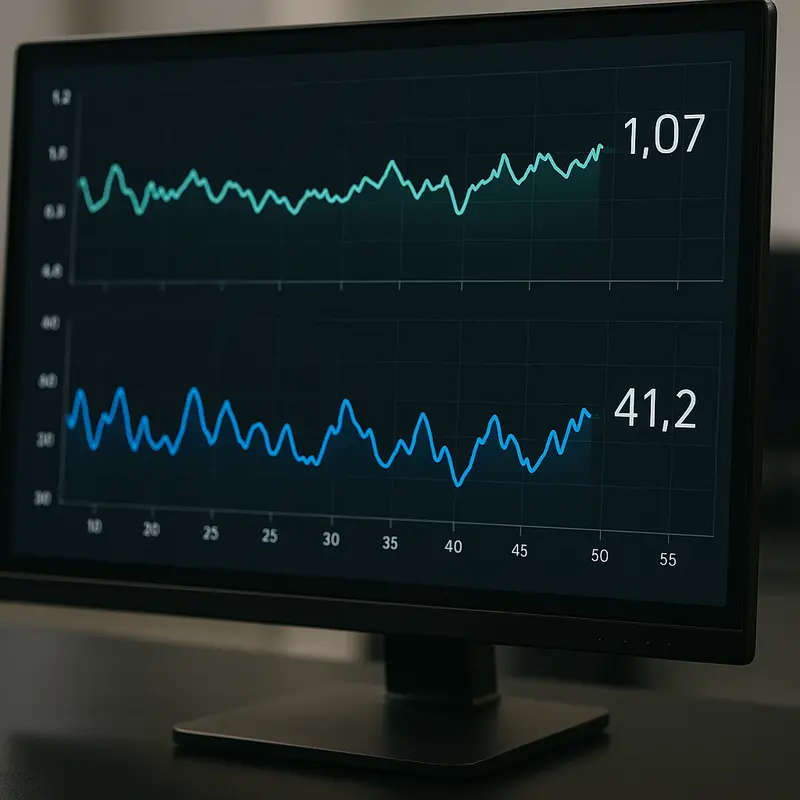
Norint užtikrinti pastovią šviesolaidinių kabelių kokybę ekstruzijos metu, labai reikia tikslių stebėjimo sistemų. Kadangi šie kabeliai atlieka labai svarbų vaidmenį šiuolaikiniuose ryšių tinkluose, net ir menkiausi jų išorinio skersmens ar įtempimo nukrypimai gali pakenkti jų veikimui ir ilgaamžiškumui. Siekdami norimų standartų, gamintojai pasikliauja integruotomis stebėjimo sistemomis, kurios kruopščiai seka ir koreguoja proceso kintamuosius realiuoju laiku.
Efektyvaus stebėjimo pagrindas yra pažangių matavimo technologijų diegimas. Lazeriniai mikrometrai dažnai naudojami šviesolaidžių kabelių išoriniam skersmeniui matuoti. Šie prietaisai pasižymi neprilygstamu tikslumu, naudodami bekontakčius metodus, kurie idealiai tinka subtiliems šviesolaidžiams. Nuolat lygindami išmatuotas vertes su iš anksto nustatytomis specifikacijomis, lazeriniai mikrometrai leidžia nedelsiant imtis taisomųjų veiksmų. Tai padeda užtikrinti, kad išorinis skersmuo viso ekstruzijos proceso metu išliktų tikslinių tolerancijų ribose.
Panašiai, įtempimo valdymas ekstruzijos metu yra gyvybiškai svarbus, siekiant išvengti šviesolaidžių kabelių tempimo ar deformacijos. Stebėjimo sistemos su apkrovos elementais arba įtempimo jutikliais teikia realaus laiko duomenis apie kabelio patiriamą išilginę įtempimą. Kartu su automatiniais grįžtamojo ryšio mechanizmais šie įtaisai užtikrina, kad ekstruzijos metu taikoma tempimo jėga išliktų optimali. Per didelis įtempimas ne tik kelia lūžio riziką, bet ir gali pabloginti kabelio mechanines savybes. Priešingai, nepakankamas įtempimas gali lemti netolygų kabelio formavimąsi, o tai trukdo vėlesniam montavimui ir funkcionalumui. Todėl tikslus įtempimo reguliavimas yra būtinas norint pasiekti norimą produkto kokybę.
Kitas neatsiejamas stebėjimo sistemų aspektas yra jų gebėjimas integruotis su platesnėmis valdymo sistemomis. Šiuolaikinėse ekstruzijos sistemose dažnai naudojamos centralizuotos sistemos, kuriose duomenys iš lazerinių mikrometrų ir įtempimo jutiklių tiekiami į priežiūros valdymo programinę įrangą. Ši integracija palengvina holistinę priežiūrą, suteikdama galimybę vienu metu reguliuoti kelis parametrus, tokius kaip ekstruzijos greitis, aušinimo greitis ir medžiagos tiekimo greitis. Toks koordinavimas sumažina kaskadinių klaidų tikimybę ir kartu pagerina bendrą gamybos efektyvumą.
Tikslaus stebėjimo privalumai neapsiriboja tiesioginiu kokybės užtikrinimu. Automatizuotai rinkdami duomenis, gamintojai gali gauti vertingų įžvalgų apie procesų tendencijas per ilgus gamybos etapus. Šie duomenys gali padėti nustatyti nuolatinius tobulinimo aspektus, patikslinti veiklos nustatymus ir numatyti priežiūros poreikius, taip dar labiau sumažinant prastovas ir veiklos sąnaudas.
Tiems, kurie svarsto atnaujinti šviesolaidinių kabelių gamybos liniją arba įkurti gamyklą nuo nulio, labai svarbu suprasti šias stebėjimo sistemas. Tokios platformos kaip šviesolaidinių kabelių gamybos linija siūlo išsamias gaires, kaip efektyviai integruoti šias priemones.
Apibendrinant, patikimos stebėjimo sistemos yra būtinos norint kontroliuoti svarbiausius šviesolaidinio kabelio ekstruzijos matmenis – išorinį skersmenį ir įtempimą. Šios sistemos ne tik garantuoja gaminio patikimumą, bet ir sudaro sąlygas eksploataciniam meistriškumui, užtikrinant, kad gamyba visada atitiktų griežtus šiuolaikinių tinklų reikalavimus.
Medžiagų mokslas šviesolaidinio pluošto ekstruzijoje: skersmens formavimas ir įtempimo balansavimas
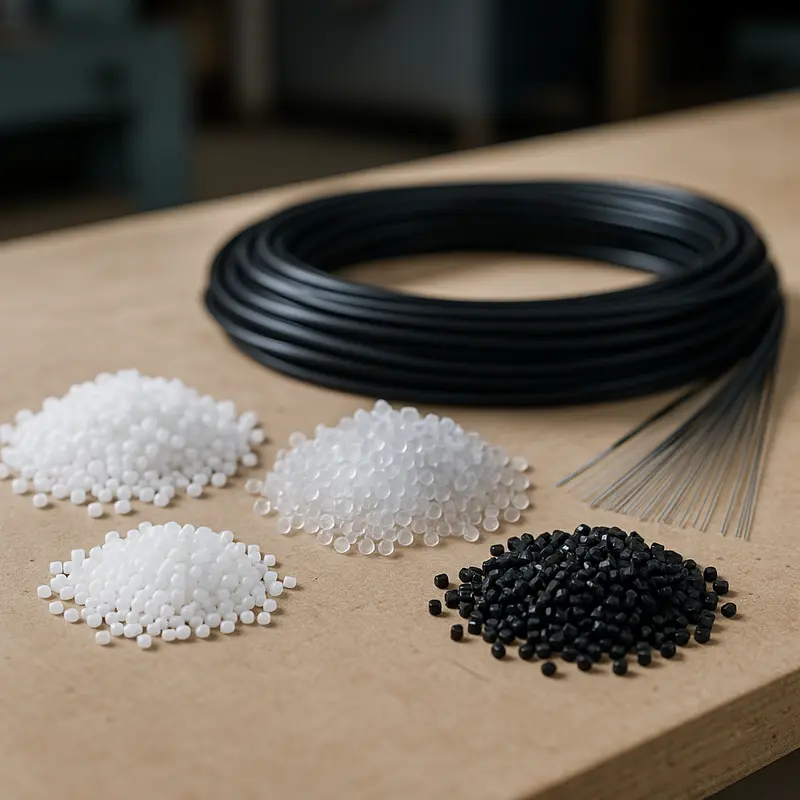
Šviesolaidinių kabelių ekstruzijoje naudojamos medžiagos daro didelę įtaką išorinio skersmens valdymo ir įtempimo reguliavimo tikslumui. Nuo polimerų iki dangų – kiekvienas elementas atlieka lemiamą vaidmenį užtikrinant, kad galutinis produktas atitiktų griežtus eksploatacinių savybių ir patvarumo standartus. Norint pasiekti optimalių rezultatų, būtina nuosekliai suprasti medžiagų savybes ir jų sąveiką su ekstruzijos procesais.
Termoplastikų vaidmuo skersmens nuoseklume
Termoplastikai, tokie kaip polivinilchloridas (PVC), polietilenas (PE) ir polipropilenas (PP), yra pagrindiniai šviesolaidinių kabelių ekstruzijos elementai. Jų specifinės lydymosi temperatūros ir tekėjimo charakteristikos lemia ekstruzijos matricos elgseną, tiesiogiai veikiančią išorinio skersmens vienodumą. Didesnis lydymosi greitis paprastai užtikrina lygesnį paviršių, pagerindamas bendrą kabelio kokybę ir konsistenciją. Tačiau renkantis tinkamą termoplastiką reikia atsižvelgti į jo susitraukimo greitį aušinimo metu. Per didelis susitraukimas gali pakenkti norimam skersmeniui ir sukelti svyruojančius tolerancijos nuokrypius – tai yra kritinė problema perduodant duomenis dideliu greičiu, kai tikslumas yra neginčijamas.
Be to, terminis stabilumas yra pagrindinis veiksnys. Polimeras, kuris nuolat degraduoja esant aukštai temperatūrai, gali sukelti įtempimo neatitikimus, nes netolygus medžiagos srautas sukuria skirtingus įtempimo taškus išilgai kabelio. Inžinieriai dažnai tai sumažina pridėdami stabilizatorių, užtikrindami, kad termoplastas išlaikytų savo struktūrinį vientisumą viso ekstruzijos proceso metu.
Dangos ir apdailos medžiagos: pusiausvyros aktas
Apdailos ir dangos medžiagos atlieka dvejopas funkcijas: apsaugo optinius pluoštus ir yra tarpininkai įtempimo valdyme. Akrilato dangos, būdamos lanksčios, bet patvarios, sugeria nedidelius įtempimo svyravimus, atsirandančius ekstruzijos proceso metu, užtikrindamos, kad pluoštai viduje liktų nepažeisti. Kita vertus, fluoropolimerai, plačiai naudojami apdailai, pasižymi mažu šiluminiu plėtimosi koeficientu, todėl išlaikomi matmenys stabiliai. Šios medžiagos veikia kaip sutvirtinimai, užtikrinantys, kad kabelis išliktų vientisas esant mechaniniam įtempimui ir aplinkos svyravimams.
Medžiagų sukibimas yra ne mažiau svarbus. Netinkamas sluoksnių sujungimas gali sukelti slydimą arba delaminaciją veikiant įtempimui, o tai labai paveikia eksploatacines savybes. Medžiagų mišinių ir paviršiaus apdorojimo pažanga padėjo pagerinti sukibimo savybes, sukuriant vientisus sluoksnius, kurie išlaiko tiek apsaugines, tiek mechanines savybes net ekstremaliomis sąlygomis.
Ekstruzijos mašinos sąveika su medžiagomis
Ekstruzijos įranga ir sąranka taip pat vaidina svarbų vaidmenį medžiagos elgsenai. Tokie kintamieji kaip štampo konstrukcija, temperatūros zonos ir aušinimo greitis yra kalibruojami pagal pasirinktų medžiagų savybes. Pavyzdžiui, greitesnis aušinimo greitis gali būti pageidautinas medžiagoms, linkusioms į per didelį šiluminį plėtimąsi, tačiau jis turi subalansuoti galimą trapumą, kuris gali atsirasti dėl to.
Išsamus ekstruzijos mašinų suderinamumo supratimas užtikrina, kad gamintojai pasirinktų medžiagas, kurios dera su jų įranga, taip sumažinant trikdžius, tokius kaip įtempimo šuoliai ar skersmens svyravimai. Norėdami sužinoti daugiau apie tai, kaip ekstruzijos mašinos veikia medžiagos elgseną, perskaitykite mūsų vadovą, kaip pasirinkti tinkamą ekstruderį.
Medžiagų mokslas yra išorinių matmenų kontrolės ir įtempimo valdymo šviesolaidžių kabelių ekstruzijos metu pagrindas. Naudodami tinkamas sudėtis ir suprasdami jų šilumines, mechanines ir sukibimo savybes, gamintojai gali pasiekti tikslumą savo gamybos linijose ir užtikrinti, kad jų šviesolaidžių kabeliai atitiktų pramonės patikimumo ir našumo reikalavimus.
Baigiamosios mintys
Tikslus išorinio skersmens ir įtempimo valdymas šviesolaidinio kabelio ekstruzijos metu yra esminis dalykas gaminant aukštos kokybės optinius kabelius. Naudodami išorinio skersmens valdymo, įtempimo reguliavimo, temperatūros pastovumo palaikymo, stebėjimo realiuoju laiku ir medžiagų savybių supratimo metodus, gamintojai gali pasiekti neprilygstamą efektyvumą ir gaminių patikimumą. Tokia pažanga ne tik sumažina atliekas, bet ir užtikrina griežtų pramonės standartų laikymąsi. Šių įžvalgų taikymas efektyviai pagerina gamybos procesą, užtikrindamas geresnį telekomunikacijų ir duomenų perdavimo tinklų našumą.
Dėl FTTH kabelių, jungiamųjų laidų ir iš anksto paruoštų šviesolaidinių sprendimų palaikymo, OEM/ODM paslaugų ir praktinių patarimų dėl produktų kreipkitės į AIMIFIBER.
Sužinokite daugiau: https://aimifiber.com/contact-us/
Apie mus
„AIMIFIBER“ teikia iš anksto paruoštus šviesolaidinius sprendimus, FTTH atšakos kabelius, jungiamuosius laidus, „pigtail“ tipo kabelius, FTTA gaminius ir individualiai pritaikytus šviesolaidinius mazgus telekomunikacijų ir duomenų centrų projektams.