Optiskā kabeļa apvalka ekstrūzijas līnijas iestatīšana ir kritisks solis izturīgu optisko kabeļu ražošanā, kas paredzēti, lai izturētu vides slodzi un nodrošinātu uzticamu signāla pārraidi. Telekomunikāciju projektu vadītājiem, ražošanas vadītājiem un rūpnīcu investoriem izpratne par iesaistītajiem procesiem un rīkiem ir vitāli svarīga darbības efektivitātei un kvalitātes kontrolei. Šī rokasgrāmata iepazīstina lasītājus ar šādas ražošanas līnijas iestatīšanas pamatprincipiem, detalizēti aprakstot nepieciešamo aprīkojumu, pakāpeniskus procesus un problēmu novēršanas stratēģijas. Katra nodaļa ir pielāgota, lai sniegtu ieskatu, kas atbilst nozares standartiem un praktiskajām vajadzībām, noslēdzot ar optimizācijas un ilgtermiņa apkopes padomiem, lai maksimāli palielinātu efektivitāti un samazinātu dīkstāves laiku.
Pamatu likšana: ievads optiskā kabeļa apvalka ekstrūzijas līnijas uzstādīšanā
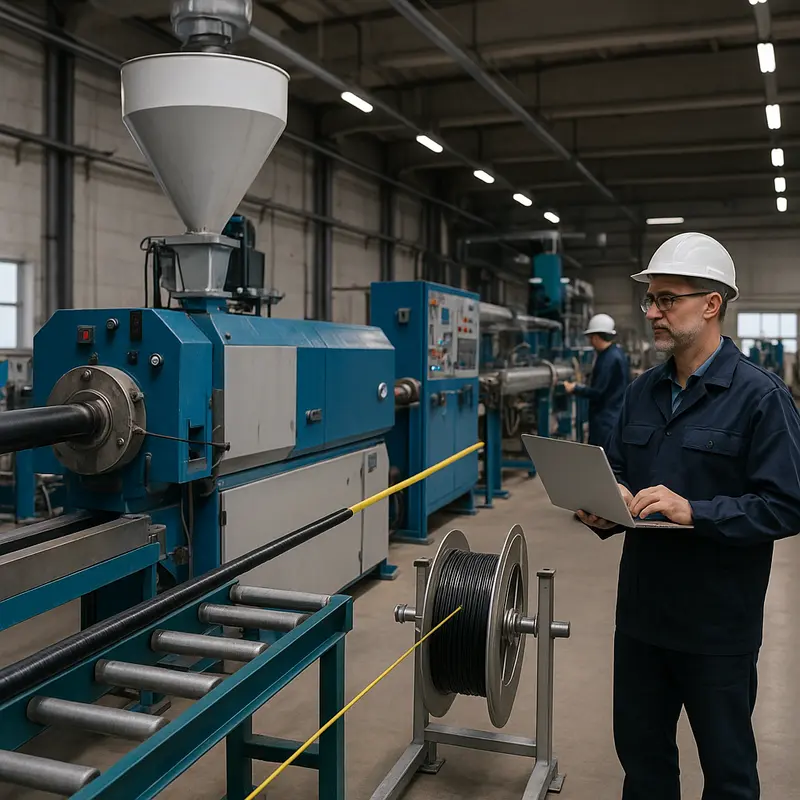
Optiskā kabeļa apvalka ekstrūzijas līnijas uzstādīšana ir kritiski svarīgs uzdevums optisko šķiedru ražošanā, kam nepieciešama gan precizitāte, gan stratēģiska plānošana. Savā būtībā ekstrūzijas līnija kalpo kā mugurkauls smalku optisko šķiedru iekapsulēšanai izturīgos aizsargapvalkos, nodrošinot izturību un darbības integritāti. Tas padara to par pamatsoli augstas kvalitātes optisko šķiedru kabeļu izveidē, kas ir svarīgi telekomunikāciju, tīklu un citām nozarēm.
Izpratne par optiskā kabeļa apvalka ekstrūzijas līnijas mērķi ir pirmais solis ceļā uz tās veiksmīgu uzstādīšanu. Ekstrūzijas līnijā polimēru materiāli, bieži vien granulu vai lodīšu veidā, tiek kausēti un veidoti ap optiskajām šķiedrām, lai izveidotu nepārtrauktu un vienmērīgu aizsargslāni. Šis apvalks aizsargā šķiedras no vides faktoriem, piemēram, mitruma, temperatūras svārstībām, mehāniskās slodzes un ķīmiskās iedarbības. Šajā posmā nepieciešamo precizitāti nevar pārvērtēt; pat nelielas neatbilstības var apdraudēt kabeļa veiktspēju un ilgmūžību.
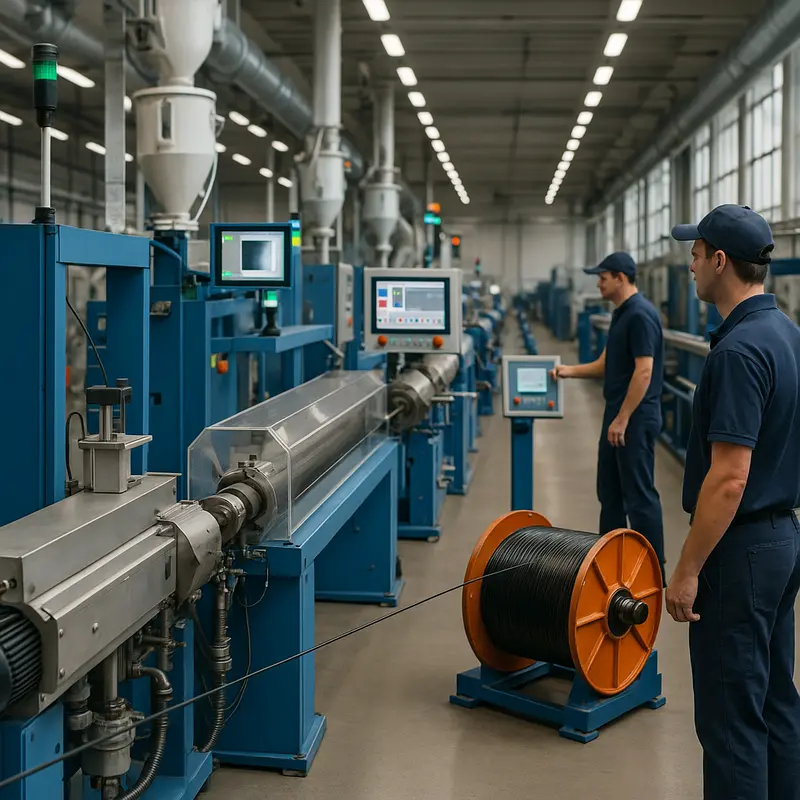
Vēl viens šīs iekārtas uzstādīšanas pamatelements ir vietas novērtēšana, kur līnija tiks uzstādīta. Ekstrūzijas līnija ir sarežģīta sistēma, kurai nepieciešama atbilstoša darbības telpa, elektriskā infrastruktūra un atbilstoša ventilācija, lai apstrādātu procesa laikā radīto siltumu. Jūsu objekta fiziskajam izkārtojumam jābūt piemērotam ne tikai ekstrūzijas iekārtām, bet arī palīgsistēmām, piemēram, dzesēšanas mehānismiem, kvalitātes pārbaudes iekārtām un materiālu apstrādes sistēmām. Darbnīcas izkārtojuma efektīva plānošana ir ļoti svarīga, jo tā tieši ietekmē jūsu ražošanas līnijas efektivitāti. Lai uzzinātu, kā izstrādāt optimizētu darbnīcu, varat iepazīties ar šo rokasgrāmatu par optiskās šķiedras darbnīcas izkārtojumu.
Materiāla izvēle ir vēl viens būtisks apsvērums, gatavojoties ekstrūzijas līnijas uzstādīšanai. Polimēra izvēle būs atkarīga no konkrētajām kabeļa nepieciešamajām veiktspējas īpašībām. Bieži izmantotie materiāli ir polietilēns, polivinilhlorīds (PVC) un neilons, un katrs no tiem piedāvā unikālas priekšrocības, piemēram, elastību, nodilumizturību vai liesmas slāpēšanu. Lai maksimāli palielinātu ražošanas efektivitāti un laika gaitā saglabātu nemainīgu produkcijas kvalitāti, ir svarīgi nodrošināt pastāvīgu augstas kvalitātes izejvielu piegādi.
Tikpat svarīgi ir skaidri izprast jūsu mērķa tirgus optisko kabeļu tehniskās prasības un atbilstības standartus. Starptautiskie standarti, piemēram, ISO un ITU-T specifikācijas, bieži vien nosaka tādus faktorus kā apvalka biezums, stiepes izturība un ugunsdrošība. Jūsu ekstrūzijas procesa saskaņošana ar šīm vadlīnijām ir ļoti svarīga, lai nodrošinātu, ka jūsu produkti atbilst nozares standartiem un iegūst klientu uzticību.
Visbeidzot, jūsu darbaspēka apmācībai ir izšķiroša nozīme optisko kabeļu apvalku ekstrūzijas līnijas veiksmīgā darbībā. Iekārtu precizitāte un tehniskums prasa prasmīgus operatorus, kuri izprot procesa sarežģītību. Pareiza apmācība samazina kļūdas, uzlabo produktivitāti un palīdz uzturēt saražoto kabeļu apvalku kvalitāti.
Apvienojot visus šos elementus — telpas plānošanu, materiālu izvēli, atbilstību normatīvajiem aktiem un kvalificētu darbaspēku —, tiek likts pamats izturīgas optiskā kabeļu apvalka ekstrūzijas līnijas izveidei. Pārejot pie šai iekārtai nepieciešamā galvenā aprīkojuma apspriešanas, uzmanība tiks pievērsta konkrētiem instrumentiem un tehnoloģijām, kas nodrošina šīs darbības īstenošanu.
Nepieciešamās iekārtas un instrumenti bezšuvju optiskā kabeļa apvalka ekstrūzijas līnijai
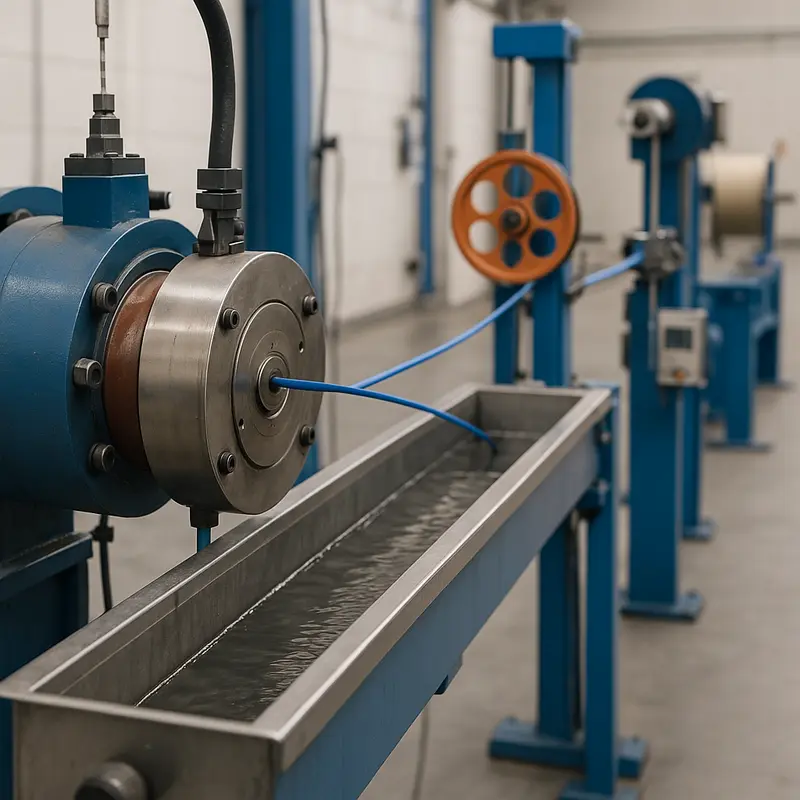
Lai uzstādītu augstas kvalitātes optisko kabeļu apvalku ekstrūzijas līniju, jāsāk ar specializēto iekārtu un instrumentu svarīgās lomas izpratni. Šī rūpnieciskā iekārta ir ne tikai optisko šķiedru kabeļu ražošanas stūrakmens, bet arī ietekmē gala produkta efektivitāti, izturību un kvalitāti. Pareiza aprīkojuma izvēle nodrošina nemainīgu ražību un samazina ražošanas pārtraukumus — kritiski svarīgi faktori konkurētspējīgā nozarē.
Ekstrūzijas līnijas centrā atrodas ekstrūderis — darbības metroloģiskais dzinējspēks. Šī iekārta sagatavo apvalka materiālu, parasti polietilēnu vai PVC, izkausējot un vienmērīgi ekstrudējot to ap optiskajiem kabeļiem. Ekstrūdera jauda un veiktspēja ir atkarīga no vairākiem faktoriem, piemēram, tā skrūves konstrukcijas, sildīšanas zonām un ātruma kontroles precizitātes. Šie elementi kopā nodrošina gludu, vienmērīgu pārklājumu, kas aizsargā optiskās šķiedras no fiziskas un vides degradācijas.
Tikpat svarīga ir krustveida matrica , kas nodrošina, ka izkausētais apvalka materiāls tiek precīzi uzklāts uz kabeļa. Šim instrumentam nepieciešama rūpīga kalibrēšana, jo apvalka biezuma vienmērīgums tieši ietekmē kabeļa strukturālo integritāti un tā atbilstību nozares standartiem. Neatkarīgi no tā, vai kabeļi tiek projektēti standarta videi vai skarbiem āra apstākļiem, krustveida matrica ir jāoptimizē konkrētiem apvalka izmēriem.
Tālāk apsveriet dzesēšanas sili — neaizstājamu ekstrūzijas līnijas sastāvdaļu. Kad izkausētais materiāls aptver optiskās šķiedras, tas iziet cauri šai dzesēšanas stacijai, kas parasti ir piepildīta ar ūdeni. Efektīva dzesēšana sacietē apvalku un nodrošina tā pareizu saķeri ar šķiedru kūli, neradot sprieguma punktus. Lai nodrošinātu vienmērīgi nevainojamus rezultātus, dzesēšanas sekcijas garums, plūsmas ātrums un temperatūra ir rūpīgi jāpielāgo.
Process arī neizdotos bez augstas kvalitātes griezējkabeļu sistēmām . Šie piedziņas mehānismi uztur pareizu optiskā kabeļa spriegojumu, tam virzoties pa ekstrūzijas līniju. Pārmērīga nospriegošana rada risku sabojāt iekšējās šķiedras, savukārt nepietiekama nospriegošana var izraisīt nevienmērīgu apvalka uzlikšanu. Sinhronizēta griezējkabeļu sistēma nodrošina, ka kabelis tiek vilkts ar kontrolētu ātrumu, nemanāmi saskaņojot to ar ekstrūdera izvadi.
Jāņem vērā arī diametra mērīšanas un vadības ierīces . Šīs uzraudzības sistēmas izmanto bezkontakta mērīšanas metodes, piemēram, lāzera mērierīces, lai pārbaudītu, vai kabeļu izmēri atbilst iepriekš noteiktām specifikācijām. Tās nosaka tūlītējas diametra novirzes un sazinās ar automatizētām vadības ierīcēm, lai veiktu korekcijas reāllaikā. Šī atgriezeniskā saite novērš neatbilstības un nodrošina kvalitātes standartu ievērošanu bez manuālas iejaukšanās.
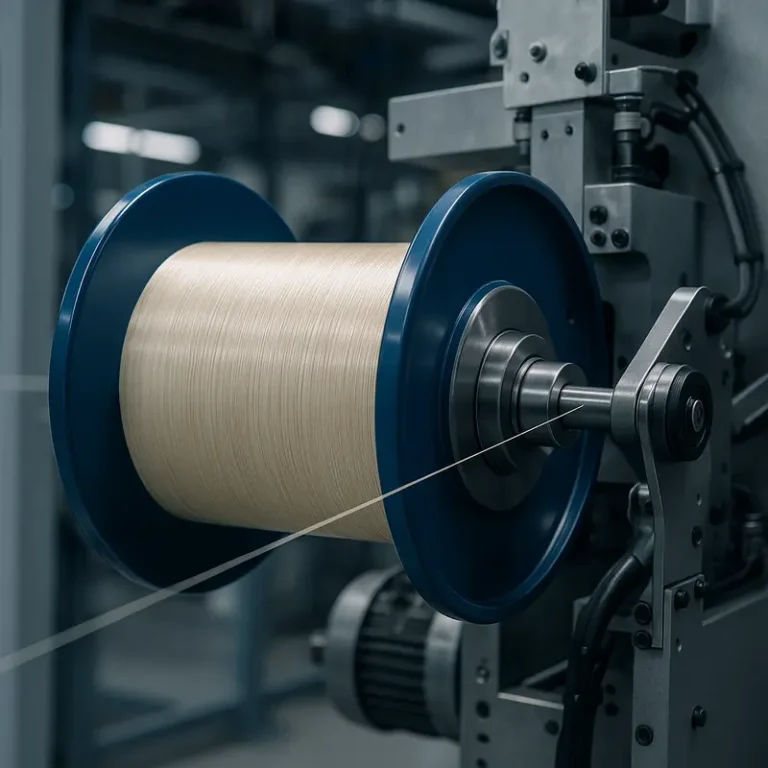
Visbeidzot, ekstrūzijas līniju noslēdz spolēšanas un iepakošanas sistēmas . Šīs iekārtas savāc un sakārto gatavo kabeli, sagatavojot to uzglabāšanai, transportēšanai vai izvietošanai. Automatizētās spolēšanas sistēmas samazina manuālo apstrādi un nodrošina glītu uztīšanu, saglabājot optiskā kabeļa integritāti uzglabāšanas laikā.
Katram no šiem instrumentiem un mašīnām ir savstarpēji saistīta loma optisko kabeļu apvalku ekstrūzijas līnijas nevainojamas darbības nodrošināšanā. Lai iegūtu plašāku informāciju par pareizā aprīkojuma izvēli kabeļu ražošanai, varat iepazīties ar optisko šķiedru kabeļu rūpnīcas aprīkojumu . Stabilas infrastruktūras izveide ar labi koordinētām iekārtām ir ieguldījums gan darbības efektivitātē, gan produkta kvalitātē.
Visaptveroša darbplūsma optiskā kabeļa apvalka ekstrūzijas līnijas izveidei
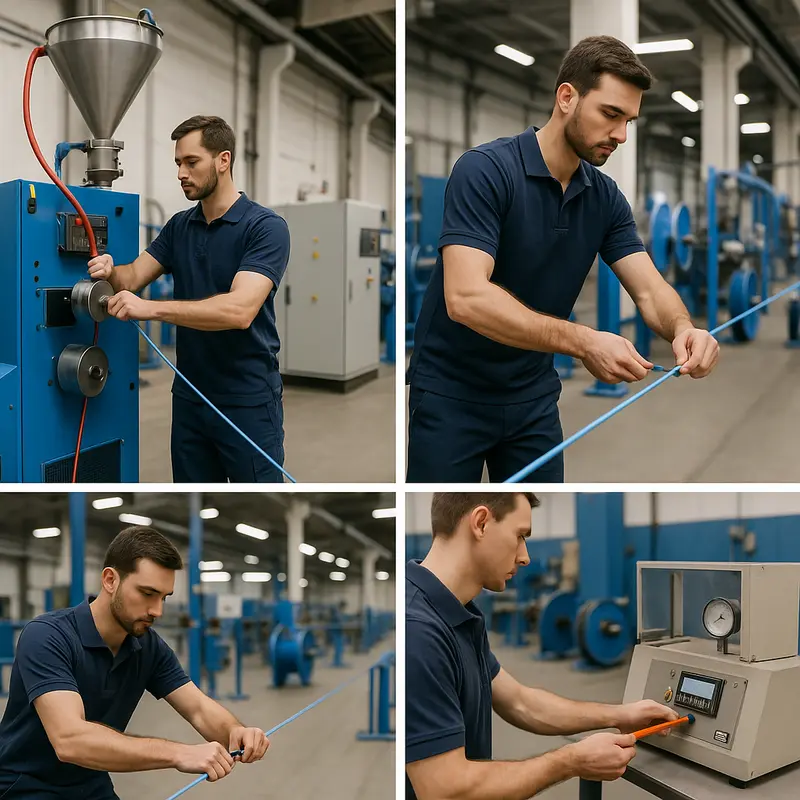
Optisko kabeļu apvalku ekstrūzijas līnijas uzstādīšana prasa rūpīgu sagatavošanās, precizitātes un darbības stratēģijas līdzsvaru. Darbplūsmas izpratne nodrošina efektivitāti, samazina dīkstāves laiku un garantē augstas kvalitātes kabeļu apvalku ražošanu, kas atbilst nozares standartiem. Sākot no pamatu likšanas līdz procesu kalibrēšanai, katrs solis ir izšķirošs, lai izveidotu funkcionējošu ekstrūzijas līniju.
Vispirms ir svarīgi sagatavot objektu . Izvēlētajai telpai jāatbilst konkrētām vides un telpiskajām prasībām, tostarp atbilstošai ventilācijai, stingrai temperatūras kontrolei un pietiekamai vietai iekārtu izvietošanai. Elektrisko un mehānisko iekārtu, piemēram, barošanas avotu, dzesēšanas sistēmu un saspiestā gaisa līniju, nodrošināšana samazina uzstādīšanas kavēšanos. Svarīgi apsvērumi ietver arī grīdas slodzes nestspējas novērtēšanu un izejvielu un gatavo produktu uzglabāšanas vietu kartēšanu.
Pēc tam iekārtu uzstādīšana iezīmē pāreju no sagatavošanās uz darbību. Tas ietver ekstrūzijas iekārtu, formēšanas sistēmu un palīginstrumentu, piemēram, priekšsildīšanas un dzesēšanas iekārtu, iestatīšanu. Ekstrūdera izlīdzināšana ir būtiska, jo tā nosaka kabeļa apvalka konsistenci. Īpaša uzmanība jāpievērš tam, lai ekstrūzijas iekārtas būtu kalibrētas atbilstoši kabeļu materiāla specifikācijām un konstrukcijas parametriem.
Materiāla sagatavošana notiek rūpīgi. Optisko kabeļu apvalki bieži tiek izgatavoti no polimēru maisījumiem, kas paredzēti izturībai un elastībai. Nodrošinot, ka izejvielas ir pienācīgi izžāvētas, sajauktas un iepriekš uzsildītas, tiek novērsti tādi defekti kā saraušanās un nevienmērīgs biezums ekstrūzijas laikā. Automatizētas sistēmas var racionalizēt šo posmu, precīzi kontrolējot ievades datus, lai saglabātu nemainīgu kvalitāti visā ražošanas procesā.
Kad materiāli ir sagatavoti, sākas ekstrūzijas process . Lai nodrošinātu vienmērīgu ražību, ir svarīgi nodrošināt, lai ekstrūzijas mašīna darbotos pareizā temperatūrā un spiedienā. Izkausētais materiāls tiek padots caur matricu, veidojot apvalku saskaņā ar tehniskajiem rasējumiem. Katra posma, tostarp dzesēšanas fāzes, kurā apvalks sacietē, uzraudzība ir nepieciešama, lai laikus atklātu novirzes un novērstu dārgu atkārtotu apstrādi.
Līnijas iestatījumos jāiekļauj kvalitātes kontroles sistēmas . Izšķiroša loma ir iebūvētām testēšanas iekārtām, piemēram, diametra mērīšanas instrumentiem un virsmas defektu detektoriem. Šīs sistēmas nodrošina, ka katrs apvalks atbilst izmēru pielaidēm un tam nav defektu, kas varētu apdraudēt tā veiktspēju. Stingru kvalitātes nodrošināšanas protokolu ieviešana stiprina klientu uzticību un izpilda normatīvās prasības.
Visbeidzot, darbības efektivitāti nodrošina procesu automatizācija , kur vien tas ir praktiski iespējams. Mūsdienu ekstrūzijas līnijās ir integrētas intelektuālas sistēmas, lai uzraudzītu tādus veiktspējas rādītājus kā ekstrūzijas ātrums, enerģijas patēriņš un caurlaidspēja. Jāizveido arī regulāri apkopes grafiki, lai novērstu nolietojuma ietekmi uz ražošanas mērķu sasniegšanu.
Tiem, kas vēlas izpētīt pielāgotas ekstrūzijas iekārtas un rūpnīcas izkārtojumus, šī rokasgrāmata par optisko šķiedru darbnīcu izkārtojumu sniedz pielāgotu ieskatu darbības dizaina uzlabošanā. Ievērojot sistemātisku pieeju no vietas sagatavošanas līdz galīgajai kalibrēšanai, uzņēmumi var izveidot optisko kabeļu apvalka ekstrūzijas līniju, kas ir optimizēta mērogojamībai un uzticamībai.
Šķēršļu pārvarēšana: izaicinājumu pārvarēšana, uzstādot optiskā kabeļa apvalka ekstrūzijas līniju
Optisko kabeļu apvalku ekstrūzijas līnijas izveides jomā izaicinājumi ir neizbēgami. Lai gūtu panākumus, ir nepieciešamas ne tikai tehniskās zināšanas, bet arī tālredzība, identificējot un risinot bieži sastopamās problēmas, kas rodas iestatīšanas fāzē. Šajā nodaļā ir aplūkoti galvenie šķēršļi un praktiskas problēmu novēršanas metodes, lai racionalizētu procesu.
Materiālu saderības un izvēles jautājumi
Viens no pirmajiem šķēršļiem ir materiāla saderības nodrošināšana ar apvalka ekstrūzijas iekārtām. Izvēlētajiem polimēru materiāliem jāatbilst stingrām izturības, elastības un vides izturības specifikācijām, lai aizsargātu optiskā kabeļa veiktspēju. Kļūdas materiālu izvēlē var izraisīt sliktu ekstrūzijas kvalitāti vai apvalka defektus. Lai mazinātu šo risku, veiciet stingru pirmsražošanas testēšanu nelielām materiālu partijām, lai pārbaudītu to uzvedību ekstrūzijas apstākļos. Šis solis samazina dārgo izmēģinājumu un kļūdu skaitu pilna mēroga ražošanas laikā.
Temperatūras kontroles izaicinājumi
Temperatūras regulēšana ir vēl viens kritisks parametrs ekstrūzijas procesos. Nepietiekama kontrole var izraisīt nevienmērīgu apvalka veidošanos, vājinot kabeļa integritāti. Šīs problēmas risināšanas atslēga ir regulāra sildīšanas zonu kalibrēšana un ieguldījumi modernos sensoros, kas reāllaikā uzrauga temperatūras svārstības. Operatoriem ir jābūt modriem attiecībā uz veiktspējas datu anomālijām, īpaši sākotnējās līnijas iestatīšanas laikā un pārejā uz pilna ātruma ražošanu.
Izlīdzināšanas un kalibrēšanas kļūdas
Precīza ekstrūzijas matricas un serdes vadotnes sistēmas izlīdzināšana ir būtiska, lai panāktu bezšuvju apvalku. Nepareiza izlīdzināšana var izraisīt kabeļa deformāciju vai nevienmērīgu biezumu, kas ir nelabvēlīga kvalitātes problēma. Risiniet šo problēmu, izmantojot automatizētu izlīdzināšanas tehnoloģiju apvienojumā ar manuāliem kalibrēšanas kontrolpunktiem, lai vēlreiz pārbaudītu sistēmas parametrus. Tas nodrošina ilgtermiņa stabilitāti nepārtrauktas ražošanas laikā.
Iekārtu uzticamība un apkope
Jaunizveidotām ekstrūzijas līnijām ir tendence uz mehāniskiem traucējumiem, īpaši, ja iekārtas pirms uzstādīšanas nav pienācīgi pārbaudītas. Tās ietver tādas problēmas kā nekonsekvents ekstrūzijas spiediens vai detaļu nodilums nepareizas integrācijas dēļ. Kā risinājumu pirms nodošanas ekspluatācijā uz vietas veiciet visaptverošu rūpnīcas pieņemšanas testēšanu (FAT) . Turklāt izveidojiet rūpīgu apkopes grafiku, lai samazinātu negaidītu dīkstāvju iespējamību.
Elektroinstalācijas un komunālo pakalpojumu infrastruktūra
Ekstrūzijas līnijas atbalstam ir nepieciešama stabila elektroenerģijas, ūdens dzesēšanas un gaisa padeves infrastruktūra. Nepietiekama komunālo pakalpojumu jauda var izraisīt sprieguma kritumus vai neoptimālu dzesēšanu, tieši ietekmējot ražošanas efektivitāti. Sadarbojieties ar inženieriem, kuriem ir pieredze šķiedru kabeļu ražošanas līniju komunālo pakalpojumu jomā , lai optimizētu infrastruktūras uzstādīšanu.
Kvalitātes nodrošināšanas protokoli
Visbeidzot, spēcīgu kvalitātes nodrošināšanas mehānismu neieviešana laika gaitā var saasināt problēmas, īpaši, ja nekvalitatīvi kabeļu posmi netiek atklāti agrīnā stadijā. Izmantojiet uzlabotas optiskās pārbaudes sistēmas, lai identificētu iespējamos defektus ražošanas laikā, nevis pēc partijas pabeigšanas.
Lai iegūtu plašāku ieskatu par efektīvas optisko šķiedru kabeļu ražošanas infrastruktūras izveidi, skatiet šo detalizēto rokasgrāmatu.
Efektīva šo izaicinājumu pārvarēšana ne tikai nodrošina vienmērīgākas darbības darbplūsmas, bet arī liek pamatu ilgtermiņa produktivitātei un kvalitātei optisko kabeļu apvalku ekstrūzijā. Izmantojot proaktīvu problēmu novēršanu un nepārtrauktu optimizāciju, ražotāji var pārvarēt šķēršļus, lai sasniegtu augstas veiktspējas ražošanas rezultātus.
Efektivitātes un kalpošanas laika uzlabošana: optiskā kabeļa apvalka ekstrūzijas līnijas optimizācijas un apkopes stratēģijas
Tiem, kas ir ieguldījuši līdzekļus optisko kabeļu apvalku ekstrūzijas līnijas darbībā, efektivitāte un izturība joprojām ir vissvarīgākās. Šo mērķu līdzsvarošana nav viegls uzdevums — tā prasa pārdomātu plānošanu, regulāru apkopi un nepārtrauktu procesa pilnveidošanu. Piešķirot prioritāti optimizācijai un apkopei, operatori var pagarināt savu iekārtu kalpošanas laiku, vienlaikus nodrošinot nemainīgu ražošanas veiktspēju. Lūk, kā efektīvi sasniegt abus.
Procesa optimizācija maksimālai efektivitātei
Ekstrūzijas procesa optimizēšana sākas ar galveno darbības parametru uzraudzību un precizēšanu. Temperatūras kontrole ir ļoti svarīga, jo svārstības var izraisīt kabeļu apvalka defektus. Regulāra temperatūras zonu kalibrēšana gar ekstrūzijas līniju nodrošina konsekvenci, novēršot tādas problēmas kā nepilnīga savienošana vai nevienmērīgs biezums. Turklāt pareiza spriegojuma uzturēšana padeves un vilkšanas stacijās novērš deformācijas un uzlabo precizitāti.
Materiālu izvēle ir vēl viens svarīgs optimizācijas faktors. Jāizmanto augstas kvalitātes polimēri, piemēram, polietilēns (PE) vai polivinilhlorīds (PVC), jo tie piedāvā izcilu izturību un noturību pret vides faktoriem. Operatoriem ieteicams sadarboties ar uzticamiem piegādātājiem, lai nodrošinātu stabilu un augstas kvalitātes materiālu piegādi.
Automatizācijai ir arvien svarīgāka loma ekstrūzijas līniju efektivitātē. Uzlabotas uzraudzības sistēmas, kas aprīkotas ar sensoriem, var reāllaikā noteikt darbības traucējumus. Šīs sistēmas sniedz tūlītēju atgriezenisko saiti, ļaujot operatoriem ātri novērst potenciālās problēmas, pirms tās saasinās. Investīcijas šādā tehnoloģijā nodrošina vienmērīgāku darbību un ievērojami samazina dīkstāves laiku.
Proaktīva apkope: ilgmūžības pīlārs
Regulāra apkope ir neaizstājama, lai saglabātu ekstrūzijas līnijas funkcionalitāti un ilgmūžību. Sāciet ar ikdienas pārbaudēm — pārbaudiet, vai nav nodiluma pazīmes tādās svarīgās sastāvdaļās kā ekstrūzijas skrūve, cilindrs un presformas galviņa. Atkritumu uzkrāšanās šajās daļās var samazināt efektivitāti un izraisīt sistēmas kļūmi, ja tā netiek novērsta.
Svarīga ir arī eļļošanas kārtība. Laika gaitā ātrgaitas mehāniskā mijiedarbība rada ievērojamu berzi, kas var noārdīt detaļas. Lai samazinātu nodilumu un maksimāli palielinātu darbības vienmērību, izmantojiet iekārtu ražotāja ieteiktās augstas kvalitātes smērvielas.
Vēl viens svarīgs apkopes apsvērums ir tīrīšana. Atlikušo polimēru uzkrāšanās presformas galviņā un dzesēšanas tvertnēs var apdraudēt gala produkta kvalitāti. Rūpīga tīrīšanas grafika ieviešana palīdz saglabāt sistēmas integritāti un nodrošina, ka katrs kabeļa apvalks atbilst stingriem ražošanas standartiem.
Visbeidzot, ir nepieciešams uzturēt labi dokumentētu apkopes žurnālu. Sekojot līdzi pārbaužu rezultātiem un veiktajiem remontdarbiem, operatori var identificēt atkārtotas tendences un ieviest mērķtiecīgus uzlabojumus, lai novērstu turpmākus bojājumus.
Sadarbības ieguldījums nākotnē
Optisko kabeļu apvalka ekstrūzijas līniju optimizācijas un apkopes stratēģijas ir līdzsvars starp tehnoloģiju un centību. Tiem, kas vēlas paplašināt darbību, ir svarīgas viedas automatizācijas sistēmas apvienojumā ar rūpīgu ikdienas praksi. Lai iegūtu papildu ieskatu, ražotāji var izpētīt tādus resursus kā visaptverošo rokasgrāmatu par optisko šķiedru kabeļu apvalka ekstrūzijas līnijām, lai vēl vairāk apgūtu šo praksi.
Saskaņojot darbības efektivitāti ar profilaktisko aprūpi, uzņēmumi nodrošina divējādu labumu – maksimālu produktivitāti un ilgāku iekārtu kalpošanas laiku. Galu galā šī pieeja dod ražotājiem iespēju apmierināt pieaugošās prasības, vienlaikus samazinot ilgtermiņa ekspluatācijas izmaksas.
Nobeiguma domas
Efektīva optisko kabeļu apvalku ekstrūzijas līnija ir būtiska uzticamu kabeļu ražošanai telekomunikāciju un interneta pakalpojumu sniedzēju projektiem. Šī rokasgrāmata sniedz ieskatu iekārtu vajadzībās, iestatīšanas procesos, problēmu novēršanā un optimizācijas stratēģijās, palīdzot profesionāļiem panākt nevainojamu ražošanas darbību. Izprotot un risinot iespējamās problēmas, rūpīgi uzturot līniju un ieviešot labāko praksi, telekomunikāciju līderi var uzlabot produkcijas kvalitāti un nodrošināt ilgtermiņa ilgtspējību.
Vai esat gatavs uzlabot savas optisko šķiedru ražošanas iespējas? Sazinieties ar AIMIFIBER, lai saņemtu pielāgotus iepriekš terminētus šķiedru risinājumus, OEM pakalpojumus un ražošanas vadlīnijas.
Uzziniet vairāk: https://aimifiber.com/contact-us/
Par mums
AIMIFIBER nodrošina iepriekš sagatavotus optisko šķiedru risinājumus, tostarp FTTH atzarkabeļus, komutācijas kabeļus, pigtail kabeļus, FTTA produktus un pielāgotus optisko šķiedru mezglus, lai apmierinātu telekomunikāciju un interneta pakalpojumu sniedzēju vajadzības. Ar OEM/ODM atbalstu AIMIFIBER nodrošina augstas kvalitātes un uzticamus produktus datu centru un telekomunikāciju projektiem visā pasaulē.