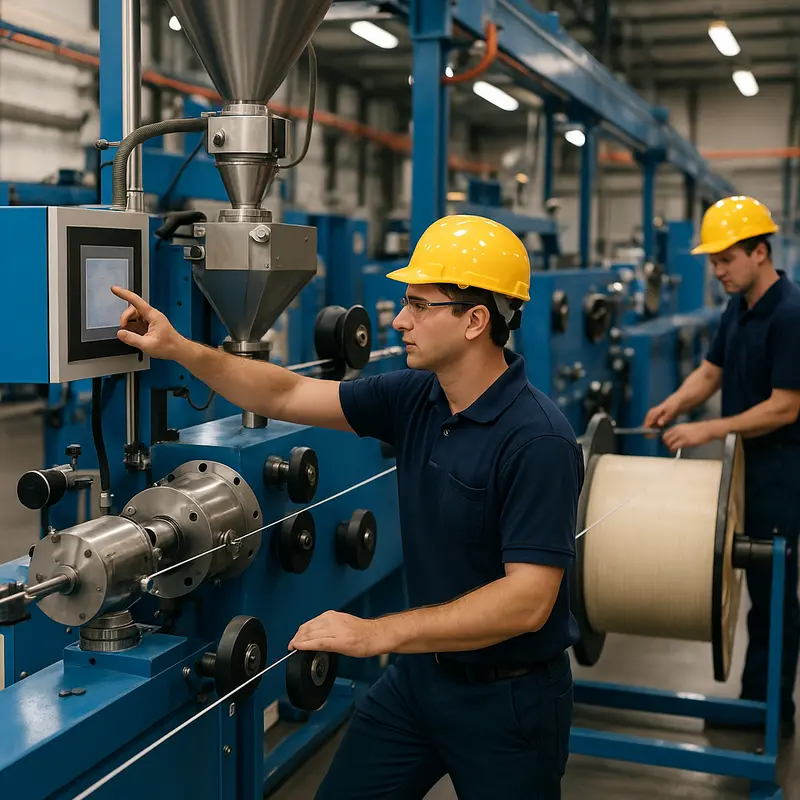
Det er avgjørende å oppnå presisjon i ekstrudering av fiberoptiske kabler for å opprettholde høy ytelse i telekom- og dataoverføringsapplikasjoner. To av de viktigste parameterne i denne prosessen er ytterdiameteren (OD) og spenningen til fiberkabelen. Feil håndtering av disse faktorene kan føre til signaltap, strukturell skade eller kabelavvisning under kvalitetskontroller. Denne artikkelen utforsker praktiske, tekniske strategier for å mestre OD og spenningskontroll. Kapittel én diskuterer metoder for å regulere ytterdiameteren. Kapittel to vektlegger spenningsjusteringsteknikker. Deretter vil vi utforske påvirkningen av temperaturinnstillinger i kapittel tre. Overvåkingssystemer for sanntids kvalitetskontroll belyses i kapittel fire. Til slutt fordyper kapittel fem seg i materialenes innvirkning på OD og spenningsstabilitet. Til slutt vil leserne være utstyrt med handlingsrettet innsikt for bedre presisjon, redusert avfall og forbedret produktivitet i ekstrudering av fiberoptiske kabler.
Presisjonsteknikker for å kontrollere ytre diameter i fiberkabelekstrudering
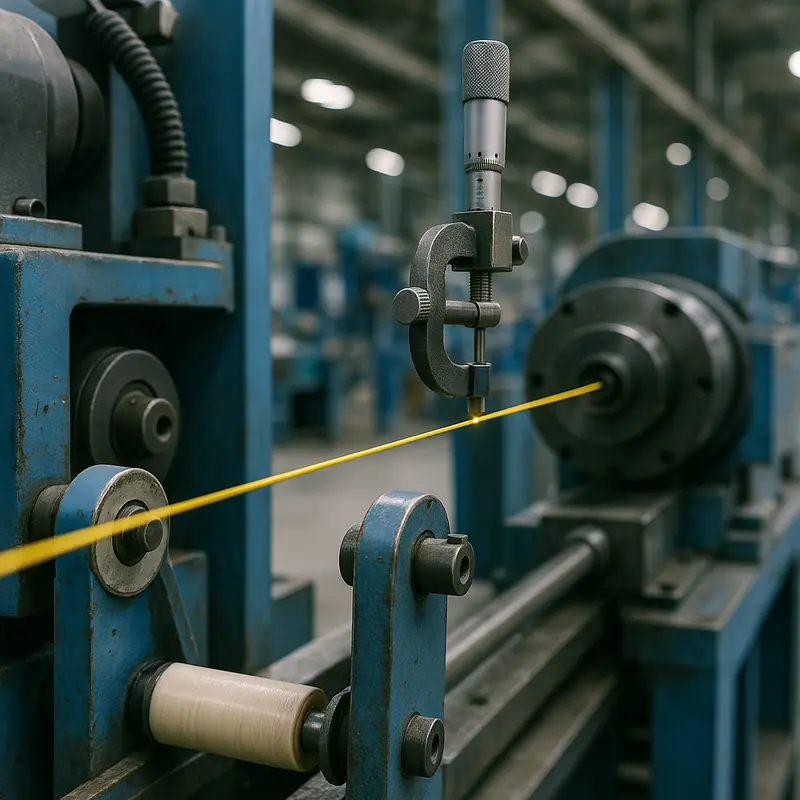
Produksjonen av fiberoptiske kabler av høy kvalitet er i stor grad avhengig av å opprettholde jevn kontroll over kabelens ytre diameter under ekstruderingsprosessen. Ethvert avvik kan føre til ytelseskompromisser, inkludert demping, signalforstyrrelser eller mekaniske feil under installasjon. Å mestre diameterkontroll krever en dyp forståelse av samspillet mellom ekstruderingslinjeutstyr, materialvalg og prosessparametere.
Kjernen i diameterreguleringen ligger selve ekstruderingsdysen , en presisjonskonstruert komponent som spiller en sentral rolle i formingen av den smeltede polymeren når den omslutter fiberen. Det er avgjørende å velge riktige dysedimensjoner og sikre at den er kompatibel med den tiltenkte kabeldesignen. Feiljustering eller feil kalibrering av dysen kan føre til ujevn veggtykkelse eller svingninger i diameter. Regelmessig vedlikehold og inspeksjon av dysen er derfor integrerte komponenter i kvalitetskontrollen, som sikrer at slitasje ikke fører til variasjoner i ytelse.
Like viktig er det å styre ekstruderingstrykket og temperaturen . Strømmen av smeltet polymer gjennom ekstruderingslinjen påvirkes direkte av disse to faktorene. Temperaturvariasjoner kan føre til at polymeren utvider seg eller trekker seg sammen uberegnelig, mens trykksvingninger kan endre hvordan materialet omslutter fiberen. Avanserte ekstruderingslinjer bruker tilbakekoblingsstyrte systemer for å stabilisere disse parameterne, og overvåker og justerer dem kontinuerlig i sanntid for å opprettholde ensartethet over hele kabelens lengde.
En annen kritisk faktor for å oppnå presis diameterkontroll er kjøleprosessen . Etter at fiberkabelen har kommet ut av dysen, passerer den gjennom en serie vannbad eller luftkamre som er utformet for å størkne den smeltede kappen. Hastigheten og konsistensen av kjølingen påvirker kabelens endelige dimensjoner. Ujevn kjøling kan føre til materialkrymping eller deformasjon. Som en god praksis bruker produsenter ofte flertrinns kjølesystemer der temperaturgradientene håndteres nøye for å forhindre brå termiske sjokk.
Overvåkingssystemer som lasermikrometre har blitt uunnværlige verktøy for diameterkontroll. Disse systemene måler den ytre diameteren i sanntid og gir umiddelbar tilbakemelding for å justere prosessparametrene etter behov. Når de integreres med automatiserte ekstruderingslinjer, muliggjør lasermikrometersystemer presise korreksjoner under produksjonen, noe som minimerer nedetid og reduserer totalt materialsvinn.
Operatørens rolle kan ikke overses, selv i svært automatiserte oppsett. Dyktige teknikere tolker data fra overvåkingssystemer, utfører rutinekontroller og adresserer avvik som automatiserte systemer kanskje ikke løser fullt ut. Deres ekspertise bygger bro mellom maskinpresisjon og prosessufullkommenheter.
For mer innsikt i oppsett og optimalisering av ekstruderingsprosessen, se denne veiledningen om ekstruderingsoppsett for fiberkabler.
Kort sagt, det å kontrollere den ytre diameteren under ekstrudering av fiberkabler er både en kunst og en vitenskap. Det krever presisjon i synkroniseringsutstyret, materialoppførsel og menneskelig ekspertise. Ved å ta i bruk avansert overvåkingsteknologi, proaktivt vedlikehold og robust prosesskontroll kan produsenter oppfylle de strenge standardene som er essensielle for moderne fiberoptiske nettverk.
Mestrer spenningskontroll for kompromissløs fiberkabelpresisjon

Å sikre presis spenningskontroll under ekstrudering av fiberkabler er avgjørende for å opprettholde dimensjonell ensartethet og oppnå høy ytelse i sluttproduktet. Spenningsfluktuasjoner i produksjonsprosessen kan føre til deformerte kabler, svekkede overføringsegenskaper og unødvendig materialsvinn. Mestring av spenningskontroll er derfor ikke bare en teknisk nødvendighet, men en viktig driver for kvalitet, kostnadseffektivitet og langsiktig driftssuksess.
Den kritiske rollen til spenning i fiberoptisk ekstrudering
Ekstrudering av fiberkabler er en delikat balansegang mellom synkroniserte prosesser, der selv små avvik i spenning kan spre seg over produksjonslinjen. For høy spenning kan strekke eller tynne ut fiberkomponentene, noe som endrer deres mekaniske egenskaper og går ut over holdbarheten. Omvendt risikerer utilstrekkelig spenning at lagene henger eller fordeles ujevnt, noe som kan føre til dårlig rundhet i kabelen og inkonsekvent optisk ytelse.
En av de sentrale utfordringene innen spenningshåndtering er dens dynamiske natur. Etter hvert som ekstruderingshastighetene øker for å møte produksjonskravene, kan kreftene som virker på kablene svinge på grunn av faktorer som rulletreghet, inkonsekvente viklingshastigheter eller endringer i materialviskositet som følge av temperaturvariasjoner. Derfor blir det viktig å utvikle en kontrollstrategi som er i stand til å tilpasse seg disse endringene i sanntid for å unngå inkonsekvenser.
Teknikker for å opprettholde jevn spenning
Moderne ekstruderingslinjer bruker ofte avanserte spenningskontrollmekanismer, som momentstyrte avsveisninger og oppsveisninger, sammen med tilbakemeldingssystemer for lastceller. Disse komponentene overvåker kabelspenningen øyeblikk for øyeblikk, og foretar mikrojusteringer av hastigheten og kraften som påføres under viklingsprosessen. Integrering av automatisert spenningskompensasjon sikrer at produksjonsløpene forblir stabile selv ved varierende prosesshastigheter.
I tillegg lar bruk av presisjonskonstruerte spenningsbremser eller clutcher produsentene opprettholde fin kontroll over spenningsnivåene uten brå avbrudd. Disse systemene kan kalibreres for å passe til de spesifikke egenskapene til kabelen som produseres, for eksempel vekt og diameter, noe som minimerer risikoen for deformasjon.
Sentralt i et robust system for spenningskontroll er en grundig forståelse av materialegenskapene – spesielt elastisitet og termisk ekspansjon. Forhåndsberegning av spenningsvinduer basert på disse parameterne fungerer som en plan for å sette driftsgrenser, og sikrer at prosessen holder seg innenfor toleransene selv under skiftende forhold.
For best resultat kan operatører dra nytte av å integrere proporsjonale-integral-derivative (PID)-kontrollere, som dynamisk justerer ekstruderingshastigheten og spenningsutgangen. Disse kontrollerne bidrar til et lukket tilbakekoblingsoppsett som kan reagere nesten umiddelbart på avvik, forhindre feil og beskytte fiberkabelens strukturelle integritet.
Samarbeid mellom systemer og operatører
Selv om automatisering har forbedret spenningsstyringen betydelig, kan ikke rollen til menneskelig ekspertise overvurderes. Regelmessige inspeksjoner og kalibrering av spenningskontrollutstyr er uunnværlig for å sikre vedvarende nøyaktighet. Operatører bør også overvåke eksterne variabler, spesielt i tilfeller der miljøendringer – som fuktighetsendringer – kan påvirke materialoppførselen.
For produsenter som setter opp eller optimaliserer driften sin, er det avgjørende å velge riktig ekstruderingsutstyr som er skreddersydd for spenningsfølsomhet. Tilpassing av systemer for spesifikke kabeltyper sikrer høyere presisjon fra starten av, noe som reduserer behovet for korrigerende tiltak senere.
Ved å kombinere banebrytende automatisering og operatørens årvåkenhet, kan produsenter oppnå spenningskontroll som ikke bare oppfyller produksjonskravene, men som også baner vei for innovasjon innen kabeldesign og -applikasjon.
Mestrer temperaturpresisjon for perfekte dimensjoner og spenninger på fiberkabler

I ekstruderingsprosessen for fiberkabler er temperaturkontroll avgjørende for å oppnå optimal ytre diameter og spenning. Egenskapene til fiberkabler – som deres strukturelle integritet og overføringseffektivitet – avhenger i stor grad av presise temperaturinnstillinger gjennom ulike stadier av ekstruderingen. Mens eksterne faktorer som omgivelsesforhold og utstyrskvalitet spiller en støttende rolle, fremstår temperatur som den primære variabelen ingeniører må mestre for å sikre konsistente produksjonsresultater.
Forvarmingssonenes rolle
Ekstruderingsprosessen begynner med forvarming av råmaterialer, vanligvis i form av polymergranuler. Temperaturen i denne startsonen bestemmer viskositeten til polymeren når den kommer inn i ekstruderingskammeret. En for lav temperatur kan føre til utilstrekkelig smelting, noe som forårsaker ujevnheter i flyten og skaper ujevnheter i overflaten i sluttproduktet. På den annen side kan for høye temperaturer forringe materialet og dermed svekke fiberens strekkfasthet.
Nøye kalibrert forvarming sikrer et jevnt og godt forberedt råmateriale, noe som legger grunnlaget for jevn og forutsigbar ekstrudering. Moderne ekstruderingsoppsett inkluderer ofte avanserte temperaturovervåkingssystemer på dette stadiet for å oppdage og justere for svingninger i sanntid.
Kontroll av ekstruderings- og kjøletemperaturer
Temperatur spiller en dobbel rolle under selve ekstruderingsprosessen: forming av den ytre diameteren og påvirkning av spenningen. Når den smeltede polymeren skyves gjennom ekstruderingsdysen, må temperaturen være jevn over hele kammerets lengde. Variasjoner kan føre til ujevn ekspansjon, noe som resulterer i endringer i fiberens ytre dimensjoner. Dette er spesielt kritisk for fiberkabler av telekommunikasjonskvalitet, hvor selv avvik på mikronivå kan påvirke signalintegriteten.
Avkjølingsfasen er like viktig. Overgangen fra smeltet til fast tilstand bestemmer kabelens endelige mekaniske egenskaper. Rask avkjøling kan forårsake termiske spenninger, noe som påvirker kabelens spenning negativt. Omvendt kan utilstrekkelig avkjøling føre til deformasjon under egen vekt. Godt utformede vanntråg med presis temperaturregulering sikrer at kabelen – og dens interne optiske fibre – beholder sin tiltenkte form og strukturelle integritet.
Automatiserings- og tilbakemeldingssystemer
Sofistikerte ekstruderingssystemer bruker ofte lukkede tilbakekoblingsmekanismer for å regulere temperaturen i alle trinn. Data fra sensorer som overvåker forvarmings-, ekstruderings- og kjølesonene behandles umiddelbart, noe som muliggjør mindre justeringer før de eskalerer til større problemer. Dette opprettholder ikke bare produktkvaliteten, men reduserer også avfall og driftsstans.
For team som vurderer nye ekstruderingsoppsett, er valg av riktig utstyr avgjørende. Vår detaljerte veiledning om valg av riktig ekstruder gir innsikt i hvordan man kan tilpasse maskinvarekapasiteten til temperaturkrav, og dermed sikre optimal prosesskontroll.
Konklusjon
Temperaturinnstillinger påvirker nesten alle aspekter ved ekstrudering av fiberkabler, fra dimensjonal presisjon til strekkfasthet. Å opprettholde nøyaktighet krever ikke bare teknisk ekspertise, men også tilgang til avansert maskineri og tilbakemeldingssystemer skreddersydd for spesifikke produksjonsmål. Mestring av termisk dynamikk sikrer at produsenter konsekvent kan produsere fiberkabler som oppfyller strenge bransjestandarder.
Presisjonsovervåking: Nøkkelen til å kontrollere ytre diameter og spenning i fiberkabelekstrudering
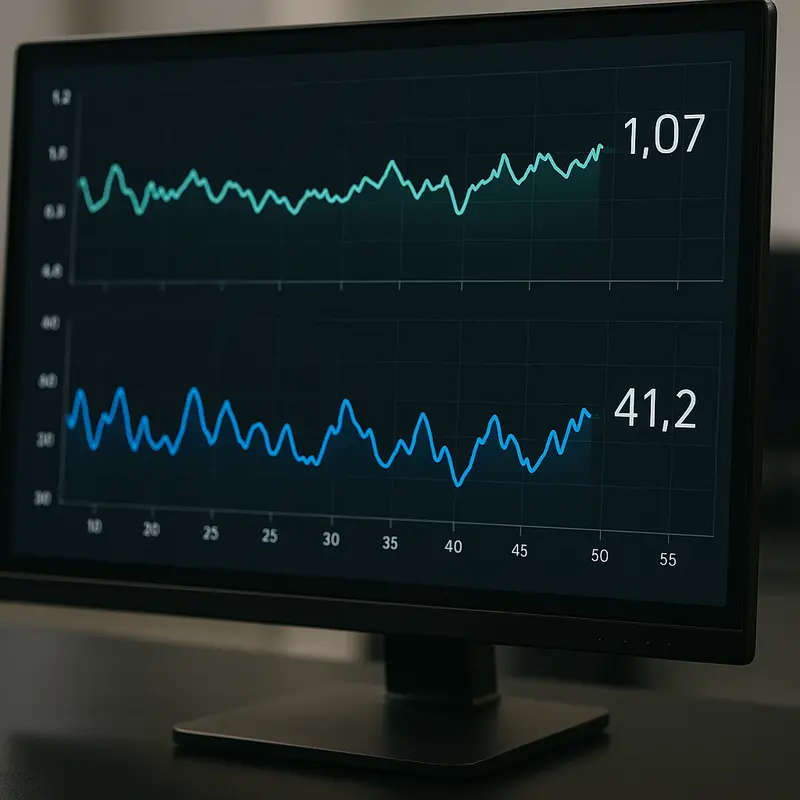
Å sikre jevn kvalitet på fiberkabler under ekstrudering er i stor grad avhengig av presise overvåkingssystemer. Ettersom disse kablene spiller en kritisk rolle i moderne kommunikasjonsnettverk, kan selv de minste avvikene i ytterdiameteren eller spenningen kompromittere ytelsen og levetiden. For å oppnå de ønskede standardene er produsenter avhengige av integrerte overvåkingssystemer som omhyggelig sporer og justerer prosessvariabler i sanntid.
Kjernen i effektiv overvåking er bruk av avanserte måleteknologier. Lasermikrometre brukes ofte til å måle den ytre diameteren på fiberkablene. Disse enhetene tilbyr enestående nøyaktighet ved å bruke berøringsfrie metoder, som er ideelle for den delikate naturen til fiberoptikk. Ved kontinuerlig å sammenligne de målte verdiene mot forhåndsdefinerte spesifikasjoner, muliggjør lasermikrometre umiddelbare korrigerende tiltak. Dette bidrar til å sikre at den ytre diameteren holder seg innenfor måltoleransene gjennom hele ekstruderingsprosessen.
På samme måte er det viktig å kontrollere spenningen under ekstrudering for å unngå å strekke eller deformere fiberkablene. Overvåkingssystemer utstyrt med lastceller eller spenningssensorer gir sanntidsdata om den langsgående belastningen kabelen opplever. Kombinert med automatiserte tilbakemeldingsmekanismer sikrer disse enhetene at trekkraften som påføres under ekstrudering forblir optimal. For høy spenning risikerer ikke bare brudd, men kan også forringe kabelens mekaniske egenskaper. Omvendt kan utilstrekkelig spenning føre til ujevn kabelforming, noe som hindrer senere installasjon og funksjonalitet. Dermed er presis spenningsregulering uunnværlig for å oppnå ønsket produktkvalitet.
Et annet viktig aspekt ved overvåkingssystemer er deres evne til å integreres med bredere kontrollrammeverk. Moderne ekstruderingsoppsett har ofte sentraliserte systemer der data fra lasermikrometre og spenningssensorer mates inn i overvåkingskontrollprogramvare. Denne integrasjonen forenkler helhetlig oversikt, noe som gjør det mulig å justere flere parametere samtidig, for eksempel ekstruderingshastighet, kjølehastigheter og materialmatingshastigheter. Slik koordinering reduserer sannsynligheten for kaskadefeil samtidig som den forbedrer den generelle produksjonseffektiviteten.
Fordelene med presis overvåking strekker seg utover umiddelbar kvalitetssikring. Med automatisert datainnsamling kan produsenter generere verdifull innsikt i prosesstrender over lengre produksjonsperioder. Disse dataene kan bidra til å identifisere konsistente forbedringspunkter, forbedre driftsinnstillinger og forutsi vedlikeholdsbehov, noe som ytterligere reduserer nedetid og driftskostnader.
For de som vurderer å oppgradere en fiberkabelproduksjonslinje eller etablere et anlegg fra bunnen av, er det avgjørende å forstå disse overvåkingssystemene. Plattformer som fiberkabelproduksjonslinje tilbyr detaljert veiledning om effektiv integrering av disse verktøyene.
Oppsummert er robuste overvåkingssystemer uunnværlige for å opprettholde kontroll over fiberkabelekstruderingens mest kritiske dimensjoner – ytre diameter og spenning. Disse systemene garanterer ikke bare produktets pålitelighet, men baner også vei for driftsmessig fortreffelighet, og sikrer at produksjonen alltid oppfyller de strenge kravene til moderne nettverk.
Materialvitenskap i fiberoptisk ekstrudering: Forming av diameter og balansering av spenning
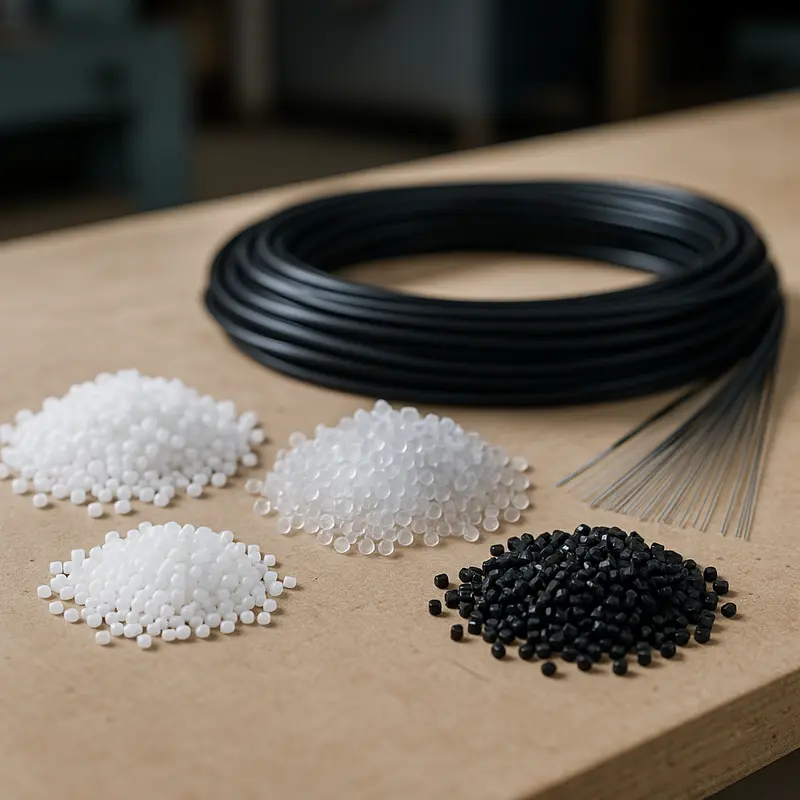
Materialene som brukes i ekstrudering av fiberkabler har en betydelig innflytelse på presisjonen til kontroll av ytre diameter og regulering av spenning. Fra polymerer til belegg spiller hvert element en avgjørende rolle for å sikre at sluttproduktet oppfyller strenge ytelses- og holdbarhetsstandarder. En helhetlig forståelse av materialegenskaper og deres samspill med ekstruderingsprosesser er avgjørende for å oppnå optimale resultater.
Termoplastenes rolle i diameterkonsistens
Termoplaster, som polyvinylklorid (PVC), polyetylen (PE) og polypropylen (PP), er basismaterialer i ekstrudering av fiberoptiske kabler. Deres spesifikke smeltepunkter og flytegenskaper bestemmer ekstruderingsdysens oppførsel, noe som direkte påvirker ensartetheten til den ytre diameteren. Høyere smelteflythastigheter har en tendens til å gi glattere overflater, noe som forbedrer kabelens generelle kvalitet og konsistens. Valg av en passende termoplast må imidlertid ta hensyn til krympehastighetene under avkjøling. Overdreven krymping kan kompromittere ønsket diameter og føre til varierende toleranser – et kritisk problem i høyhastighets dataoverføring der presisjon ikke er forhandlingsbart.
Dessuten er termisk stabilitet en nøkkelfaktor. En polymer som brytes ned under vedvarende høye temperaturer kan føre til spenningsulikheter, ettersom ujevn materialflyt skaper varierende spenningspunkter langs kabelens lengde. Ingeniører reduserer ofte dette ved å tilsette stabiliseringsmidler, slik at termoplasten beholder sin strukturelle integritet gjennom hele ekstruderingsprosessen.
Belegg- og kledningsmaterialer: En balansegang
Klednings- og beleggmaterialer har to funksjoner: de beskytter de optiske fibrene og fungerer som mellomledd i spenningskontroll. Akrylatbelegg, som er fleksible, men slitesterke, absorberer mindre variasjoner i spenning som oppstår under ekstruderingsprosessen, og sikrer at fibrene inni forblir uforstyrrede. På den annen side viser fluorpolymerer, som er mye brukt i kledning, lav termisk ekspansjonsevne, noe som bidrar til stabil dimensjonal utgang. Disse materialene fungerer som forsterkninger, og sikrer at kabelen beholder sin integritet under mekanisk belastning og miljøvariasjoner.
Materialheft er like kritisk. Feil binding mellom lag kan føre til glidning eller delaminering under spenning, noe som påvirker ytelsen alvorlig. Fremskritt innen materialblanding og overflatebehandlinger har bidratt til å forbedre hefteegenskapene, og skapt enhetlige lag som opprettholder både sine beskyttende egenskaper og mekaniske ytelse selv under ekstreme forhold.
Ekstruderingsmaskinens interaksjon med materialer
Ekstruderingsutstyret og -oppsettet spiller også en betydelig rolle i materialets oppførsel. Variabler som dysedesign, temperatursoner og kjølehastighet kalibreres basert på egenskapene til de valgte materialene. For eksempel kan raskere kjølehastigheter være ønskelig for materialer som er utsatt for overdreven termisk utvidelse, men de må balansere mot potensiell sprøhet som kan utvikle seg som et resultat.
En detaljert forståelse av kompatibiliteten til ekstruderingsmaskiner sikrer at produsenter velger materialer som harmonerer med utstyret deres, og minimerer forstyrrelser som spenningstopper eller diametersvingninger. For å utforske mer om hvordan ekstruderingsmaskiner påvirker materialoppførselen, les vår veiledning om valg av riktig ekstruder.
Materialvitenskap ligger i sentrum for å kontrollere ytre dimensjoner og håndtere spenning i ekstrudering av fiberkabler. Ved å utnytte de riktige sammensetningene og forstå deres termiske, mekaniske og hefteegenskaper, kan produsenter oppnå presisjon i produksjonslinjene sine og sikre at fiberkablene deres oppfyller bransjens krav til pålitelighet og ytelse.
Avsluttende tanker
Presisjon i håndtering av ytre diameter og spenning under ekstrudering av fiberkabler er grunnleggende for å produsere optiske kabler av høy kvalitet. Ved å utnytte teknikker for OD-kontroll, finjustering av spenning, opprettholdelse av temperaturkonsistens, implementering av sanntidsovervåking og forståelse av materialegenskaper, kan produsenter oppnå enestående effektivitet og produktpålitelighet. Slike fremskritt reduserer ikke bare avfall, men sikrer også samsvar med strenge industristandarder. Å bruke denne innsikten forbedrer effektivt produksjonsprosessen og sikrer bedre ytelse i telekom- og dataoverføringsnettverk.
Kontakt AIMIFIBER for støtte til FTTH-kabler, patchkabler og forhåndsterminerte fiberoptiske løsninger, OEM/ODM-tjenester og praktiske produktråd.
Lær mer: https://aimifiber.com/contact-us/
Hvem er vi
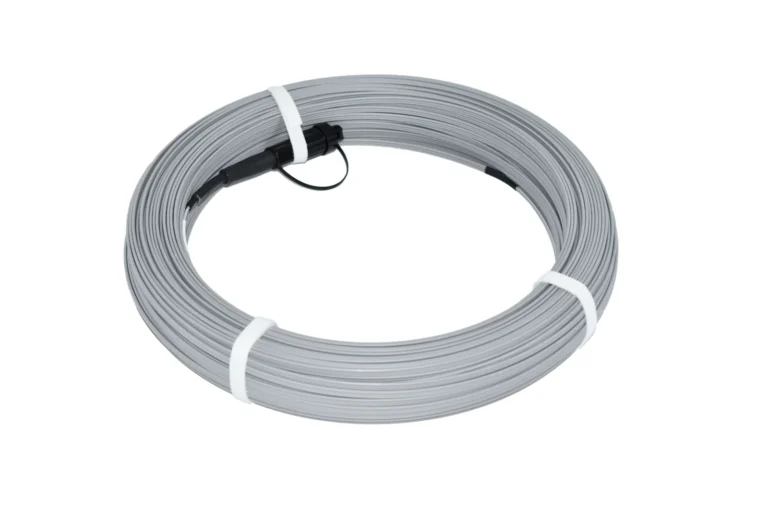
AIMIFIBER tilbyr forhåndsterminerte fiberoptiske løsninger, FTTH-droppkabler, patchkabler, pigtails, FTTA-produkter og tilpassede fiberaggregater for telekom- og datasenterprosjekter.