Постизање прецизности у екструзији оптичких каблова је кључно за одржавање високих перформанси у телекомуникационим и апликацијама за пренос података. Два најважнија параметра у овом процесу су спољашњи пречник (СПД) и затегнутост оптичког кабла. Лоше управљање овим факторима може довести до губитка сигнала, структурних оштећења или одбацивања кабла током провере квалитета. Овај чланак истражује практичне, техничке стратегије за савладавање контроле спољашњег пречника и затегнутости. Прво поглавље разматра методе за регулисање спољашњег пречника. Друго поглавље наглашава технике подешавања затегнутости. Затим ћемо у трећем поглављу истражити утицај подешавања температуре. Системи за праћење за контролу квалитета у реалном времену објашњени су у четвртом поглављу. Коначно, пето поглавље се бави утицајем материјала на спољашњи пречник и стабилност затегнутости. До краја, читаоци ће бити опремљени практичним увидима за бољу прецизност, смањење отпада и повећану продуктивност у екструзији оптичких каблова.
Прецизне технике за контролу спољашњег пречника код екструзије оптичких каблова
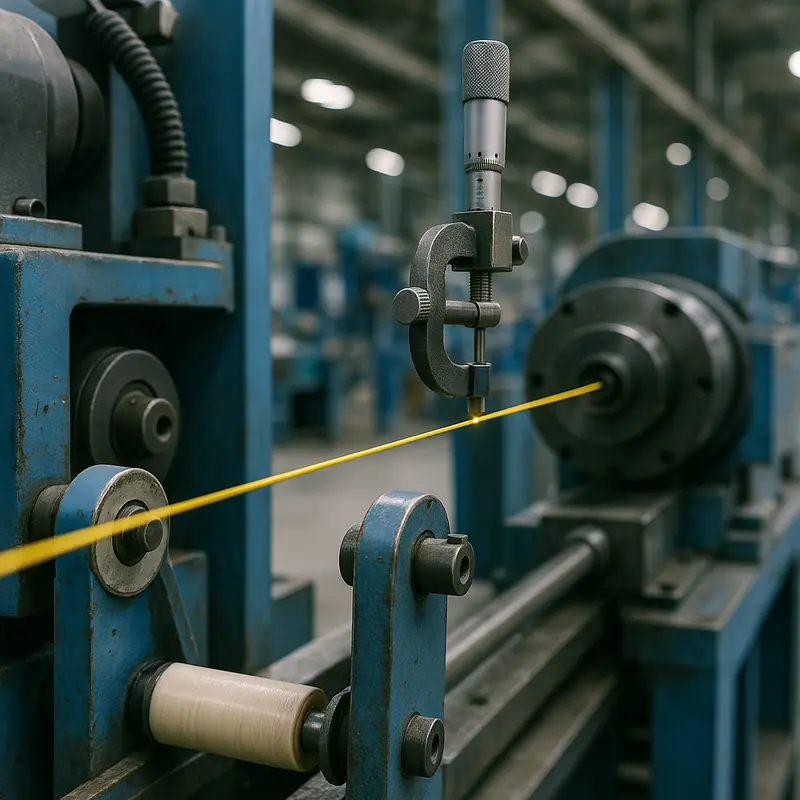
Производња висококвалитетних оптичких каблова у великој мери зависи од одржавања доследне контроле спољашњег пречника кабла током процеса екструзије. Било какво одступање може довести до компромиса у перформансама, укључујући слабљење, прекид сигнала или механичке кварове током инсталације. Савладавање контроле пречника захтева дубоко разумевање интеракције између опреме екструзионе линије, избора материјала и параметара процеса.
У сржи регулације пречника лежи сам екструзиони калуп , прецизно пројектована компонента која игра кључну улогу у обликовању растопљеног полимера док он обухвата влакно. Избор правих димензија калупа и осигуравање његове компатибилности са предвиђеним дизајном кабла је кључно. Неправилно поравнање или калибрација калупа може довести до неравномерне дебљине зида или флуктуација у пречнику. Редовно одржавање и инспекција калупа су стога саставни делови контроле квалитета, осигуравајући да хабање не доводи до одступања у перформансама.
Подједнако важно је управљање притиском и температуром екструзије . Проток растопљеног полимера кроз екструзиону линију директно је под утицајем ова два фактора. Варијације температуре могу проузроковати неправилно ширење или скупљање полимера, док флуктуације притиска могу променити начин на који материјал обавија влакно. Напредне екструзионе линије користе системе са повратном контролом за стабилизацију ових параметара, стално их пратећи и подешавајући у реалном времену како би се одржала једнообразност по целој дужини кабла.
Још један критични фактор у постизању прецизне контроле пречника је процес хлађења . Након изласка из матрице, оптички кабл пролази кроз низ водених купатила или ваздушних комора дизајнираних да учврсте растопљени омотач. Брзина и конзистентност хлађења утичу на коначне димензије кабла. Неравномерно хлађење може довести до скупљања или деформације материјала. Као најбољу праксу, произвођачи често користе вишестепене системе хлађења где се температурни градијенти пажљиво управљају како би се спречили нагли термички шокови.
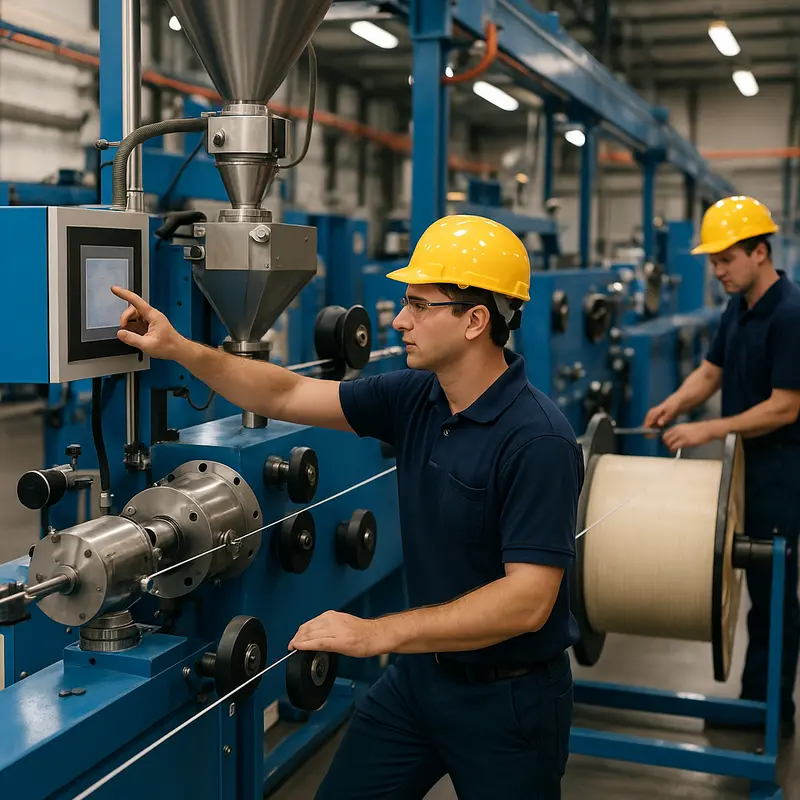
Системи за праћење, као што су ласерски микрометри, постали су неопходни алати за контролу пречника. Ови системи мере спољашњи пречник у реалном времену, пружајући тренутну повратну информацију за подешавање параметара процеса по потреби. Када се интегришу са аутоматизованим линијама за екструзију, системи ласерских микрометара омогућавају прецизне корекције током производње, минимизирајући време застоја и смањујући укупни отпад материјала.
Улога оператера се не може занемарити, чак ни у високо аутоматизованим подешавањима. Вешти техничари тумаче податке из система за праћење, обављају рутинске провере и решавају аномалије које аутоматизовани системи можда не могу у потпуности да реше. Њихова стручност премошћује јаз између прецизности машине и несавршености процеса.
За додатни увид у подешавање и оптимизацију процеса екструзије, посетите овај водич о подешавању екструзије за оптичке каблове.
Укратко, контрола спољашњег пречника током екструзије оптичког кабла је и уметност и наука. Захтева синхронизацију прецизности опреме, понашања материјала и људске стручности. Усвајањем напредне технологије праћења, проактивног одржавања и робусне контроле процеса, произвођачи могу да испуне строге стандарде неопходне за модерне мреже од оптичких влакана.
Савладавање контроле затегнутости за бескомпромисну прецизност оптичких каблова

Обезбеђивање прецизне контроле затегнутости током екструзије оптичких каблова је кључно за одржавање димензионалне уједначености и постизање високих перформанси у финалном производу. Флуктуације затегнутости у процесу производње могу довести до деформисаних каблова, погоршања преносних својстава и непотребног расипања материјала. Савладавање контроле затегнутости стога није само техничка нужност већ суштински покретач квалитета, исплативости и дугорочног оперативног успеха.
Критична улога напетости у екструзији оптичких влакана
Екструзија оптичких каблова је деликатна равнотежа синхронизованих процеса, где чак и мала одступања у затегнутости могу да се пренесу на производну линију. Превисока затегнутост може да истегне или истањи компоненте влакана, мењајући њихова механичка својства и угрожавајући издржљивост. С друге стране, недовољна затегнутост ризикује прогиб или неравномерну расподелу слојева, што може довести до лоше заобљености кабла и недоследних оптичких перформанси.
Један од централних изазова у управљању затегнутошћу је његова динамичка природа. Како се брзине екструзије повећавају да би се задовољили захтеви производње, силе које делују на каблове могу да варирају због фактора као што су инерција калема, недоследне брзине намотавања или промене вискозности материјала услед варијација температуре. Стога, развој стратегије управљања способне да се прилагоди овим променама у реалном времену постаје неопходан како би се избегле недоследности.
Технике за одржавање константне напетости
Модерне екструзионе линије често укључују напредне механизме за контролу затегнутости, као што су одмотаји и намотаји контролисани обртним моментом, заједно са системима повратних информација мерних ћелија. Ове компоненте прате затегнутост кабла из тренутка у тренутак, вршећи микро подешавања брзини и сили која се примењује током процеса намотавања. Укључивање аутоматизоване компензације затегнутости осигурава да производни токови остану стабилни чак и при различитим брзинама процеса.
Поред тога, коришћење прецизно пројектованих кочница или квачила за затезање омогућава произвођачима да одрже фину контролу над нивоима затезања без наглих прекида. Ови системи се могу калибрисати тако да одговарају специфичним својствима кабла који се производи, као што су његова тежина и пречник, минимизирајући ризик од деформације.
Кључно за робустан систем контроле затезања је темељно разумевање карактеристика материјала – посебно еластичности и термичког ширења. Претходни прорачун прозора затезања на основу ових параметара служи као план за постављање оперативних ограничења, осигуравајући да процес остане у оквиру толеранција чак и под променљивим условима.
За најбоље резултате, оператери могу имати користи од интеграције пропорционално-интегрално-деривативних (ПИД) контролера, који динамички подешавају брзину екструзије и излазну затегнутост. Ови контролери доприносе повратној спрези затворене петље која може готово тренутно да реагује на одступања, спречавајући кварове и штитећи структурни интегритет оптичког кабла.
Сарадња између система и оператера
Иако је аутоматизација значајно побољшала управљање затегнутошћу, улога људске стручности не може се преценити. Редовне инспекције и калибрација опреме за контролу затегнутости су неопходне за обезбеђивање одрживе тачности. Оператори би такође требало да прате спољне варијабле, посебно у случајевима када промене у окружењу – попут промена влажности – могу утицати на понашање материјала.
За произвођаче који подешавају или оптимизују своје пословање, избор праве опреме за екструзију прилагођене осетљивости на затезање је од кључне важности. Прилагођавање система за одређене типове каблова обезбеђује већу прецизност од самог почетка, смањујући потребу за корективним мерама касније.
Комбиновањем најсавременије аутоматизације и будности оператера, произвођачи могу постићи контролу напона која не само да задовољава захтеве производње, већ и отвара пут иновацијама у дизајну и примени каблова.
Савладавање прецизности температуре за савршене димензије и затегнутост оптичког кабла

У процесу екструзије оптичких каблова, контрола температуре је кључна за постизање оптималног спољашњег пречника и затегнутости. Особине оптичких каблова - као што су њихов структурни интегритет и ефикасност преноса - у великој мери зависе од прецизних подешавања температуре током различитих фаза екструзије. Док спољни фактори попут услова околине и квалитета опреме играју споредну улогу, температура се јавља као примарна варијабла коју инжењери морају да савладају како би осигурали конзистентне резултате производње.
Улога зона претходног загревања
Процес екструзије почиње претходним загревањем сировина, обично у облику полимерних гранула. Температура у овој почетној зони одређује вискозност полимера када уђе у комору за екструзију. Прениска температура може довести до недовољног топљења, што узрокује недоследности у протоку и стварање површинских неправилности у финалном производу. С друге стране, превисоке температуре могу деградирати материјал, угрожавајући затезну чврстоћу влакана.
Пажљиво калибрисано претходно загревање обезбеђује уједначен и добро припремљен улазни материјал, постављајући темеље за глатку и предвидљиву екструзију. Модерни системи за екструзију често укључују напредне системе за праћење температуре у овој фази како би се откриле и прилагодиле флуктуације у реалном времену.
Контролисање температуре екструзије и хлађења
Температура игра двоструку улогу током самог процеса екструзије: обликовање спољашњег пречника и утицај на затезање. Како се растопљени полимер гура кроз екструзиону матрицу, температура мора бити константна по целој дужини коморе. Варијације могу довести до неравномерног ширења, што резултира променама спољашњих димензија влакна. Ово је посебно критично за оптичке каблове телекомуникационог квалитета, где чак и одступања на микро нивоу могу утицати на интегритет сигнала.
Фаза хлађења је подједнако важна. Прелазак из растопљеног у чврсто стање одређује коначна механичка својства кабла. Брзо хлађење може изазвати термичка напрезања, што негативно утиче на затегнутост кабла. С друге стране, недовољно хлађење може довести до деформације под сопственом тежином. Добро дизајнирани жлебови за воду са прецизном регулацијом температуре осигуравају да кабл – и његова унутрашња оптичка влакна – задрже свој предвиђени облик и структурни интегритет.
Системи аутоматизације и повратне спреге
Софистицирани системи за екструзију често користе механизме повратне спреге са затвореном петљом за регулацију температуре у свим фазама. Подаци са сензора који прате зоне претходног загревања, екструзије и хлађења обрађују се тренутно, што омогућава мања подешавања пре него што прерасту у веће проблеме. Ово не само да одржава квалитет производа, већ и смањује отпад и застоје у раду.
За тимове који разматрају нове системе екструзије, избор одговарајуће опреме је кључан. Наш детаљни водич за избор правог екструдера нуди увид у усклађивање хардверских могућности са температурним захтевима, обезбеђујући оптималну контролу процеса.
Закључак
Подешавања температуре утичу на скоро сваки аспект екструзије оптичких каблова, од димензионалне прецизности до затезне чврстоће. Одржавање тачности захтева не само техничку стручност већ и приступ напредним машинама и системима повратне спреге прилагођеним специфичним производним циљевима. Савладавање термичке динамике осигурава да произвођачи могу константно производити оптичке каблове који испуњавају строге индустријске стандарде.
Прецизно праћење: Кључ за контролу спољашњег пречника и затезања код екструзије оптичких каблова
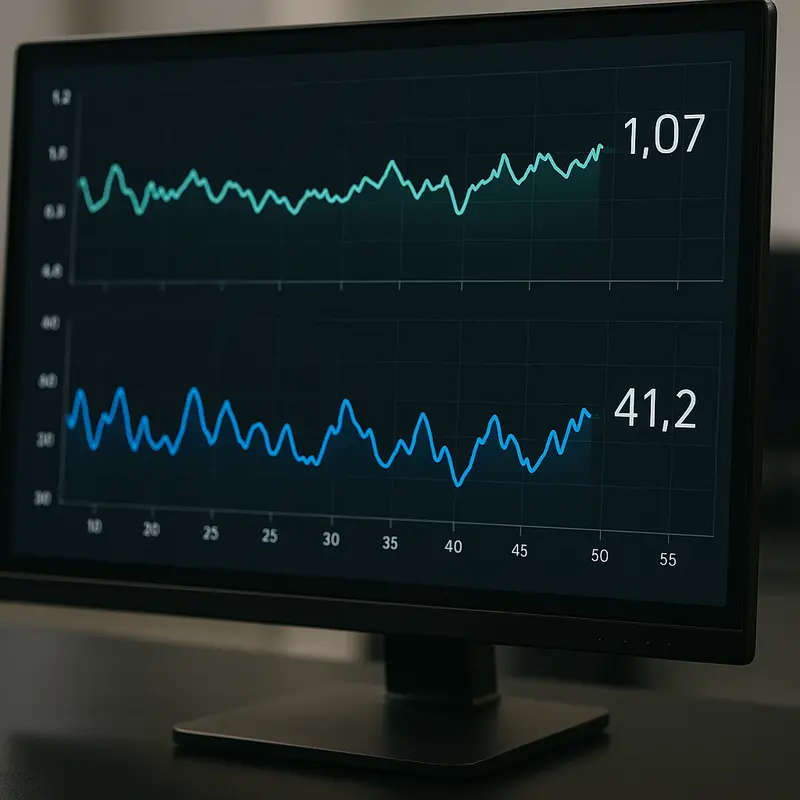
Обезбеђивање конзистентног квалитета оптичких каблова током екструзије у великој мери зависи од прецизних система за праћење. Пошто ови каблови играју кључну улогу у модерним комуникационим мрежама, чак и најмања одступања у њиховом спољашњем пречнику или затегнутости могу угрозити њихове перформансе и дуговечност. Да би постигли жељене стандарде, произвођачи се ослањају на интегрисане системе за праћење који пажљиво прате и подешавају процесне променљиве у реалном времену.
У сржи ефикасног праћења је примена напредних технологија мерења. Ласерски микрометри се често користе за мерење спољашњег пречника оптичких каблова. Ови уређаји нуде ненадмашну тачност коришћењем бесконтактних метода, које су идеалне за осетљиву природу оптичких влакана. Континуираним упоређивањем измерених вредности са унапред дефинисаним спецификацијама, ласерски микрометри омогућавају тренутне корективне мере. Ово помаже да се осигура да спољашњи пречник остане унутар циљних толеранција током целог процеса екструзије.
Слично томе, контрола затегнутости током екструзије је од виталног значаја како би се избегло истезање или деформисање оптичких каблова. Системи за праћење опремљени мерним ћелијама или сензорима затегнутости пружају податке у реалном времену о уздужном напрезању које кабл доживљава. У комбинацији са аутоматизованим механизмима повратне спреге, ови уређаји осигуравају да сила вуче која се примењује током екструзије остане оптимална. Прекомерна затегнутост не само да ризикује ломљење, већ може и да погорша механичка својства кабла. С друге стране, недовољна затегнутост може довести до неравномерног формирања кабла, што омета каснију инсталацију и функционалност. Стога је прецизна регулација затегнутости неопходна за постизање жељеног квалитета производа.
Још један саставни аспект система за праћење је њихова способност интеграције са ширим оквирима управљања. Модерна постављања за екструзију често имају централизоване системе где се подаци са ласерских микрометара и сензора затезања уносе у софтвер за надзорну контролу. Ова интеграција олакшава холистички надзор, омогућавајући истовремено подешавање више параметара, као што су брзина екструзије, брзине хлађења и брзине довода материјала. Таква координација смањује вероватноћу каскадних грешака, а истовремено побољшава укупну ефикасност производње.
Предности прецизног праћења протежу се даље од непосредног осигурања квалитета. Аутоматизованим прикупљањем података, произвођачи могу да генеришу вредне увиде у трендове процеса током продужених производних циклуса. Ови подаци могу помоћи у идентификовању конзистентних тачака побољшања, усавршавању оперативних подешавања и предвиђању потреба за одржавањем, додатно смањујући застоје и оперативне трошкове.
За оне који размишљају о надоградњи производне линије за оптичке каблове или оснивању погона од нуле, разумевање ових система за праћење је кључно. Платформе попут производне линије за оптичке каблове нуде детаљна упутства о ефикасној интеграцији ових алата.
Укратко, робусни системи за праћење су неопходни за одржавање контроле над најкритичнијим димензијама екструзије оптичких каблова – спољашњим пречником и затегнутошћу. Ови системи не само да гарантују поузданост производа, већ и отварају пут оперативној изврсности, осигуравајући да производња увек испуњава ригорозне захтеве модерних мрежа.
Наука о материјалима у екструзији оптичких влакана: обликовање пречника и балансирање напетости
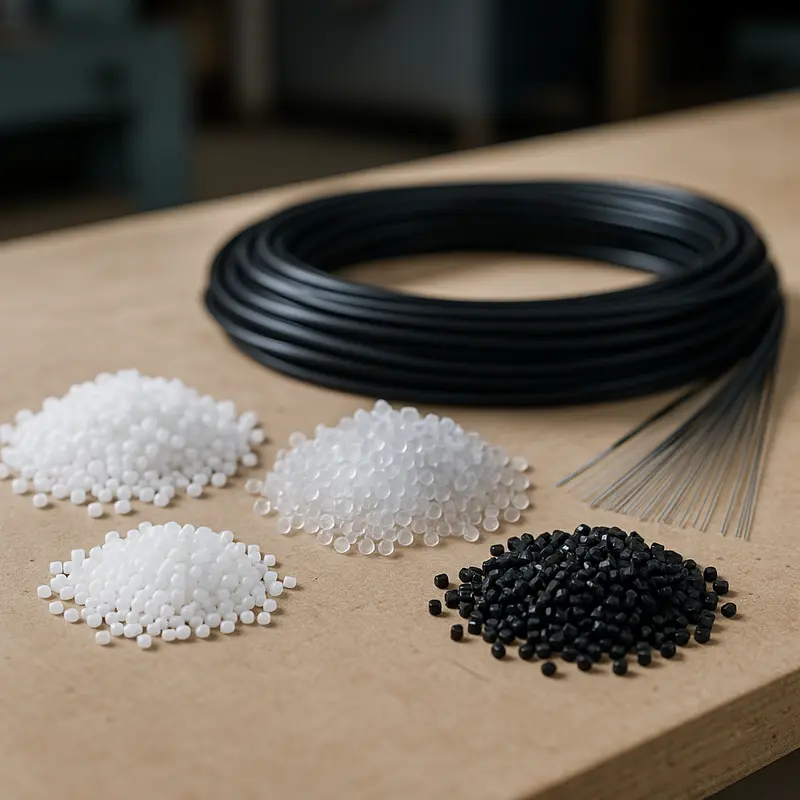
Материјали који се користе у екструзији оптичких каблова имају дубок утицај на прецизност контроле спољашњег пречника и регулације затегнутости. Од полимера до премаза, сваки елемент игра кључну улогу у осигуравању да крајњи производ испуњава строге стандарде перформанси и издржљивости. Кохерентно разумевање својстава материјала и њихове интеракције са процесима екструзије је од виталног значаја за постизање оптималних резултата.
Улога термопластике у конзистентности пречника
Термопластика, као што су поливинилхлорид (ПВЦ), полиетилен (ПЕ) и полипропилен (ПП), је основна компонента у екструзији оптичких каблова. Њихове специфичне тачке топљења и карактеристике протока одређују понашање екструзионе матрице, директно утичући на уједначеност спољашњег пречника. Веће брзине протока топљења имају тенденцију да производе глађу завршну обраду површине, побољшавајући укупни квалитет и конзистенцију кабла. Међутим, при избору одговарајуће термопластике морају се узети у обзир њене брзине скупљања током хлађења. Прекомерно скупљање може угрозити жељени пречник и довести до флуктуирајућих толеранција – што је критично питање код преноса података великим брзинама где је прецизност неоспорна.
Штавише, термичка стабилност је кључни фактор. Полимер који се разграђује под стално високим температурама може изазвати недоследности у напону, јер неравномеран ток материјала ствара различите тачке напрезања дуж дужине кабла. Инжењери често ублажавају ово додавањем стабилизујућих средстава, осигуравајући да термопластика задржи свој структурни интегритет током процеса екструзије.
Материјали за премазе и облагање: балансирање
Материјали за облагање и премаз имају двоструку функцију: штите оптичка влакна и служе као посредници у контроли напона. Акрилатни премази, будући да су флексибилни, али издржљиви, апсорбују мање варијације напона које настају током процеса екструзије, осигуравајући да влакна унутра остану нетакнута. С друге стране, флуорополимери, који се широко користе у облагању, показују ниску термичку експанзивност, доприносећи стабилном димензионалном излазу. Ови материјали делују као ојачања, осигуравајући да кабл задржи свој интегритет под механичким напрезањем и флуктуацијама околине.
Адхезија материјала је подједнако важна. Неправилно везивање између слојева може довести до клизања или раслојавања под напоном, што озбиљно утиче на перформансе. Напредак у мешању материјала и обради површине помогао је у побољшању својстава адхезије, стварајући јединствене слојеве који одржавају и своја заштитна својства и механичке перформансе чак и у екстремним условима.
Интеракција машине за екструзију са материјалима
Опрема за екструзију и подешавање такође играју значајну улогу у понашању материјала. Променљиве попут дизајна матрице, температурних зона и брзине хлађења калибришу се на основу својстава изабраних материјала. На пример, брже брзине хлађења могу бити пожељне за материјале склоне прекомерном термичком ширењу, али морају бити уравнотежене са потенцијалном кртошћу која би могла да се развије као резултат тога.
Детаљно разумевање компатибилности машина за екструзију осигурава произвођачима да одаберу материјале који су усклађени са њиховом опремом, минимизирајући поремећаје као што су скокови напона или флуктуације пречника. Да бисте истражили више о томе како машине за екструзију утичу на понашање материјала, прочитајте наш водич о избору правог екструдера.
Наука о материјалима је у сржи контроле спољних димензија и управљања напоном приликом екструзије оптичких каблова. Коришћењем правих састава и разумевањем њиховог термичког, механичког и адхезионог понашања, произвођачи могу постићи прецизност у својим производним линијама и осигурати да њихови оптички каблови испуњавају захтеве индустрије за поузданошћу и перформансама.
Завршне мисли
Прецизност у управљању спољашњим пречником и затегнутошћу током екструзије оптичких каблова је од суштинског значаја за производњу висококвалитетних оптичких каблова. Коришћењем техника за контролу спољашњег пречника, финим подешавањем затегнутости, одржавањем конзистентности температуре, имплементацијом праћења у реалном времену и разумевањем својстава материјала, произвођачи могу постићи ненадмашну ефикасност и поузданост производа. Такав напредак не само да смањује отпад, већ и осигурава усклађеност са строгим индустријским стандардима. Примена ових увида ефикасно побољшава производни процес, обезбеђујући боље перформансе у телекомуникационим и мрежама за пренос података.
Контактирајте AIMIFIBER за подршку у вези са FTTH кабловима, патч кабловима и претходним оптичким влакнима, OEM/ODM услугом и практичним саветима о производима.
Сазнајте више: https://aimifiber.com/contact-us/
О нама
AIMIFIBER нуди унапред терминирана оптичка решења, FTTH каблове, патч кордове, пигтејлове, FTTA производе и прилагођене склопове влакана за телекомуникационе пројекте и пројекте дата центара.